-
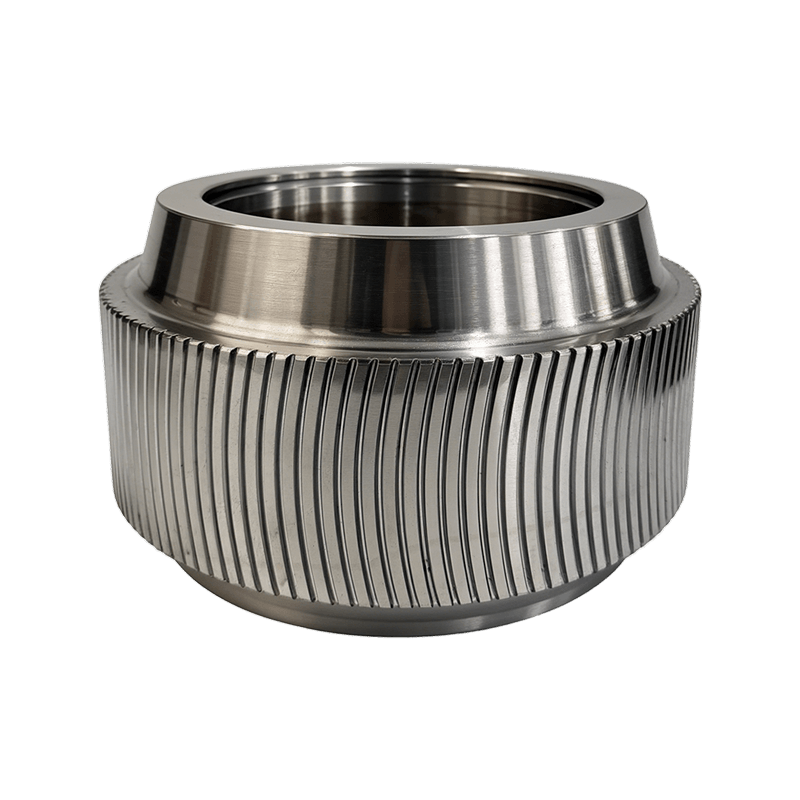 Produktoversigt Arc Tooth Roller Shell er en nøgleslidende del af ringformpillemøllen. De...Se detaljer
-
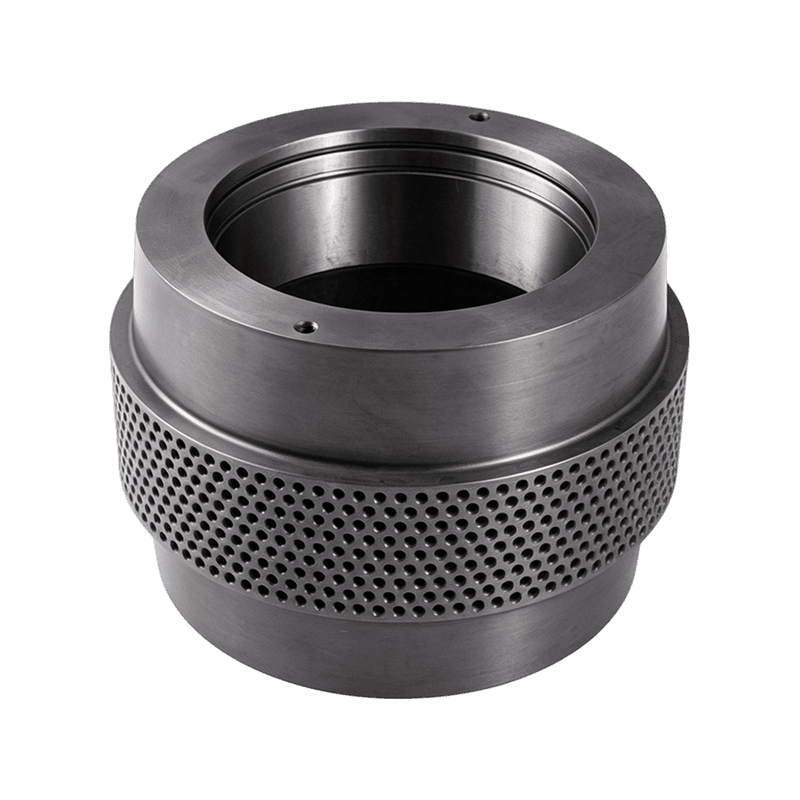
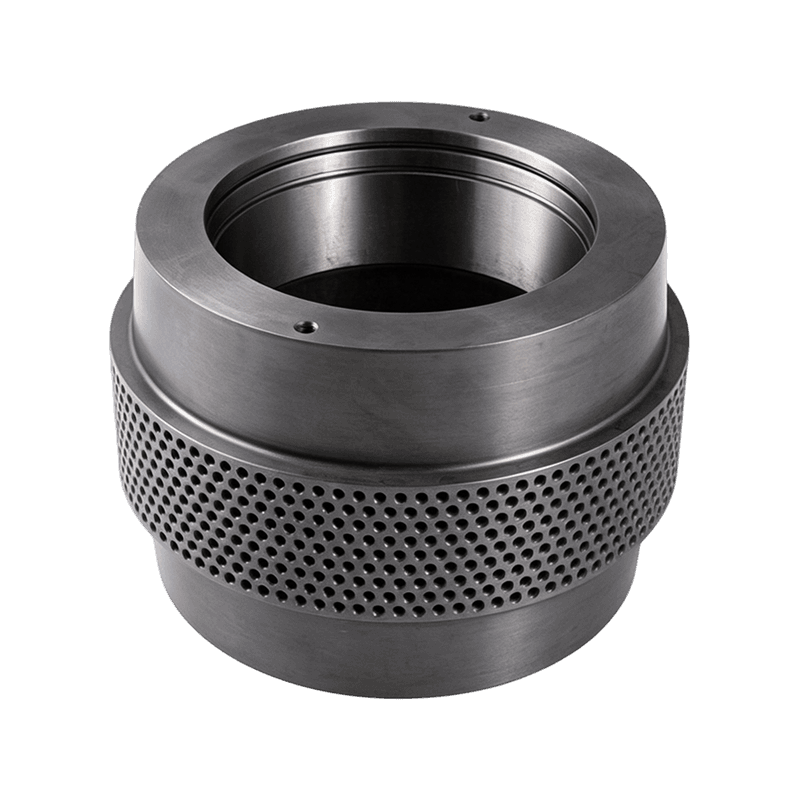 Produktoversigt En højstyrke, slidstærk trykrullekomponent fremstillet af 20CrMnTi legere...Se detaljer
-
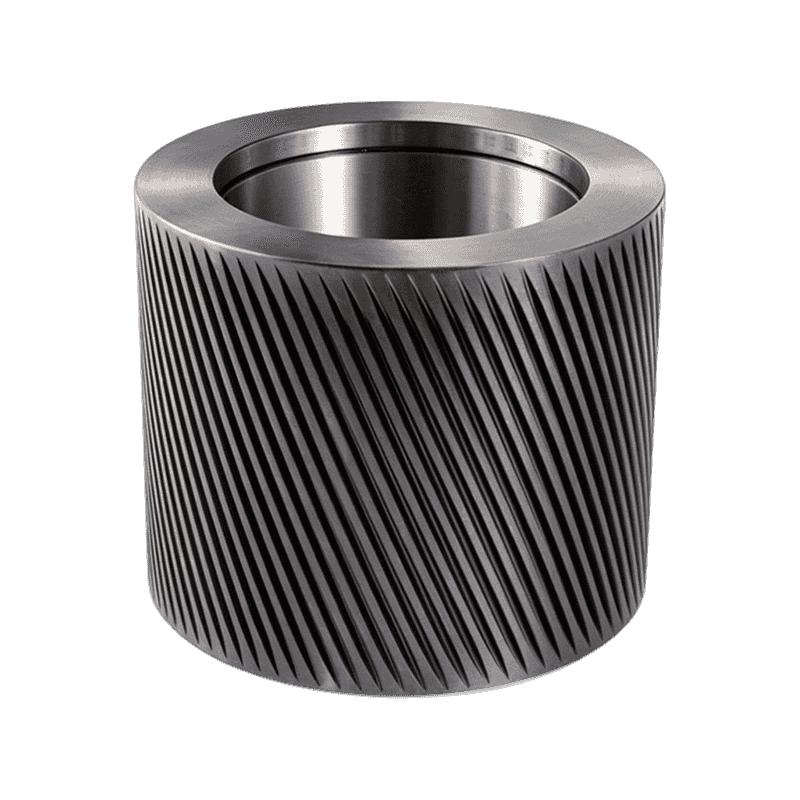
 Produktoversigt Specialiserede højtydende ruller fremstillet af GCr15 eller 100Cr6 lejest...Se detaljer
-
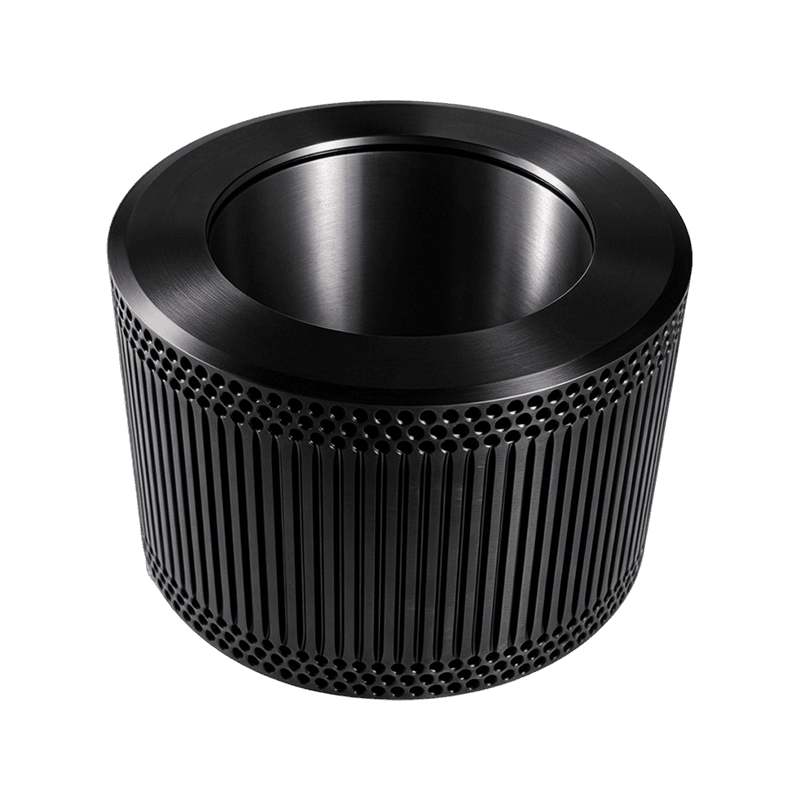
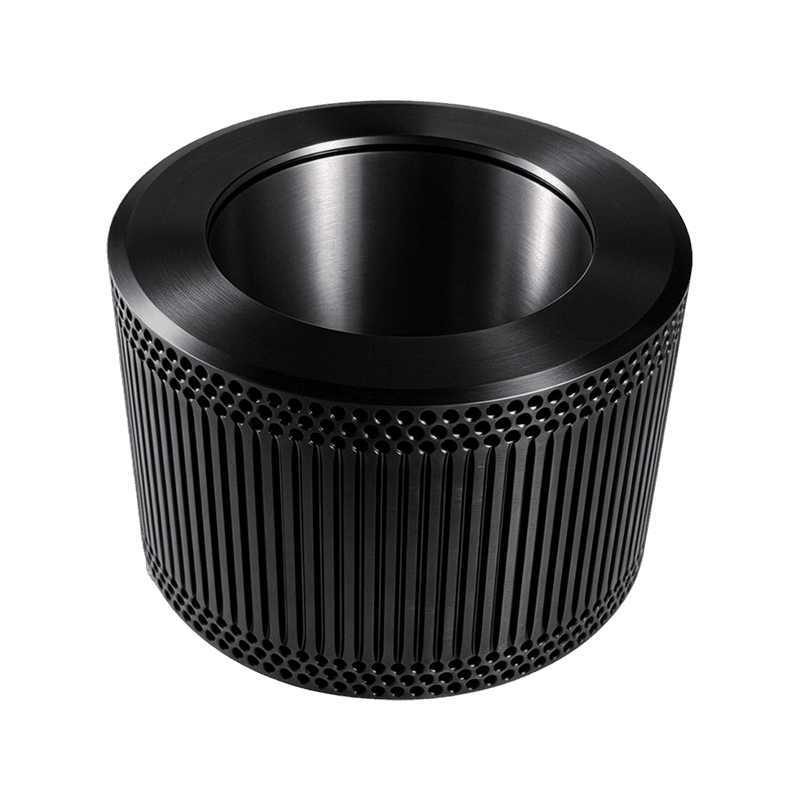 Produktoversigt En elastisk trykrulleskal lavet af 60Si2Mn fjederstål, designet til pille...Se detaljer
-
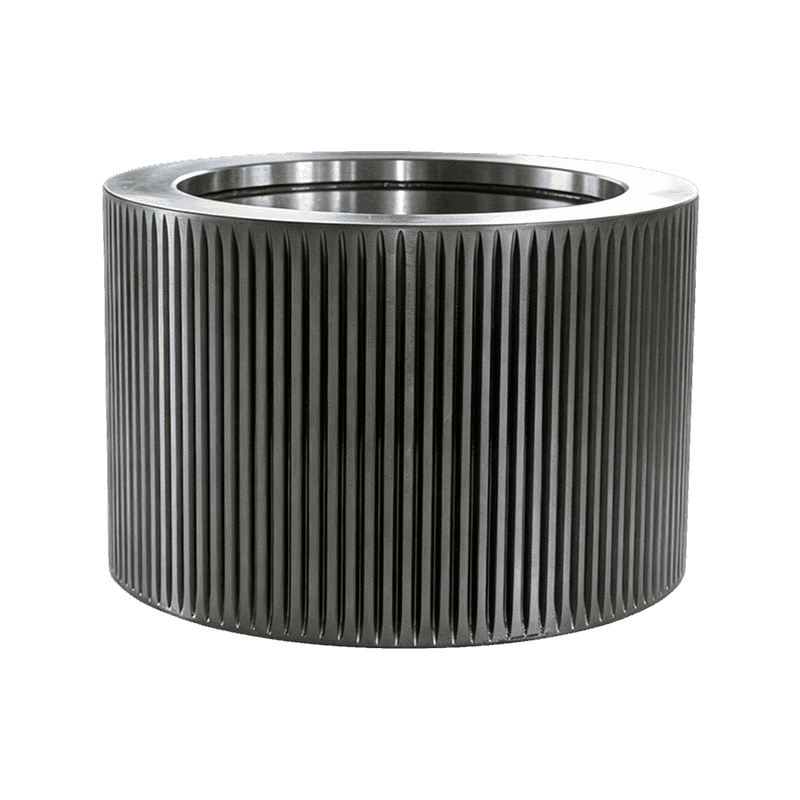
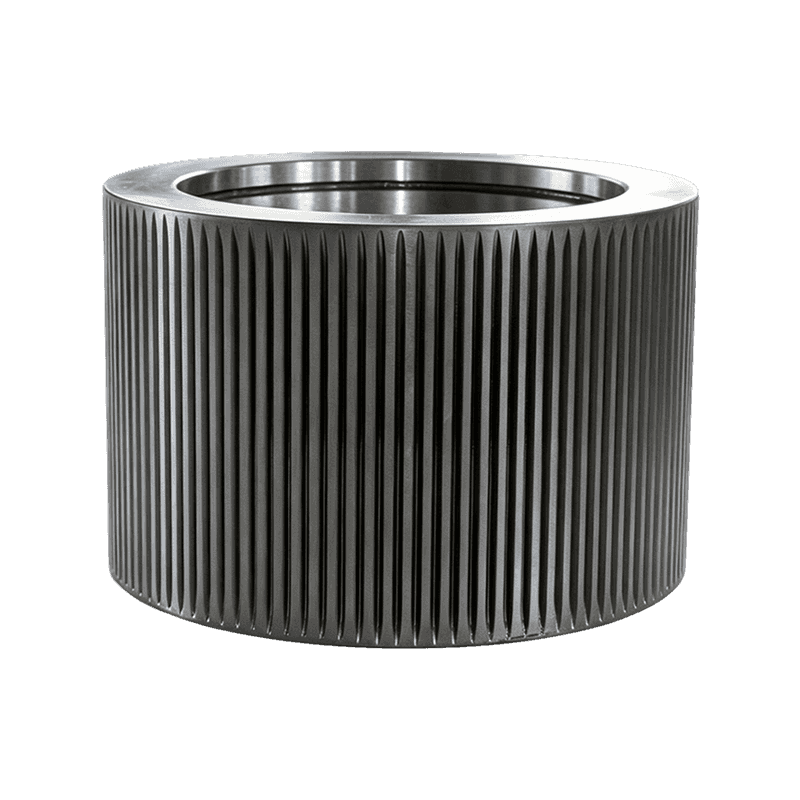 Produktoversigt En meget brugt og alsidig trykvalse i legeret stål, der tjener som en pri...Se detaljer
-
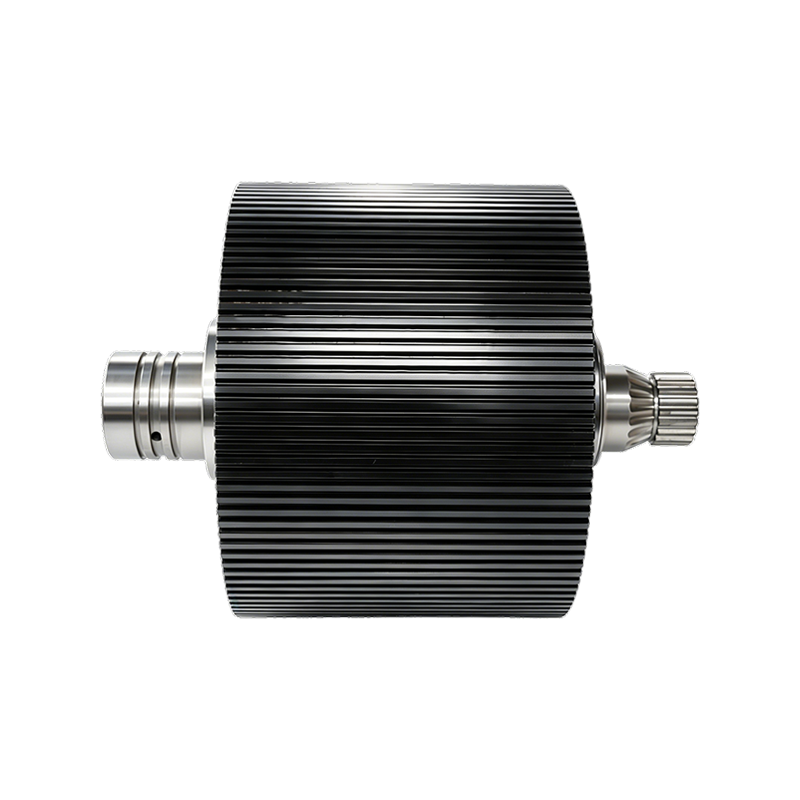
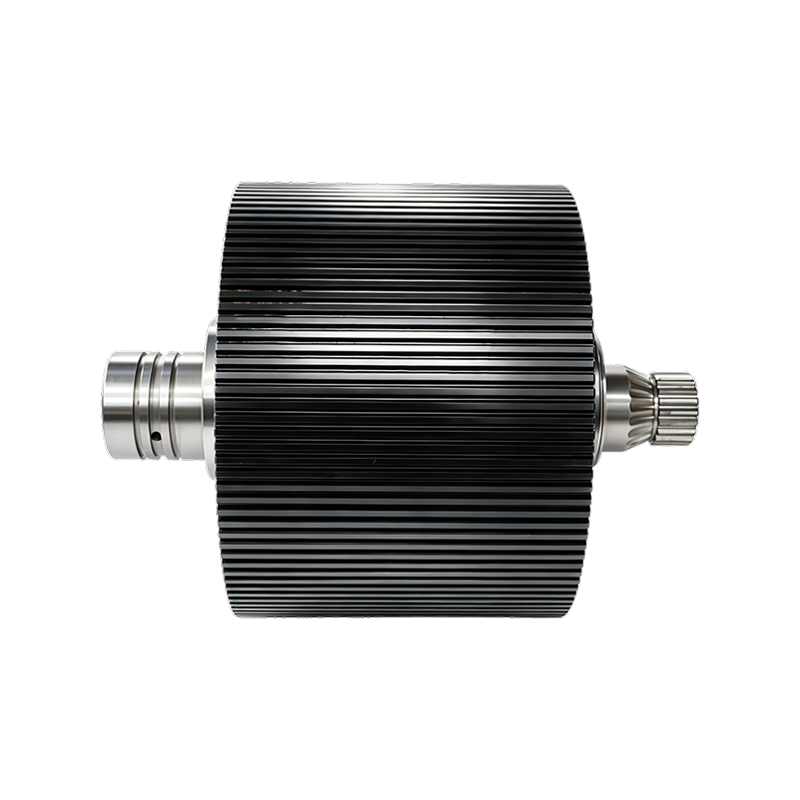
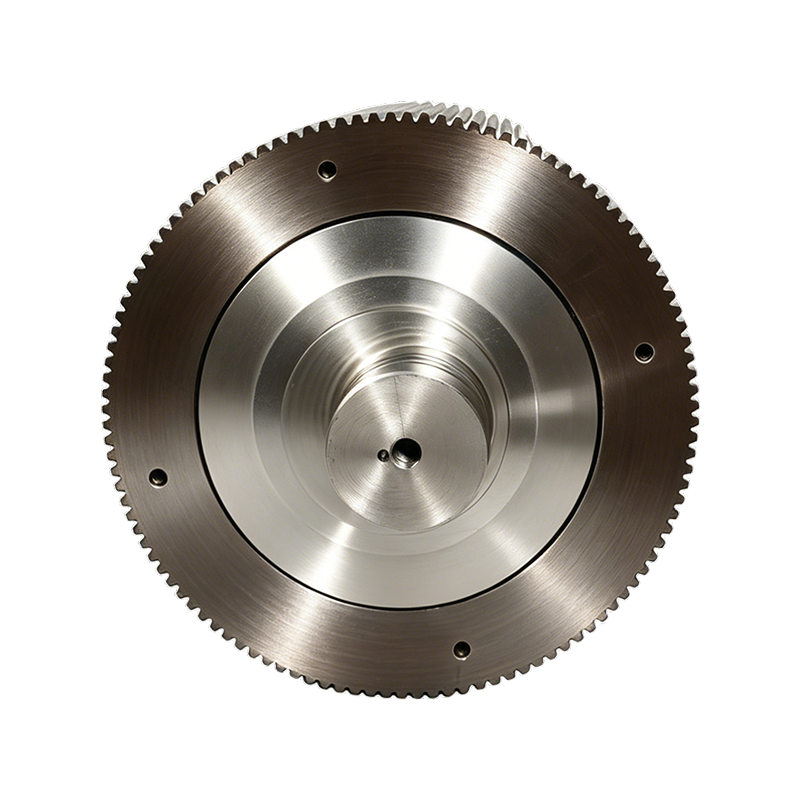
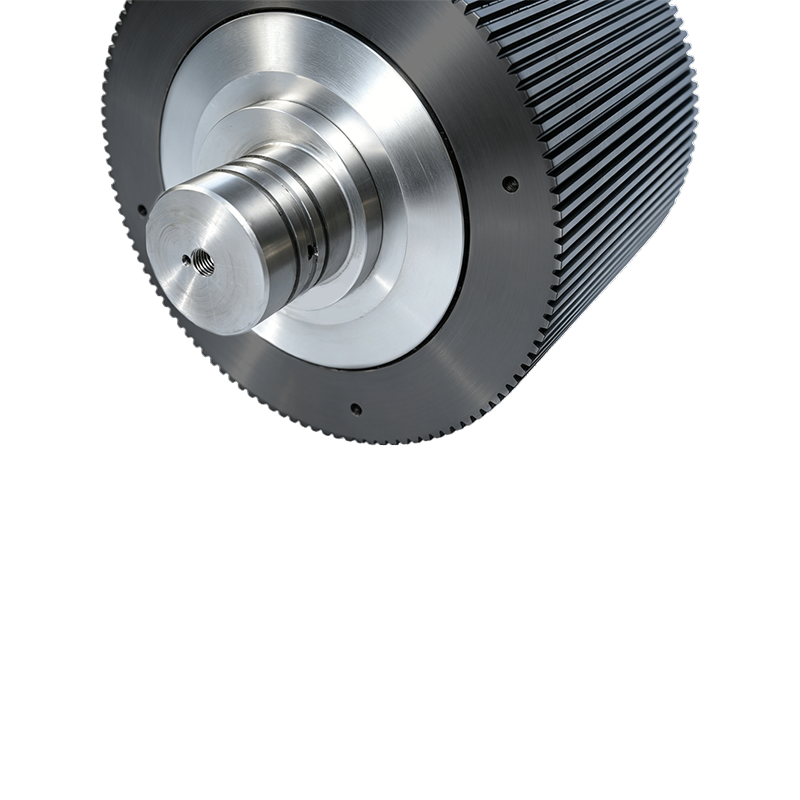
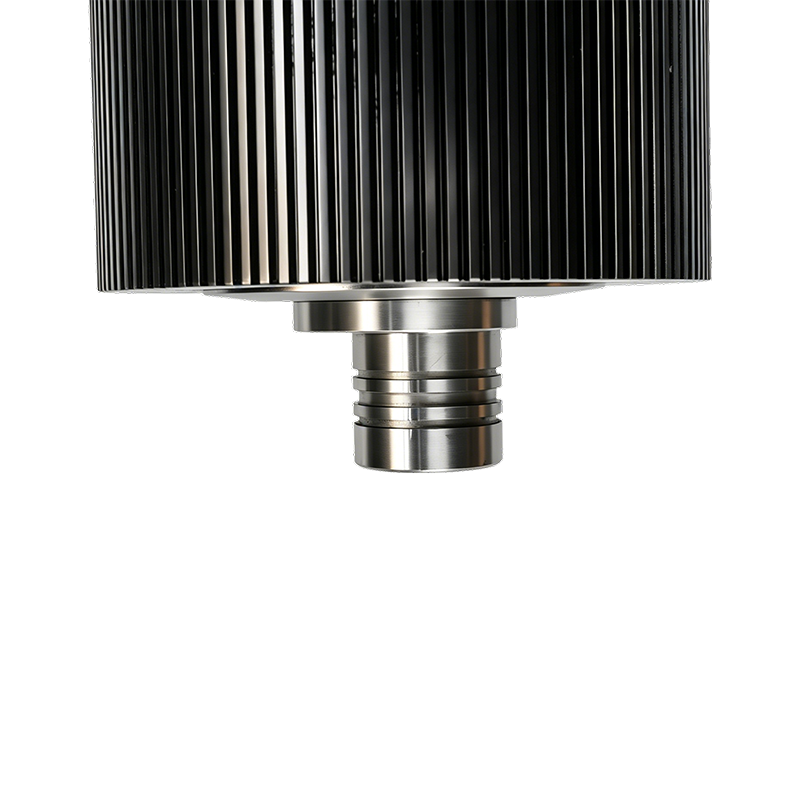
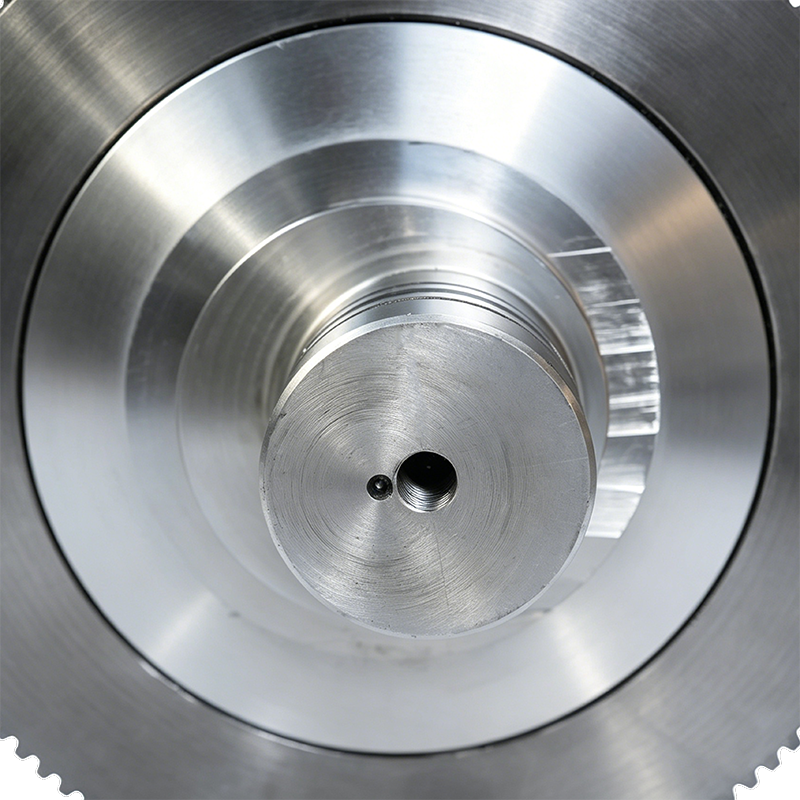
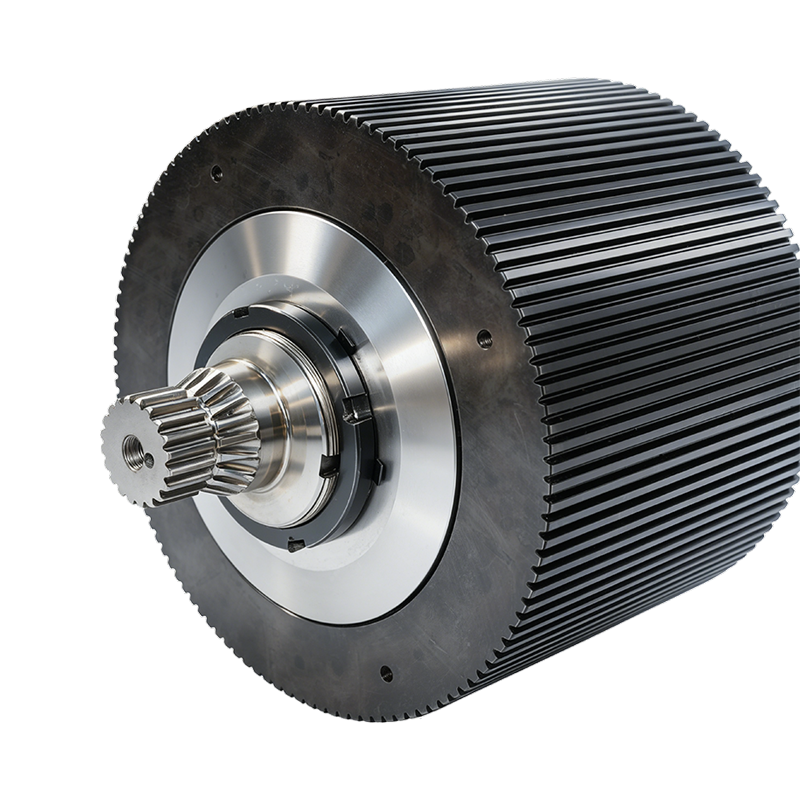
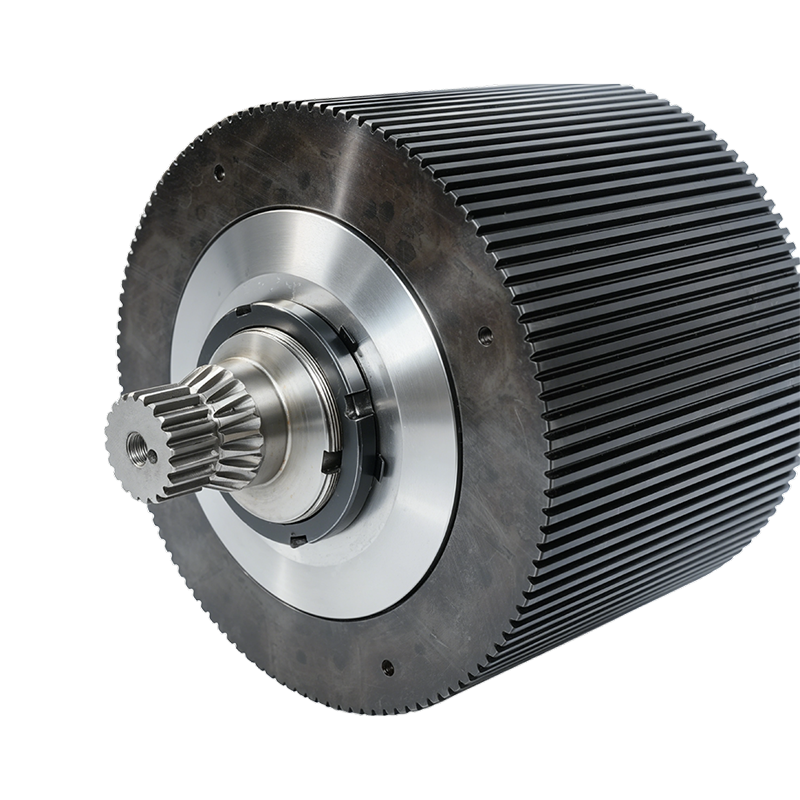
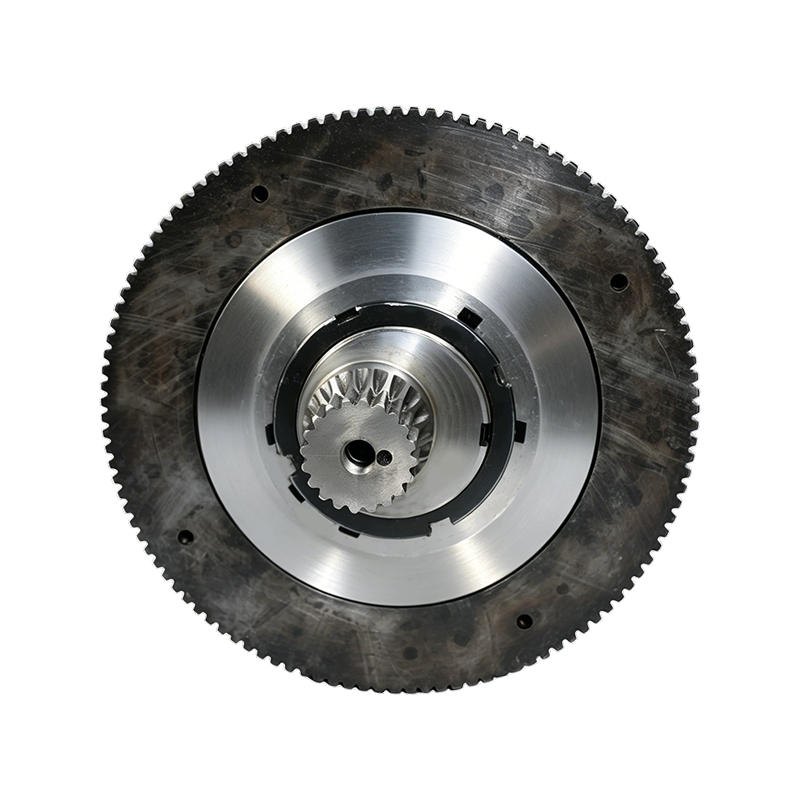
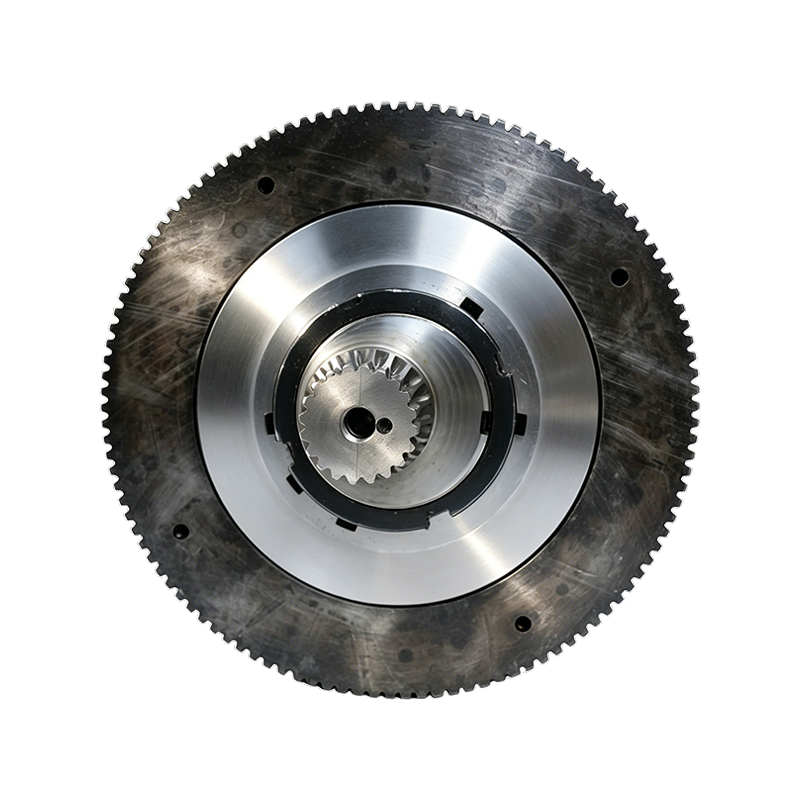
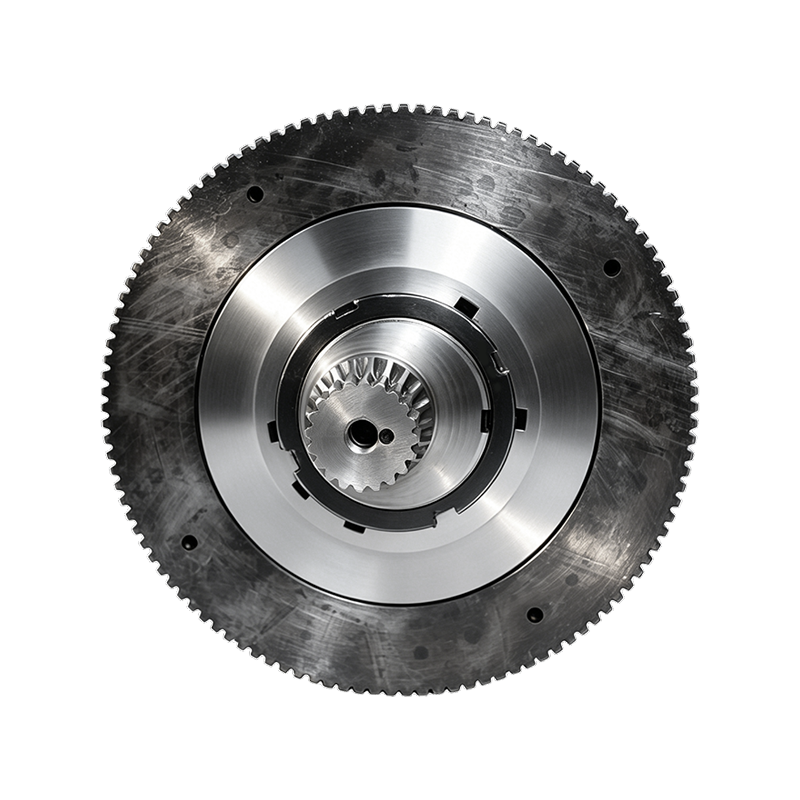
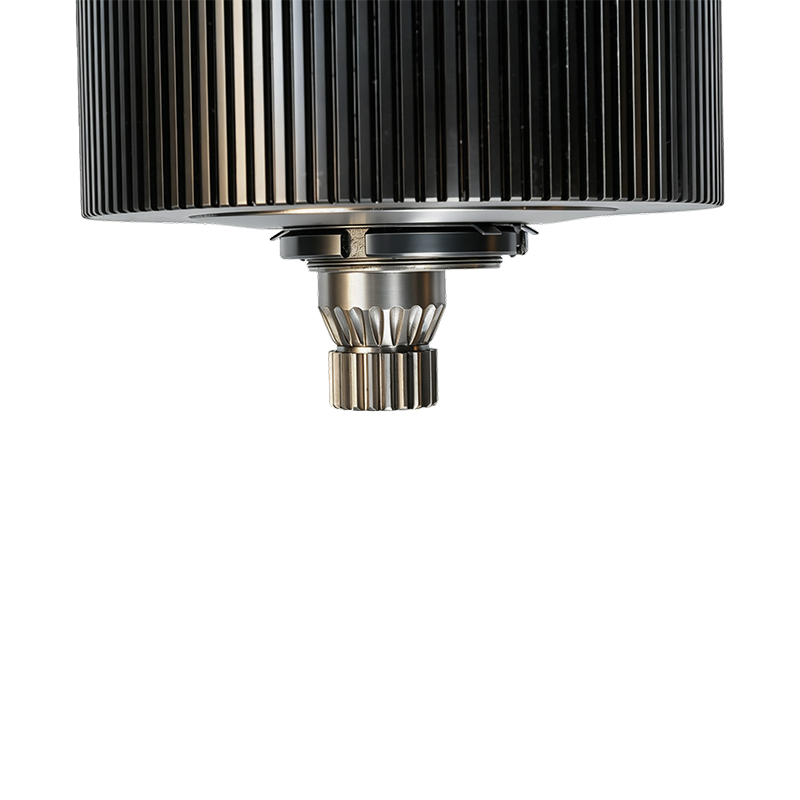
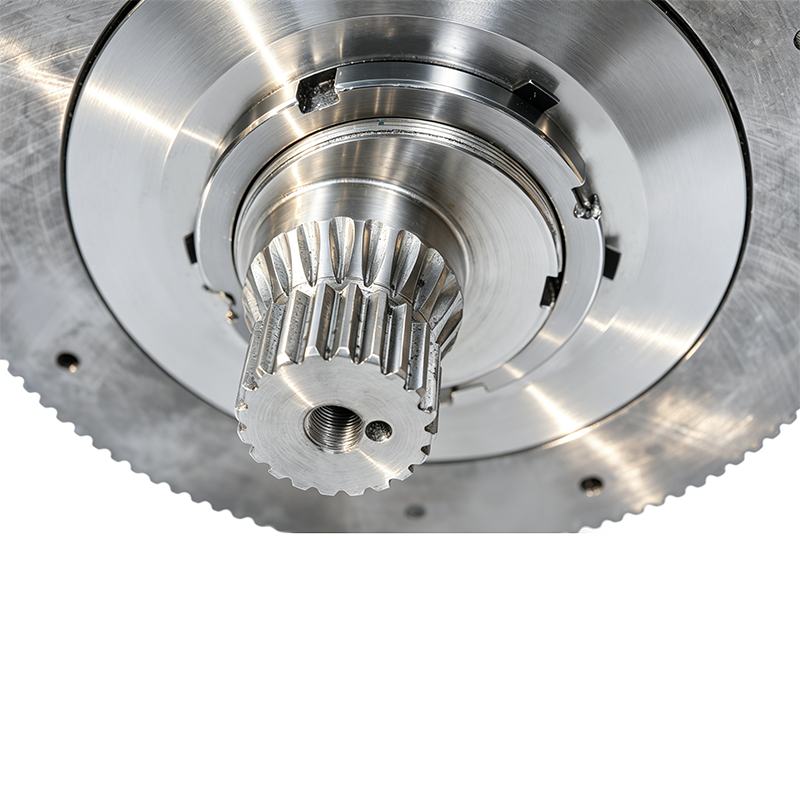
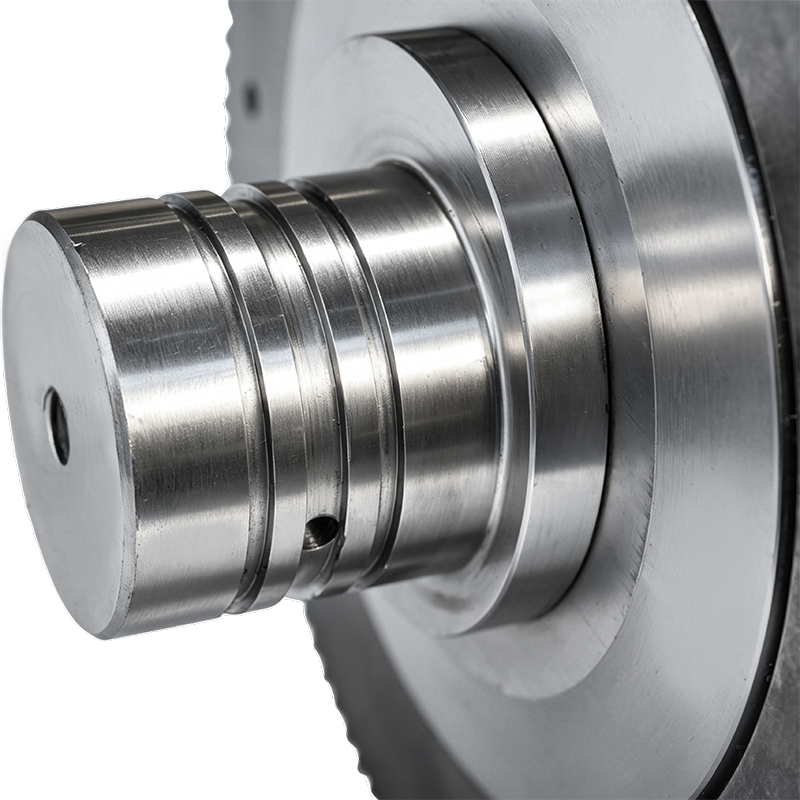 Produktoversigt Den højproduktive pelletmøllerulleskalsamling er en kritisk komponent i e...Se detaljer
-
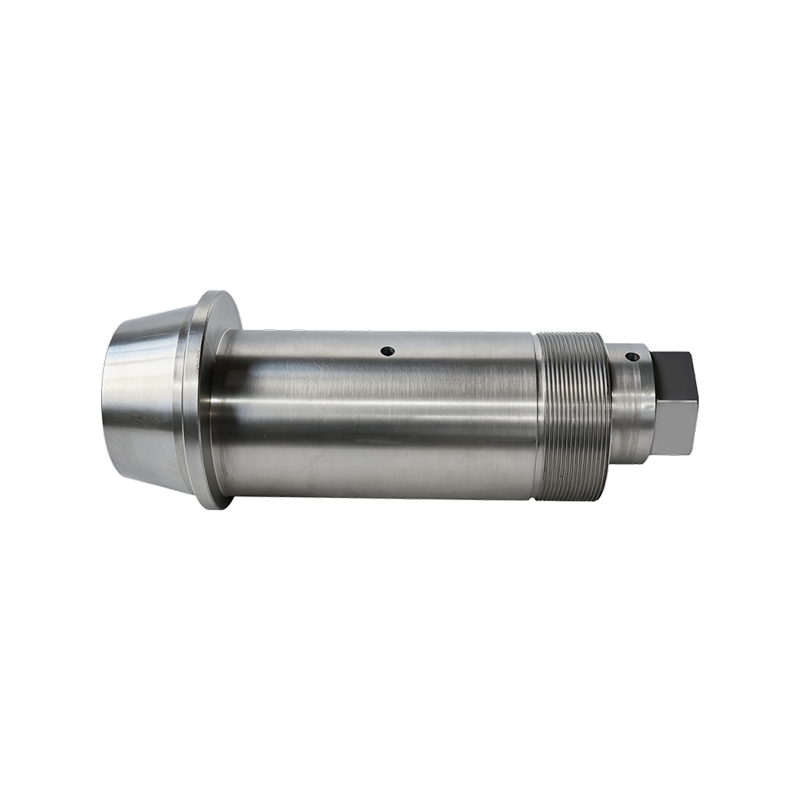
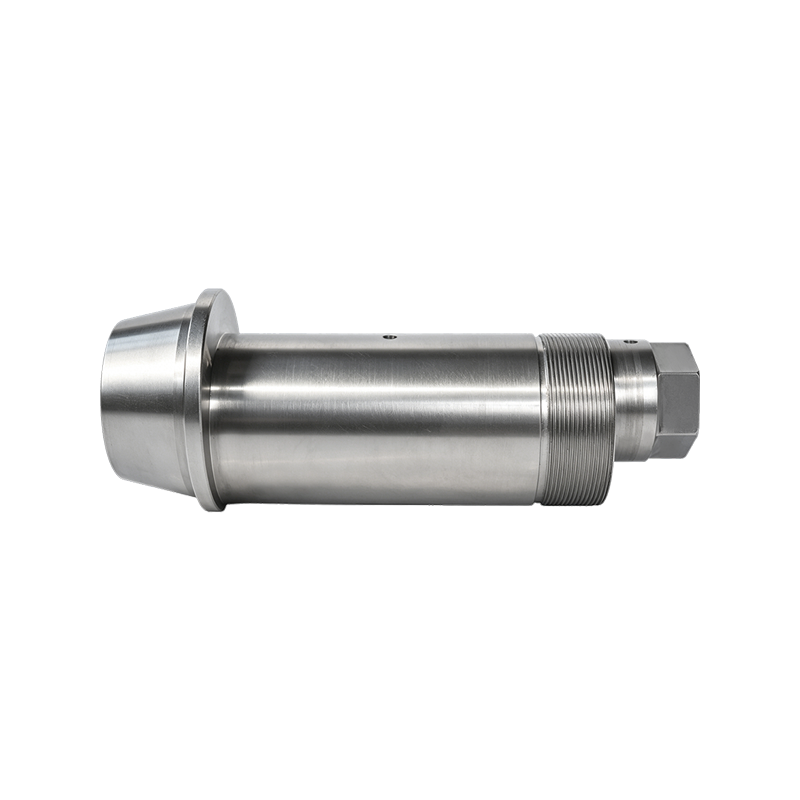 Produktoversigt: 42CrMo excentrisk aksel er en højstyrkelegeret stålkomponent designet ti...Se detaljer
-
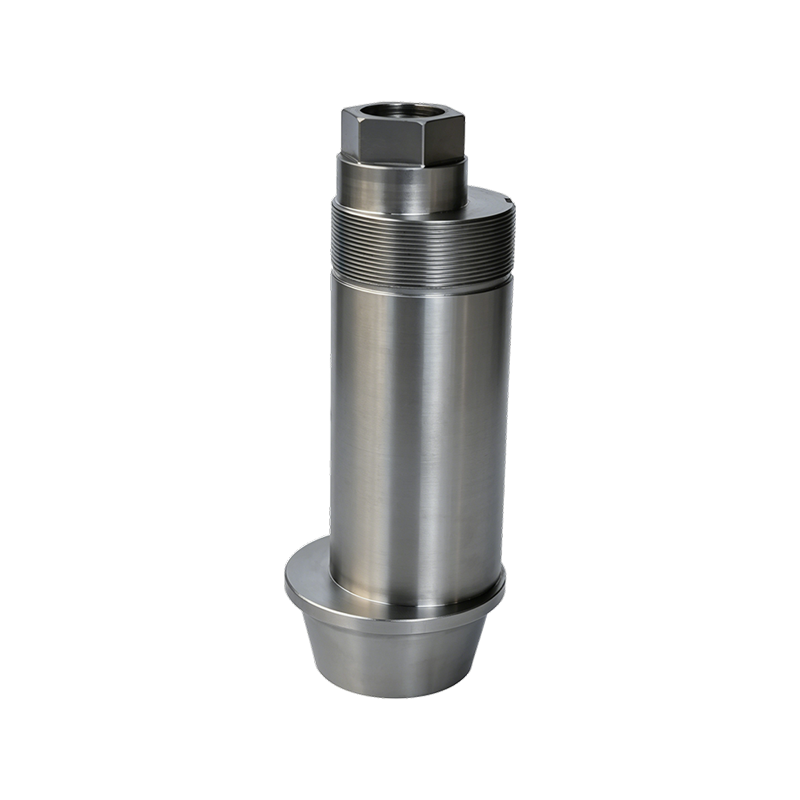
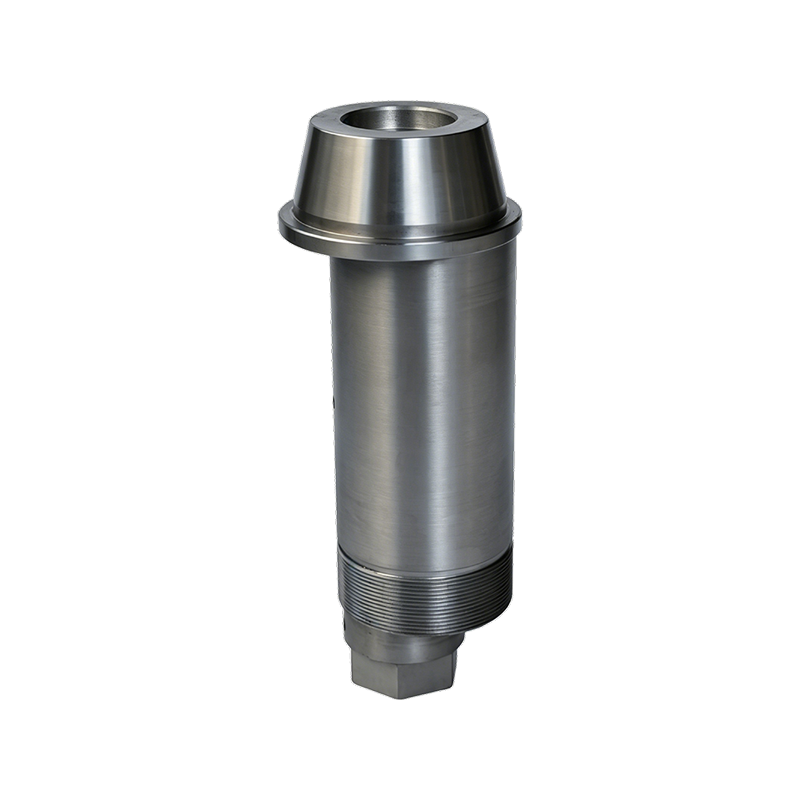
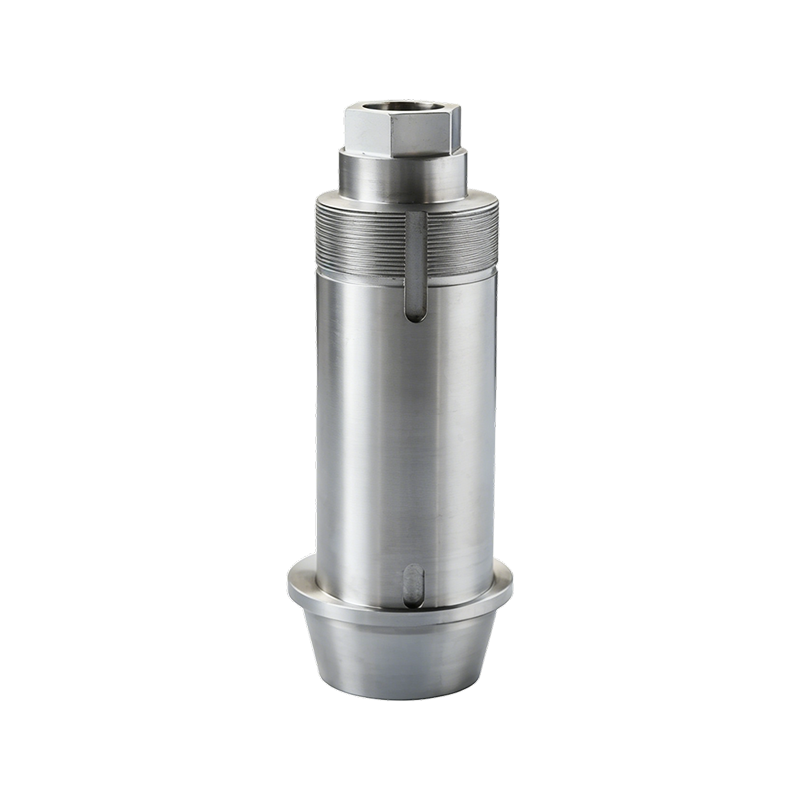
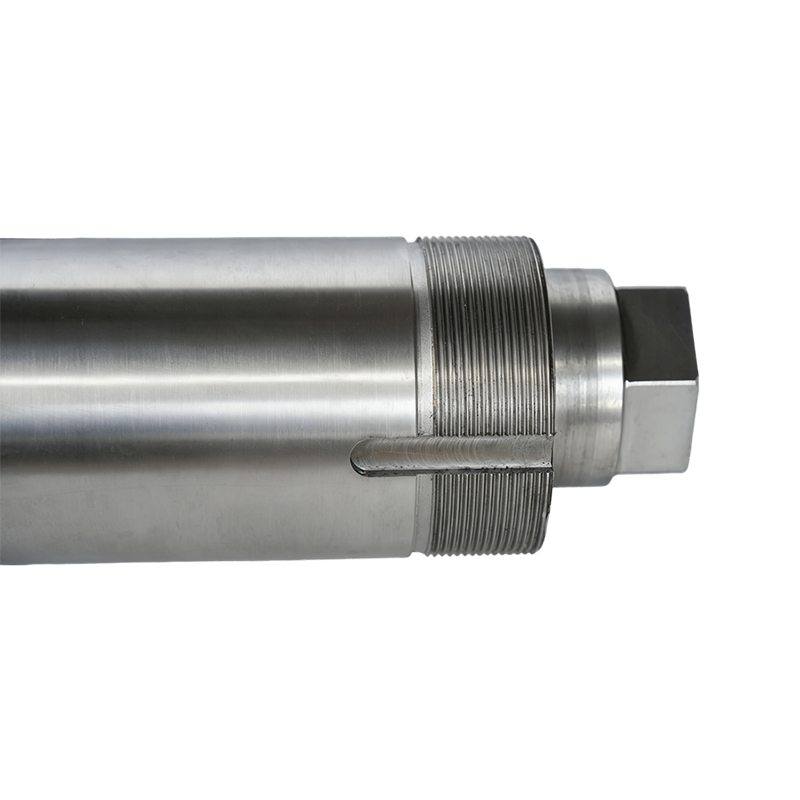
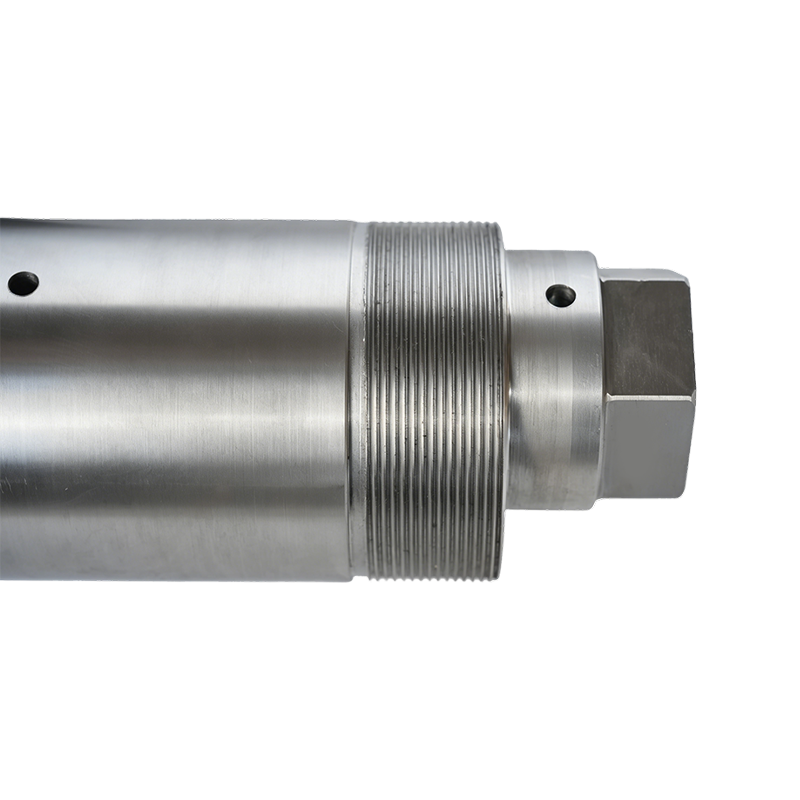
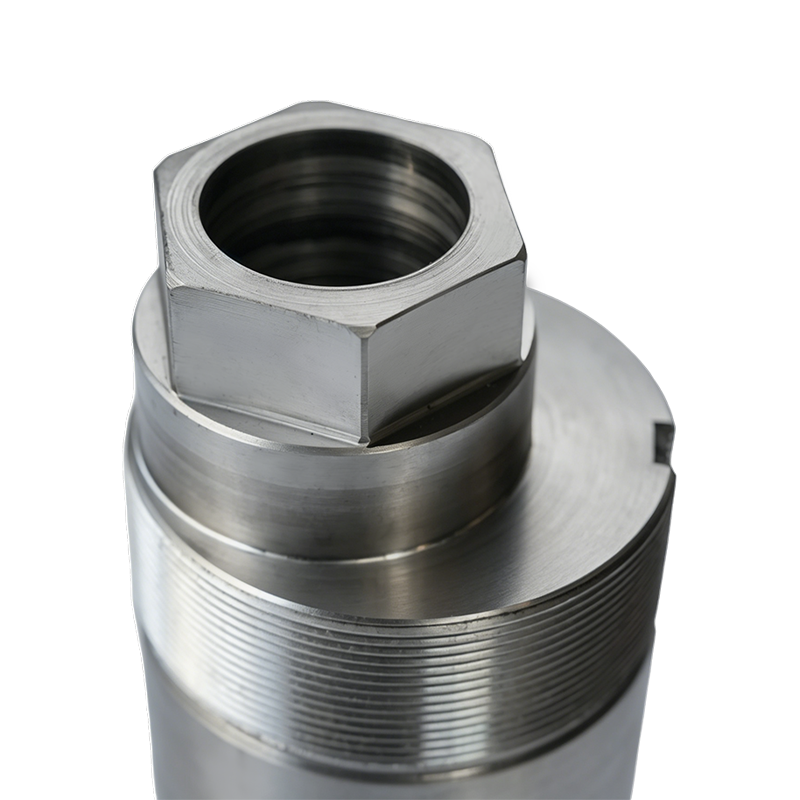
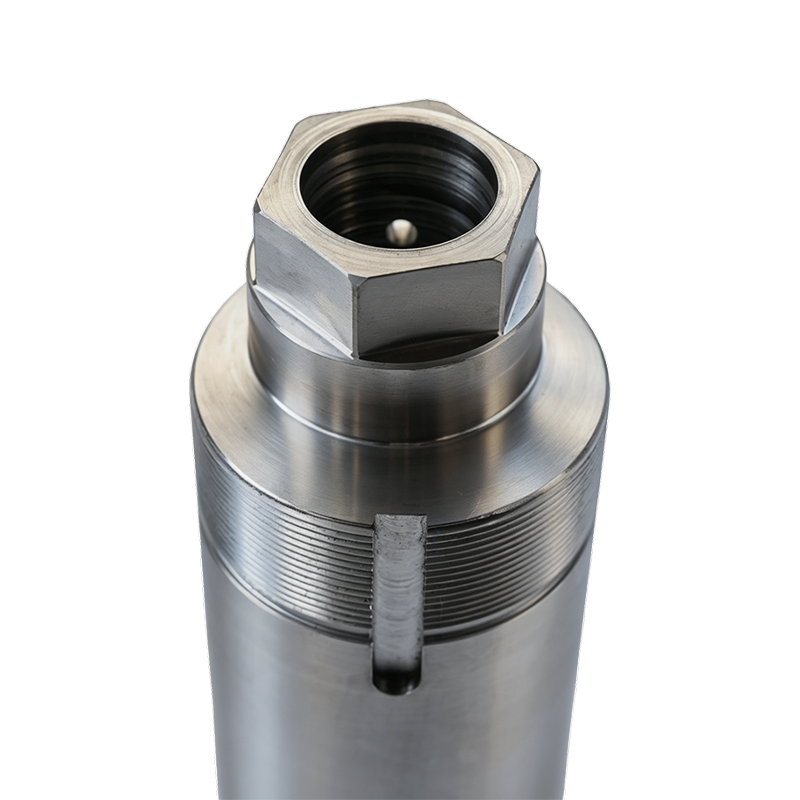
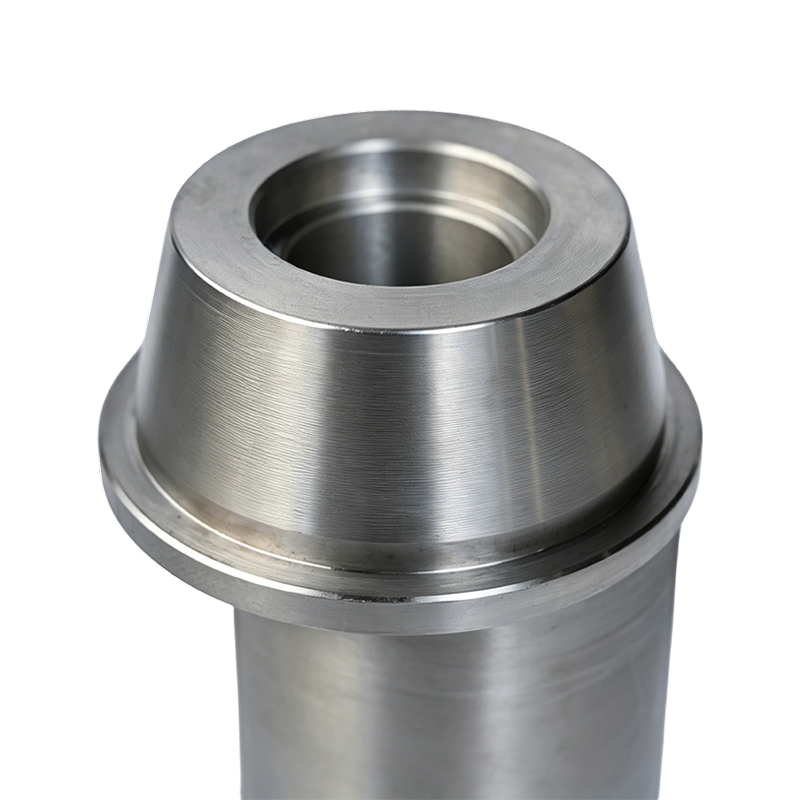 Produktoversigt: Denne excentriske aksel er en præcisionskonstrueret komponent lavet af 4...Se detaljer
-
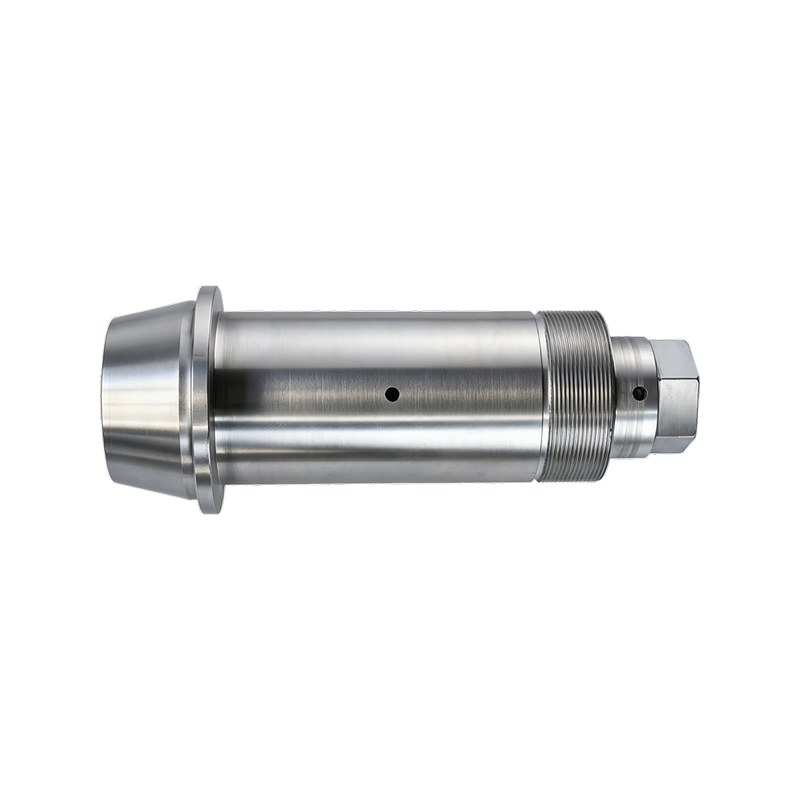
 Produktoversigt: 40Cr excentrisk aksel er en komponent af legeret stål, der er fremstille...Se detaljer
-
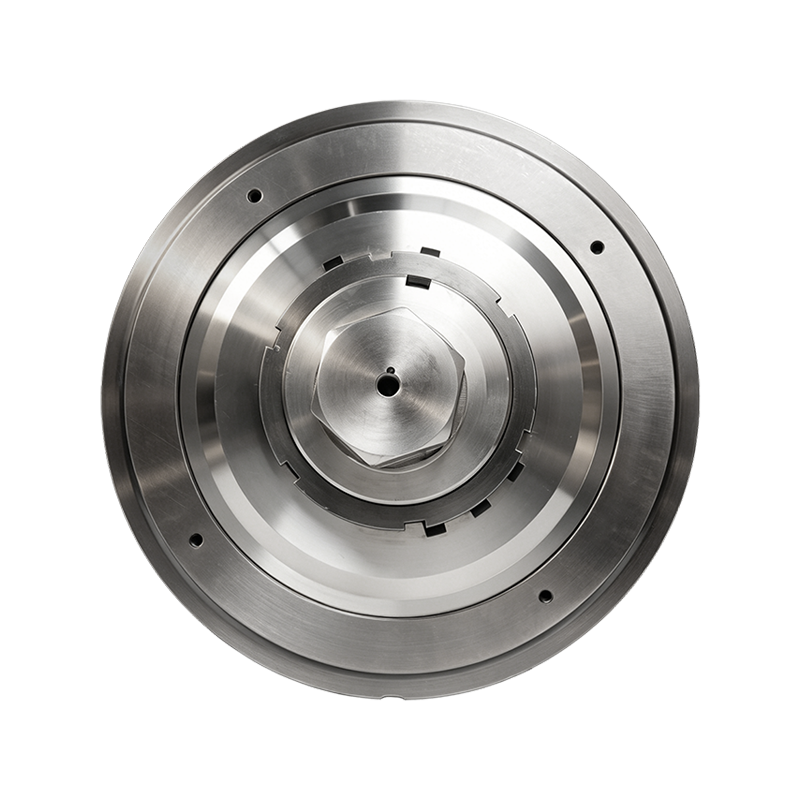
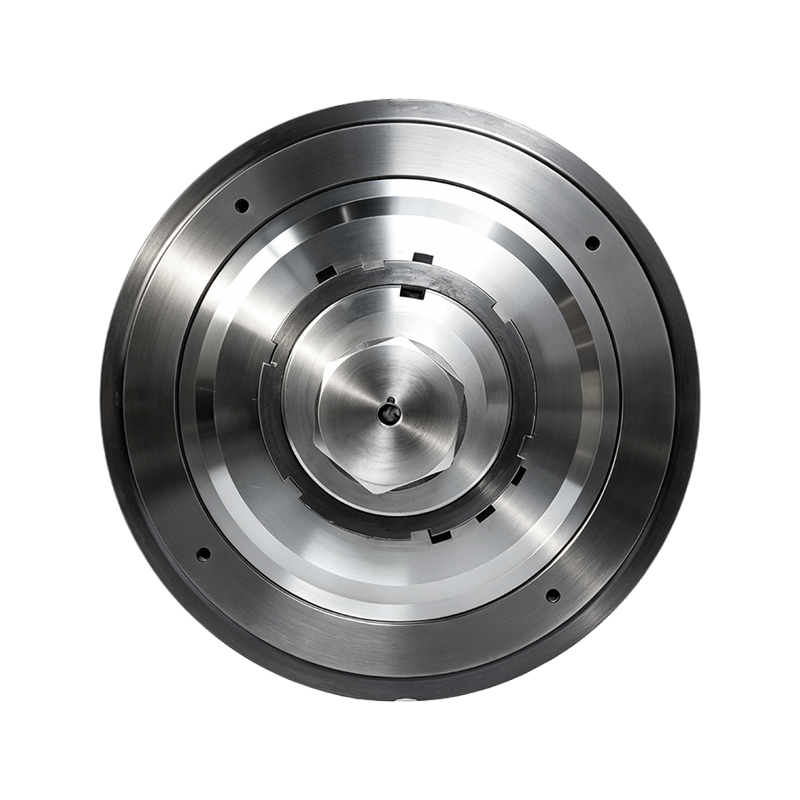
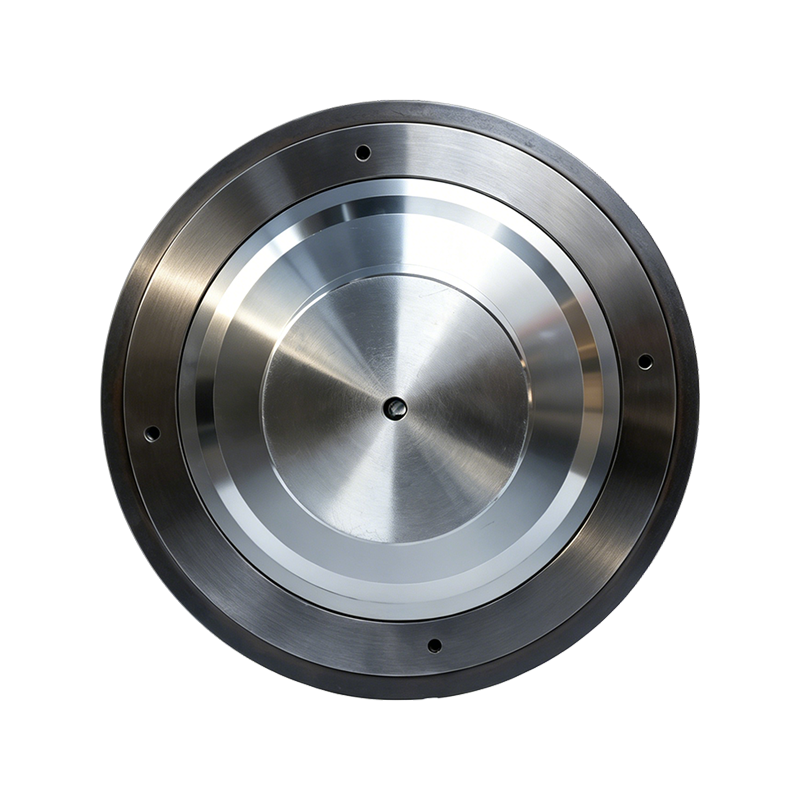
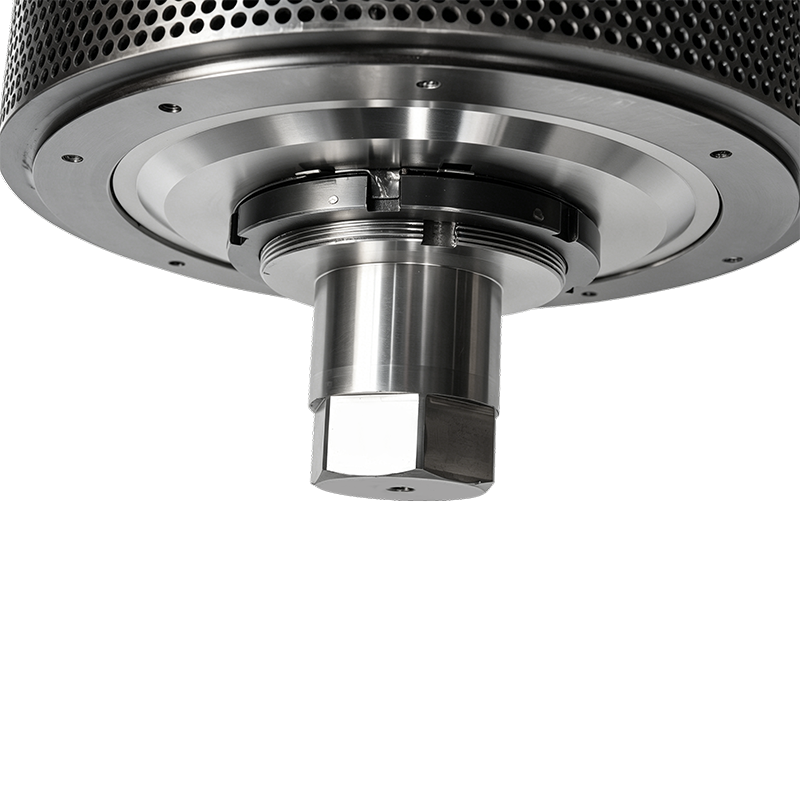
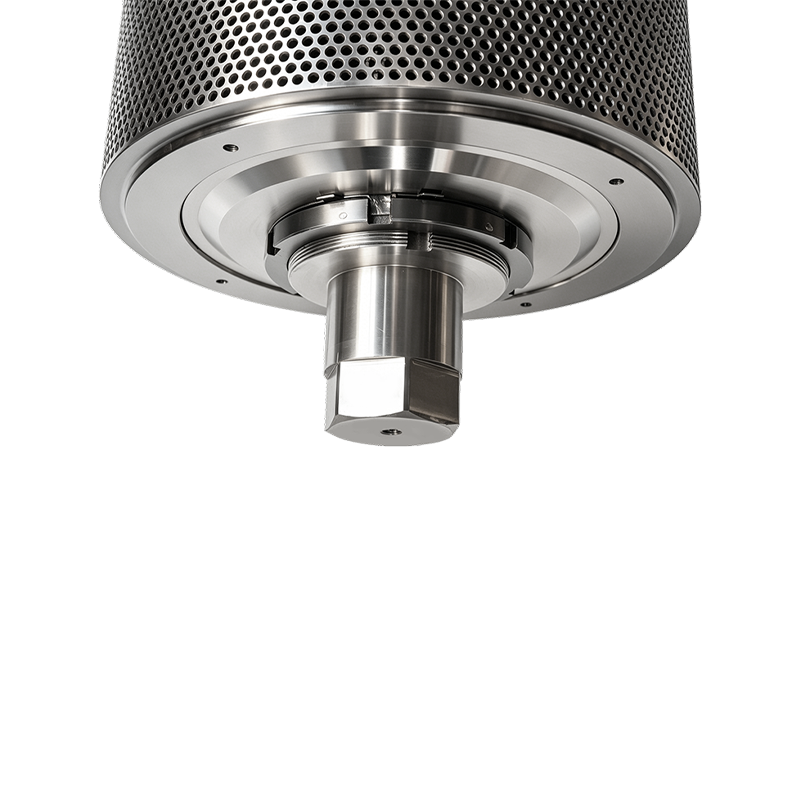
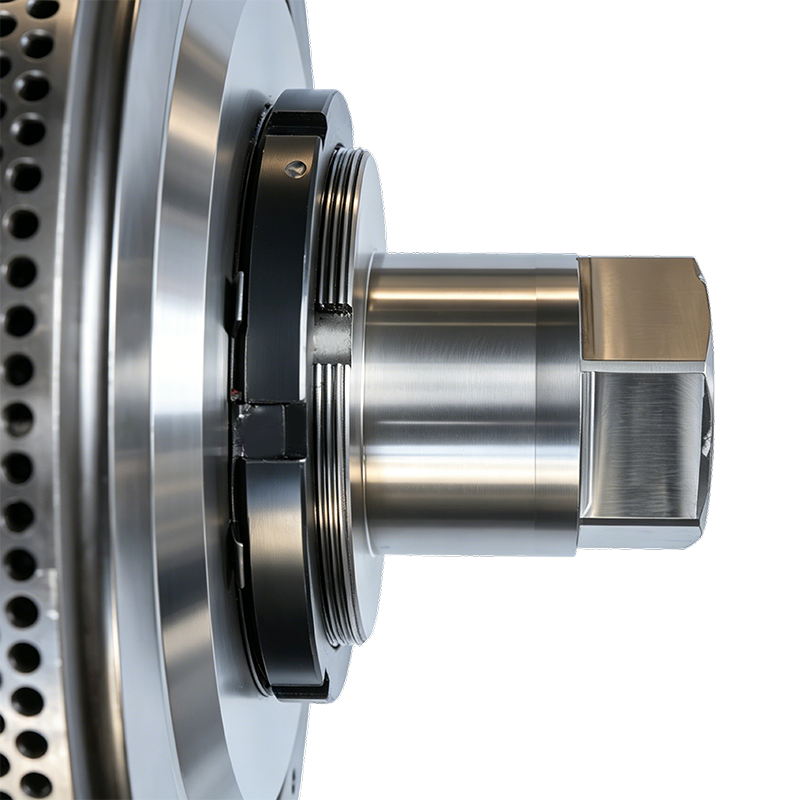
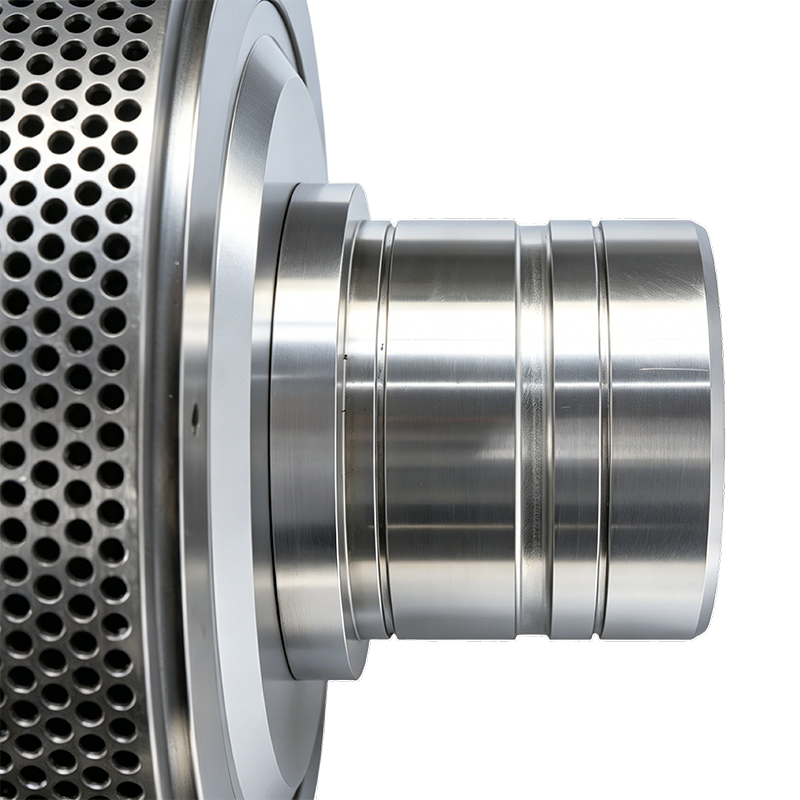
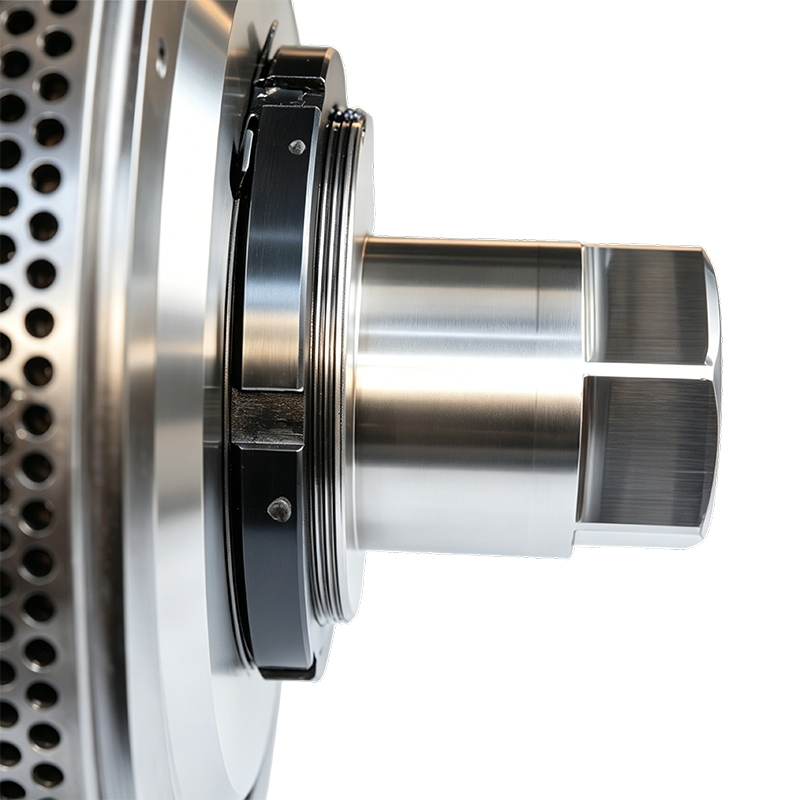
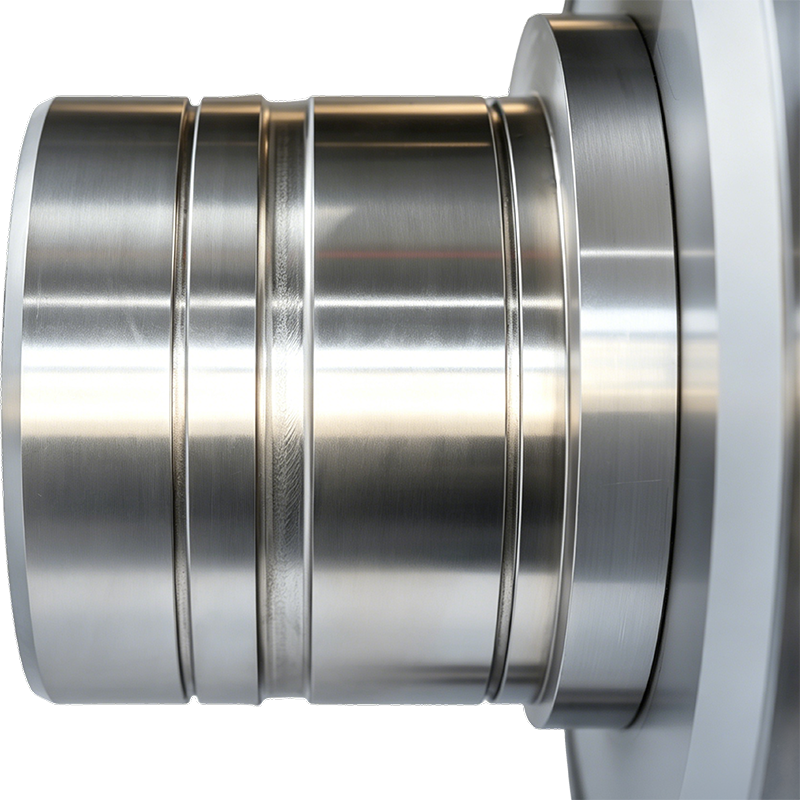
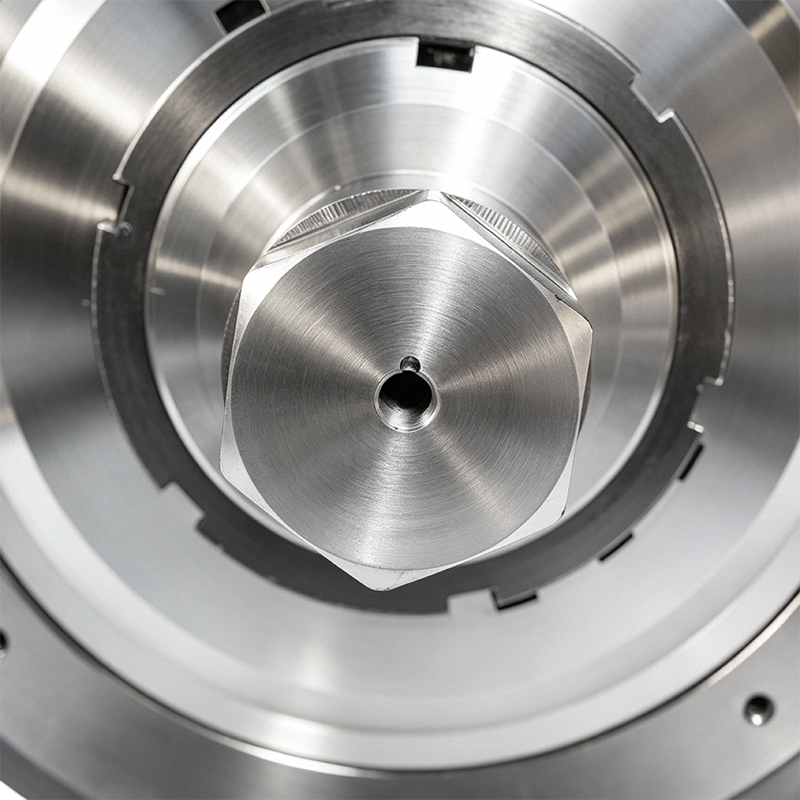 Produktoversigt Dette produkt er en præcisionsbearbejdet 45# stålforskruning (lejedæksel/...Se detaljer
-
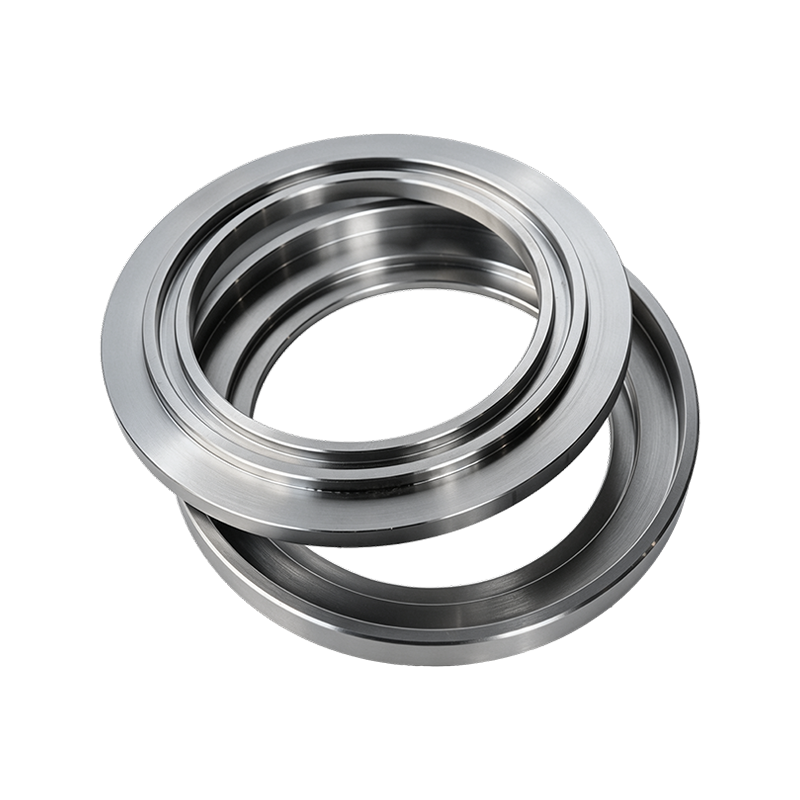
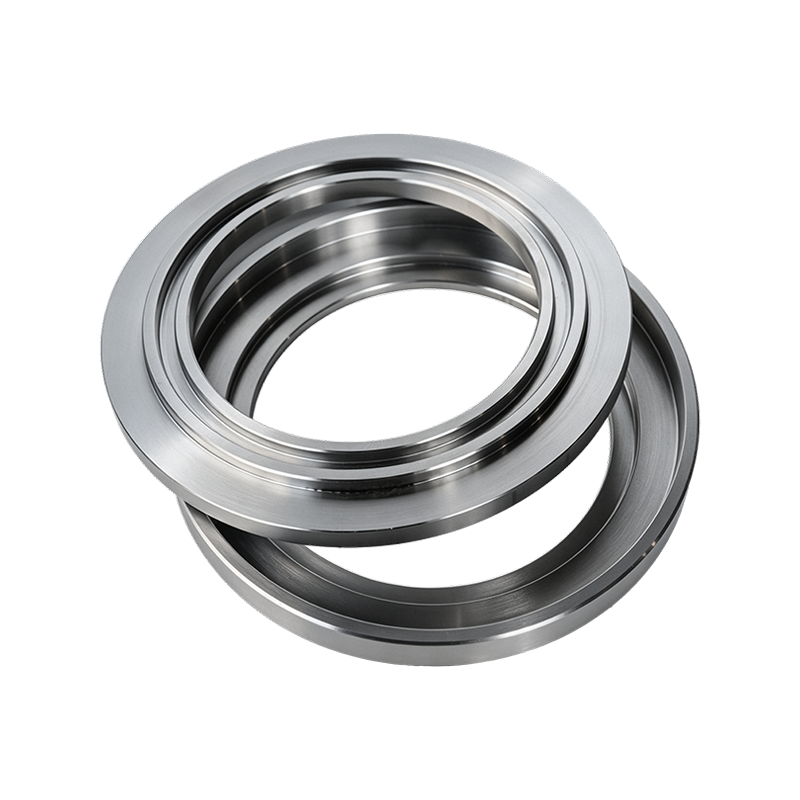
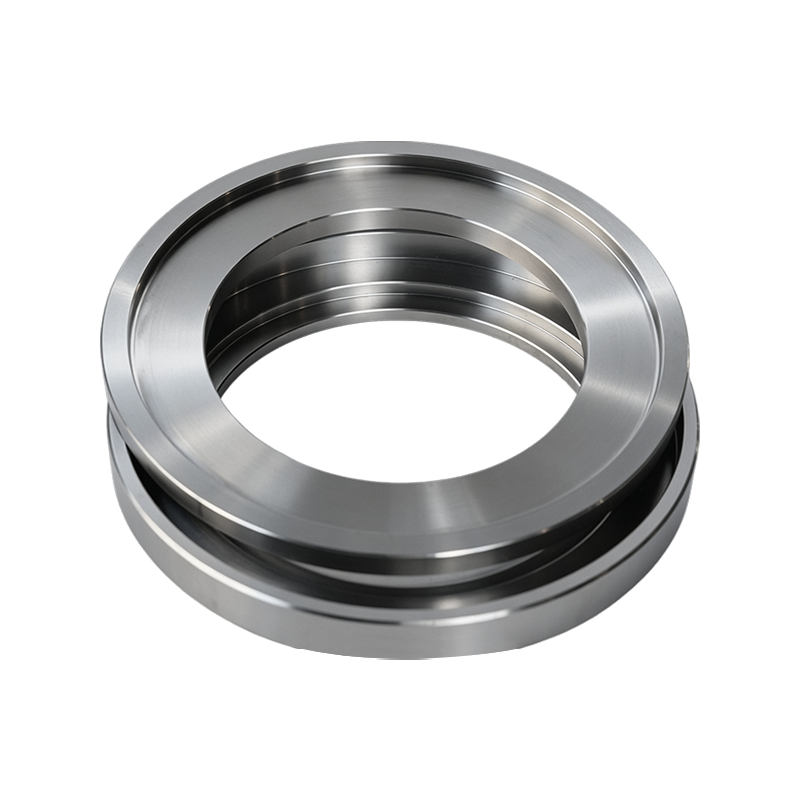
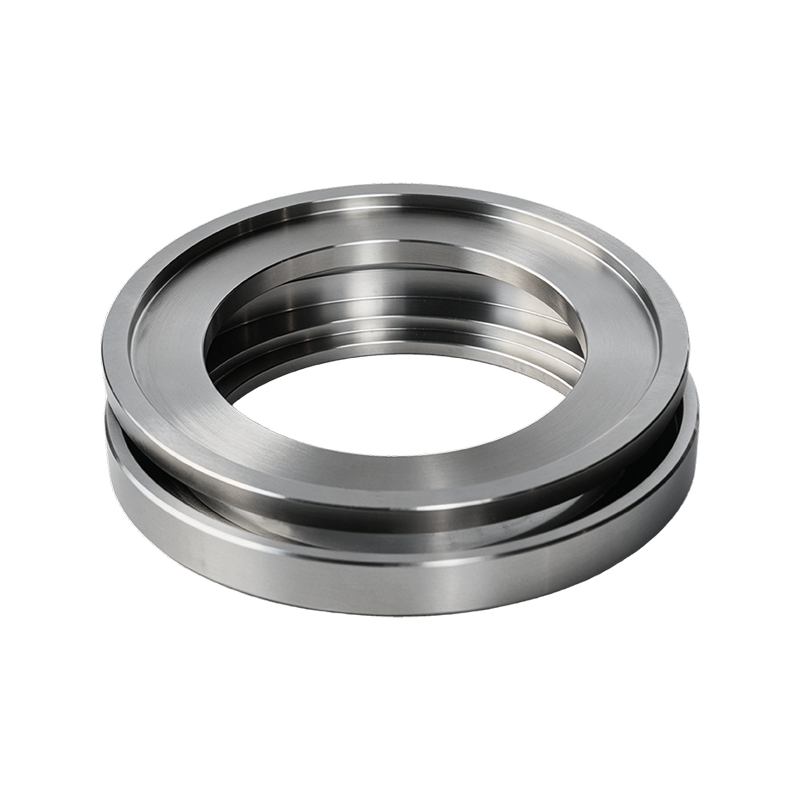
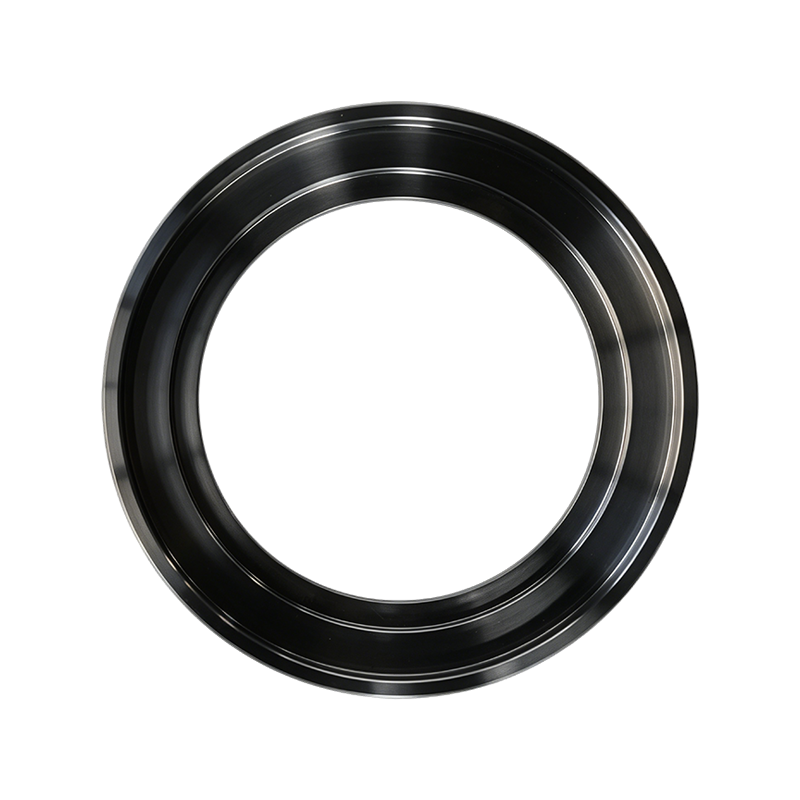
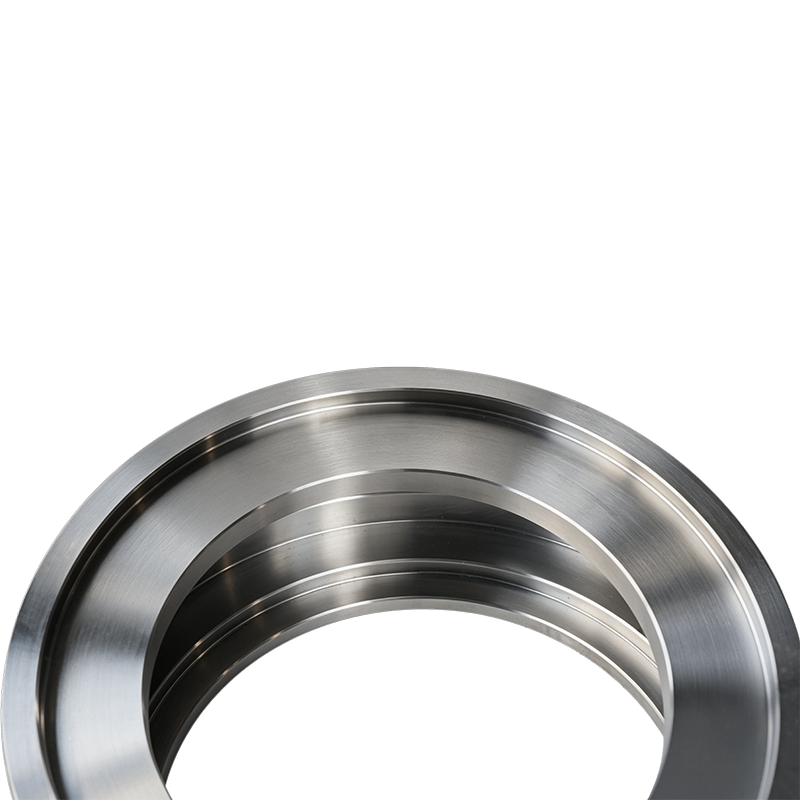
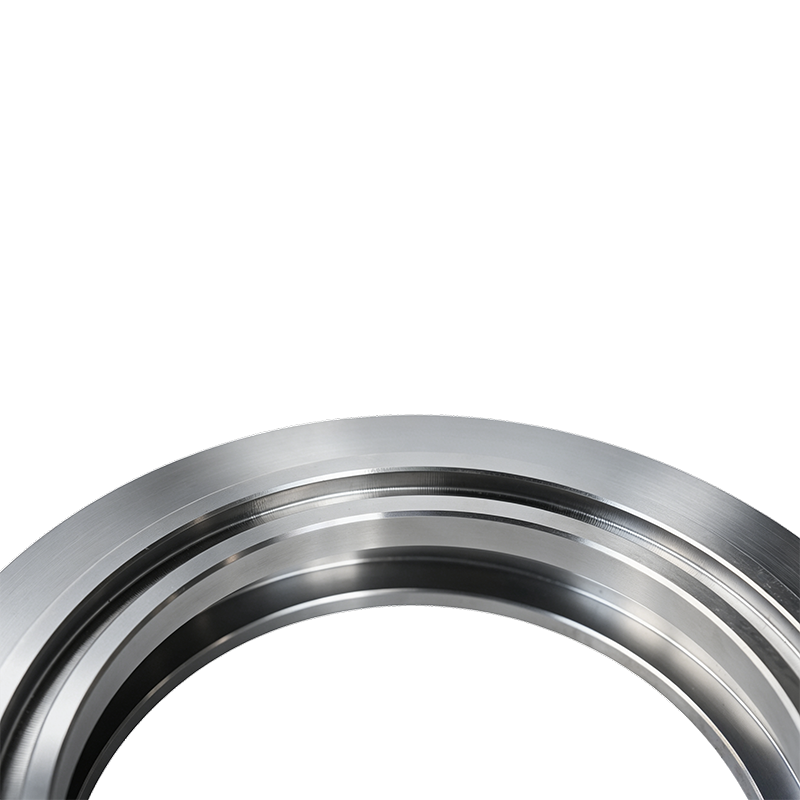
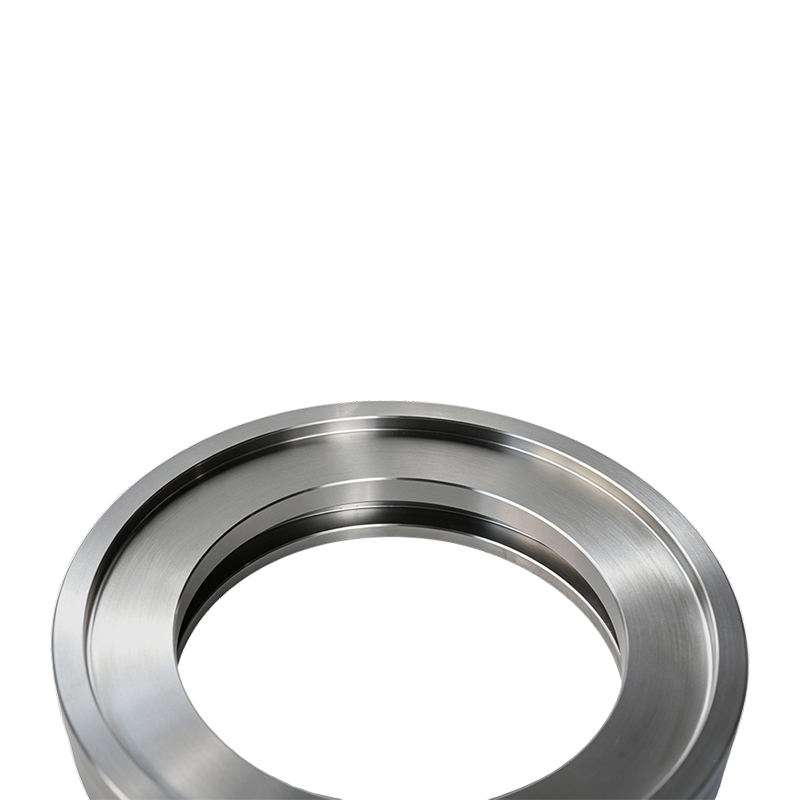
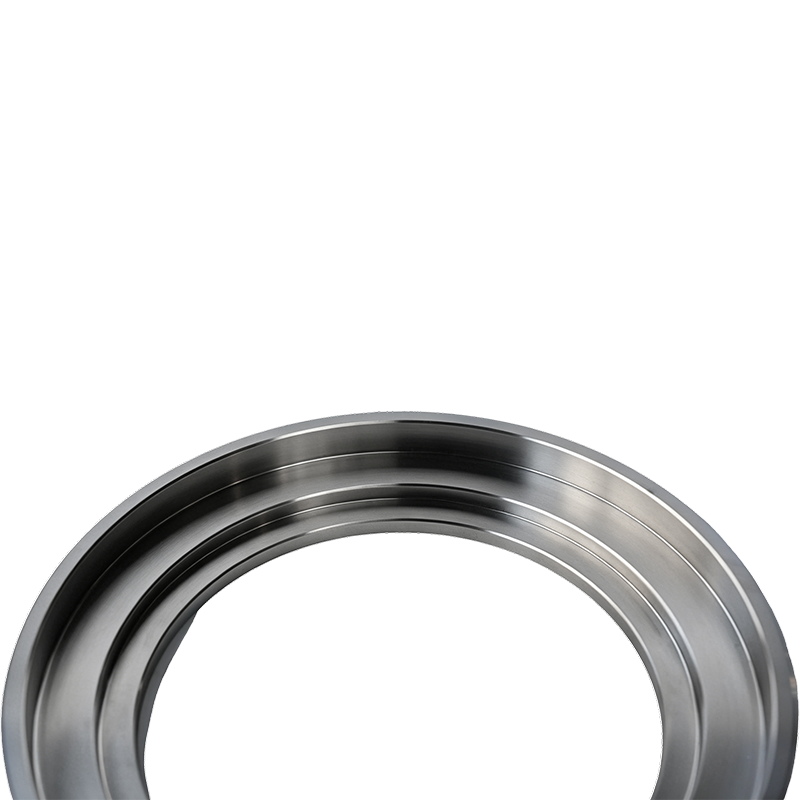
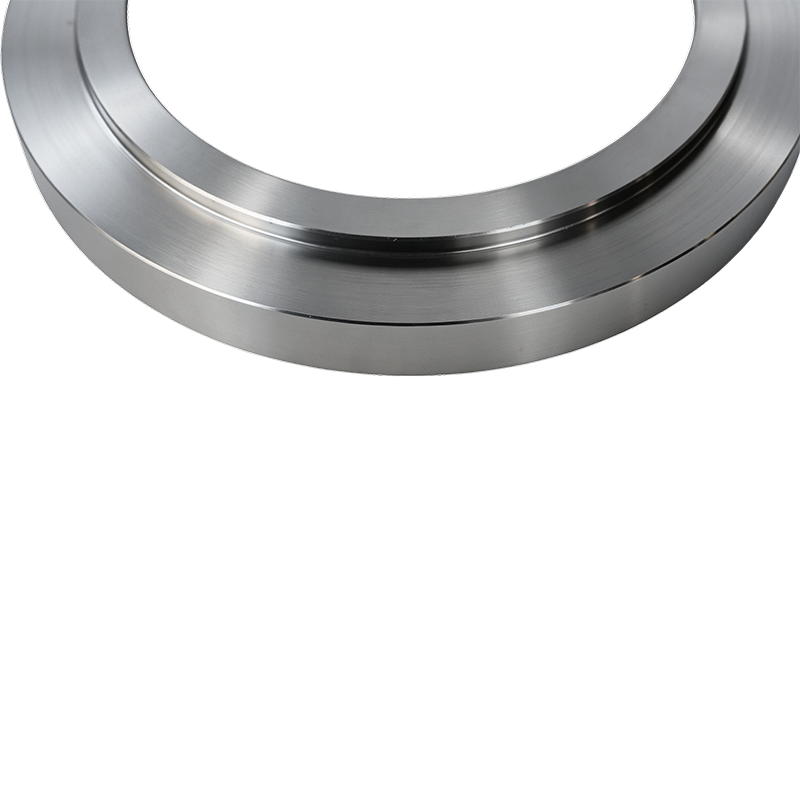
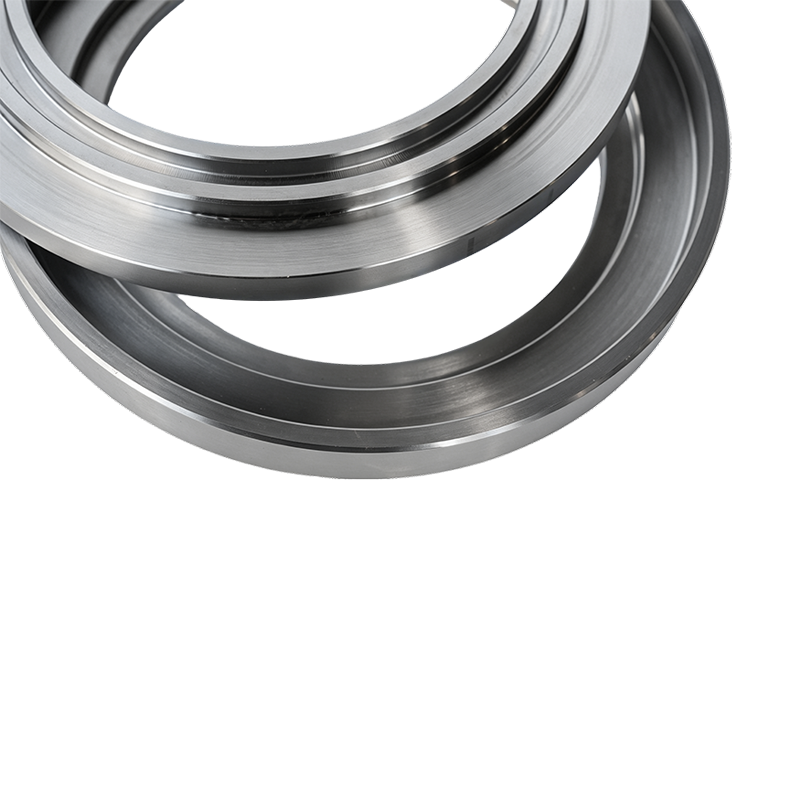 Produktoversigt 45# Steel Oil Slinger (Olie Deflector) er en præcis intern komponent mont...Se detaljer
-
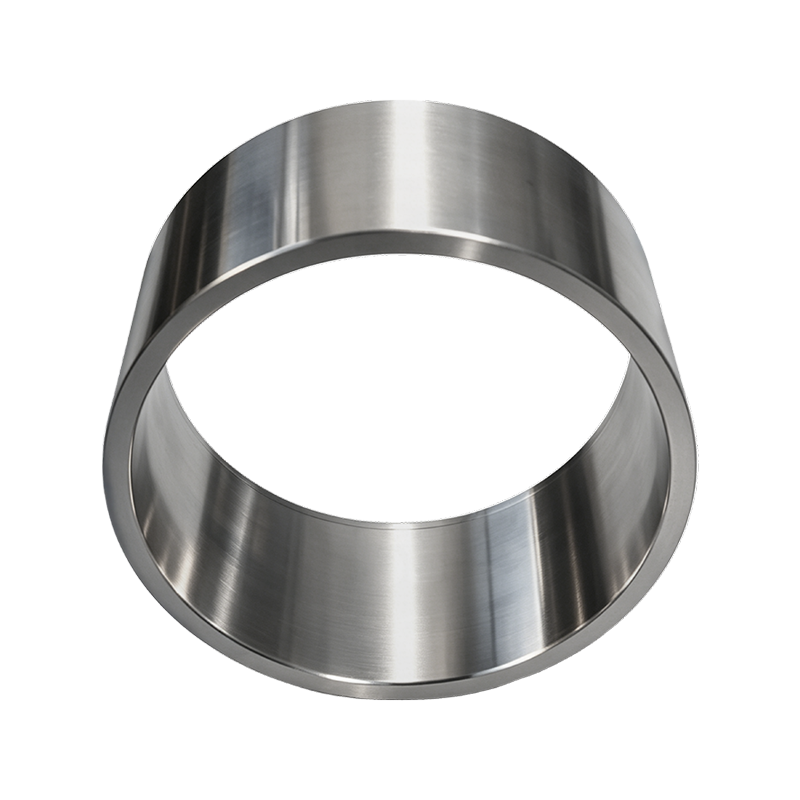
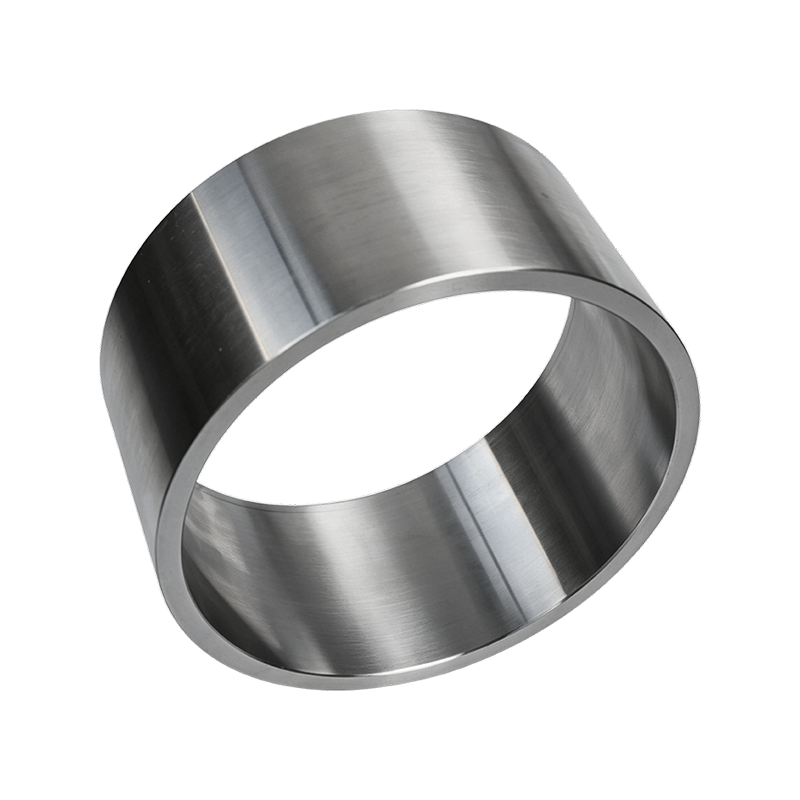
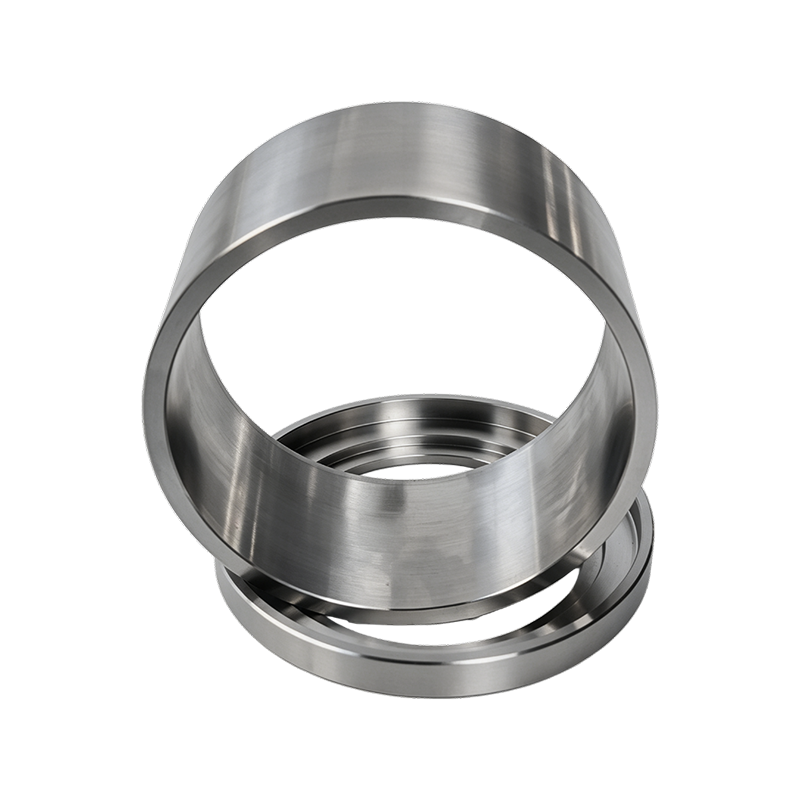
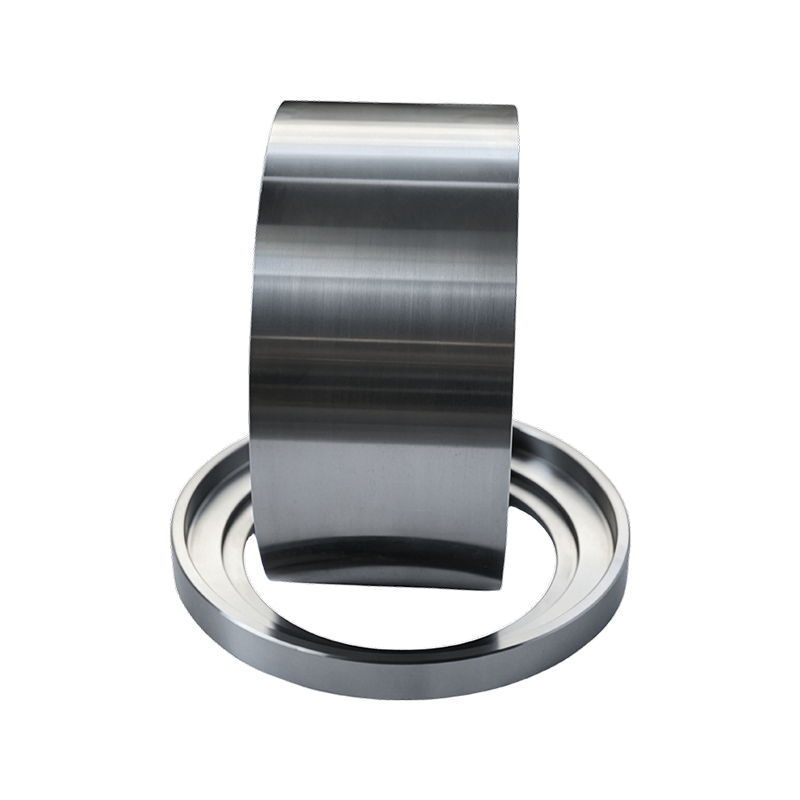 Produktoversigt 45# stålpræcisionsafstandsstykket (Spacer Ring) er en kritisk intern komp...Se detaljer
Fordybnede rulleskaller
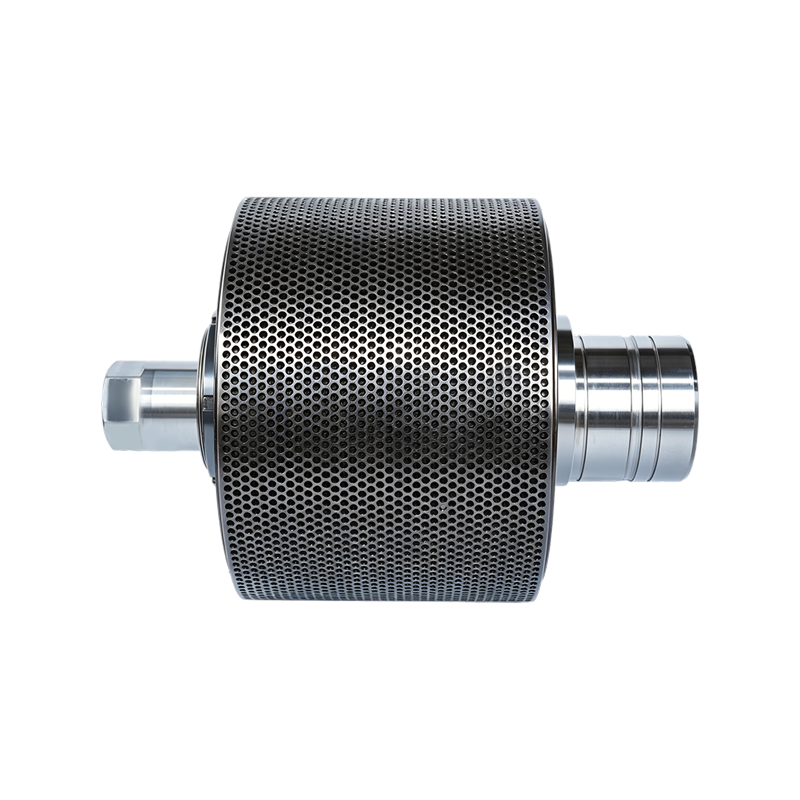
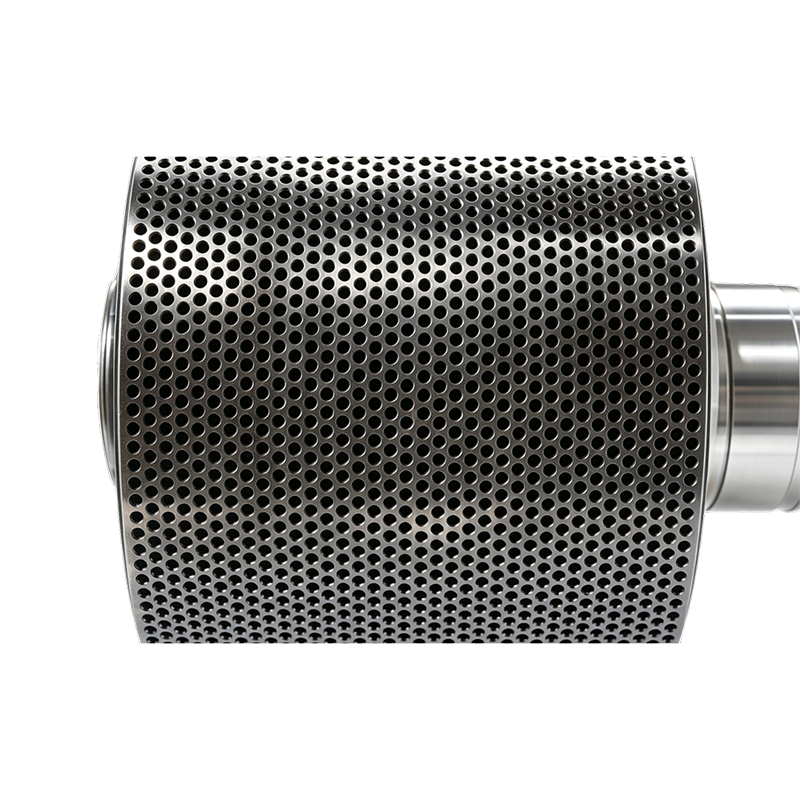
Anhui Jindingsheng Machinery Co., Ltd. fremstiller rulleskaller med fordybninger til industrielle pillemøller. Disse komponenter er produceret ved hjælp af kontrollerede smedning og varmebehandlingsprocesser, med dimensionelle tolerancer holdt inden for 0,05 mm. Overfladegeometrien med fordybninger er konstrueret til at øge friktionen mellem valsen og ringformen, hvilket letter ensartet materialekomprimering på tværs af forskellige biomasse- eller foderformuleringer. Hver skal er bearbejdet af stål med højt kulstofindhold og udsat for hårdhedstest i flere trin for at sikre strukturel ensartethed. Virksomheden driver en integreret produktionslinje fra råvareinspektion til færdigvareemballage, hvilket giver mulighed for batchsporbarhed og stabil forsyning til pelletanlægsoperatører over hele verden.
Kerne fordele
- Ensartet fordybningsmønster sikrer ensartet materialegreb over hele rullebredden, hvilket reducerer sideskridt under kompression
- Gennemhærdet struktur med kernehårdhed HRC 58 til 62 og kassedybde på mindst 2,5 mm, hvilket giver modstand mod slibende slid under konstant belastning
- Kan tilpasses fordybningsdybde fra 0,8 til 2,0 mm og mellemrum, der matcher specifikke råmaterialeegenskaber, herunder fiberlængde og fugtvariabilitet
- Fuld sporbarhed fra stålparti til slutinspektion, med dimensionsrapporter og hårdhedslogfiler leveret pr. batch til kvalitetssikring
- Kompatibel med store pillefabriksmærker; aksel- og kilesporsdimensioner kan tilpasses eksisterende udstyr uden ændringer
Produktegenskaber
| Materiale | Krombærende stål med højt kulstofindhold SAE 52100 eller DIN 100Cr6 med kornstørrelse ASTM 8 til 10 |
| Hårdhed HRC | 58 til 62 gennemhærdet, ikke kun etui |
| Dimple geometri | Kugleformede fordybninger, dybde 0,8 til 2,0 mm, stigning 4 til 8 mm, kan tilpasses |
| Udvendig diameter område | 200 mm til 600 mm, andre mål på forespørgsel |
| Overflade finish | Ra mindre end eller lig med 0,8 mikrometer på journalområder; fordybningsflade som smedet med kontrolleret ruhed |
| Afbalanceringsgrad | G 6,3 i henhold til ISO 1940 for skalrotation op til 450 RPM |
Applikationsscenarier
- Produktion af biomassepiller inklusive træflis, halm, solsikkeskaller og palmekerneskaller, hvor høj friktion er påkrævet for at overvinde elastisk deformation af fibrøse materialer
- Pelletering af dyrefoder til majs, sojaskrå, lucerne og foderblandinger for at opretholde gennemløbet under varierende fugtniveauer og olieindhold
- Gødningsgranuleringslinjer, hvor anti-slip rulleoverfladen reducerer tilstopning af formen og forbedrer granulatens ensartethed i miljøer med høj luftfugtighed
- Eftermontering til eksisterende pillemøller fra CPM, Andritz, Buhler og andre almindelige mærker med udskiftelige akselmonteringskonfigurationer
Bearbejdning og kvalitetskontrol
- Råmaterialeverifikation: hver stålbatch gennemgår kemisk sammensætningsanalyse ved OES og renhedsklassificering i henhold til ASTM E45
- Smedeproces: billet opvarmet til 1050 til 1100 grader Celsius, smedet under 4000T presse, med kontrolleret køling for at forhindre dannelse af carbidnetværk
- Varmebehandling: austenitiseret ved 830 til 850 grader Celsius, olie-quenched, derefter tempereret ved 180 til 220 grader Celsius for at opnå stabil tilbageholdt austenit under 5 procent
- Inspektion under proces: 100 procent dimensionskontrol på OD, ID og kilegang; hårdhedstest pr. styk ved hjælp af Rockwell-skala; overfladerevnedetektering via magnetiske partikler
Bemærkninger om installation og vedligeholdelse
- Før montering skal du rengøre skaftet og skalboringen for at fjerne snavs; påfør anti-fast sammensætning på nøglen og de koniske overflader for at lette fremtidig adskillelse
- Tilspænd holdemøtrikken til den værdi, der er specificeret for møllemodellen; overstramning kan forvrænge skalboringen og påvirke justeringen med matricen
- Overvåg rulleskålens temperatur i løbet af de første 4 timers drift; en temperaturstigning over 85 grader Celsius kan indikere utilstrækkelig frigang eller overdreven forspænding
- Efterse fordybningsslid for hver 200 driftstimer ved hjælp af en dybdemåler; planlægge udskiftning, når den gennemsnitlige fordybningsdybde falder til under 0,4 mm for at undgå beskadigelse af matricen
Ofte stillede spørgsmål
Hvad er den typiske levetid for en rulleskal med fordybninger
Levetiden varierer fra 800 til 2500 timer afhængigt af råmaterialets slibeevne, fugtindhold og driftstryk. Regelmæssig inspektion af fordybningens sliddybde anbefales; udskiftning tilrådes, når fordybningens dybde reduceres til under 0,4 mm.
Kan fordybningsmønstre tilpasses til forskellige materialer
Ja. Fordybningens dybde, diameter og afstand justeres efter ordre. For fibrøse materialer såsom halm er der ofte angivet dybere fordybninger fra 1,6 til 2,0 mm med bredere afstand; for fint foder reducerer mere lavvandede mønstre slid.
Hvilken kvalitetsdokumentation leveres med hver forsendelse
Hver batch inkluderer et materialetestcertifikat i henhold til EN 10204 3.1, hårdhedsverifikationsrapport, dimensionsinspektionsark og fordybningsgeometrimåling. Yderligere ikke-destruktiv test ved hjælp af UT eller MT kan arrangeres.
Hvordan skal skallen opbevares inden installation
Opbevares i et tørt, ventileret område med en relativ luftfugtighed under 60 procent. Påfør en rustforebyggende oliebelægning på de bearbejdede overflader. Undgå at stable tunge genstande på skallen for at forhindre forvrængning.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Fordybnede rulleskaller Supplier and China Fordybnede rulleskaller Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Virksomheden fokuserer på kerneforretningen inden for R&D og fremstilling af granulatorringmatrice, valser og relaterede granulatordeletjenester. De vigtigste produkttyper er tilbehør til ringform, rulle og granulator. Det har det mest avancerede udstyr og mere komplette servicevirksomhed i Kina. Virksomhedens produkter eksporteres til mange fremmede lande: USA, Japan, Sydkorea, Vietnam, Frankrig, Bangladesh, Rusland, Indien, Filippinerne og europæiske lande. Virksomheden kontrollerer strengt alle processer fra råmaterialer til smedning, efterbehandling og varmebehandling. Det er one-stop servicecentervirksomheden i Kina.
Anhui Jindingsheng Machinery Co., Ltd., i overensstemmelse med produktionskonceptet "forfining", bruger stabil og pålidelig kvalitet til at skabe din langsigtede udvikling.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Besked feedback