Hvorfor trykrullesamlingen fortjener nøje opmærksomhed
To pillelinjer løber side om side med den samme ringform og det samme råmateriale. Man bliver ved med at producere tætte, ensartede pellets i ugevis; den anden begynder at lave flere fine partikler, vibrerer og trækker ujævn strøm. Når den anden linje åbnes, er den sædvanlige synder trykrulleenheden: en slidt skal, et løst leje eller en defekt tætning, der lod støv ind i fedtet.
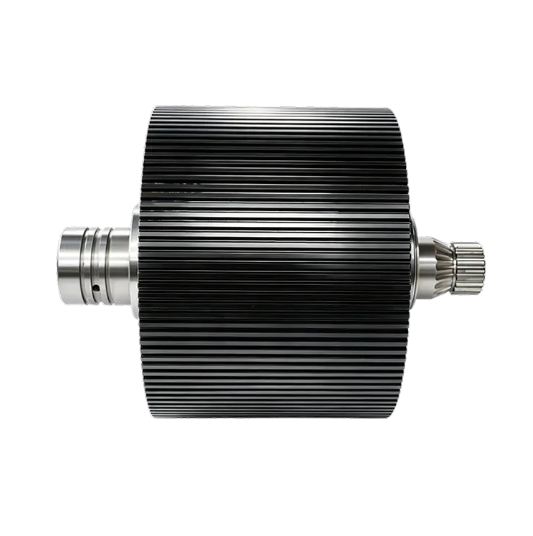
Den korte version er, at trykrullesamling modtager mere belastning og slid end nogen anden del i pressekammeret. Det bestemmer, hvor jævnt materialelejet komprimeres, og hvor længe ringmatricen holder. At behandle det som en præcisionskomponent frem for en generisk reservedel er den hurtigste måde at reducere uplanlagte stop.
En præcisering inden vi går videre. Begrebet trykvalsesamling forekommer også i banefødede konverterings- og belægningsmaskiner, hvor det sædvanligvis betyder en klemme eller fødevalse. Denne artikel følger granuleringsindustriens betydning: rulleenheden, der presser foder, biomasse eller gødning gennem hullerne i en ringform.
Hvad en trykvalsesamling gør i en pillemølle
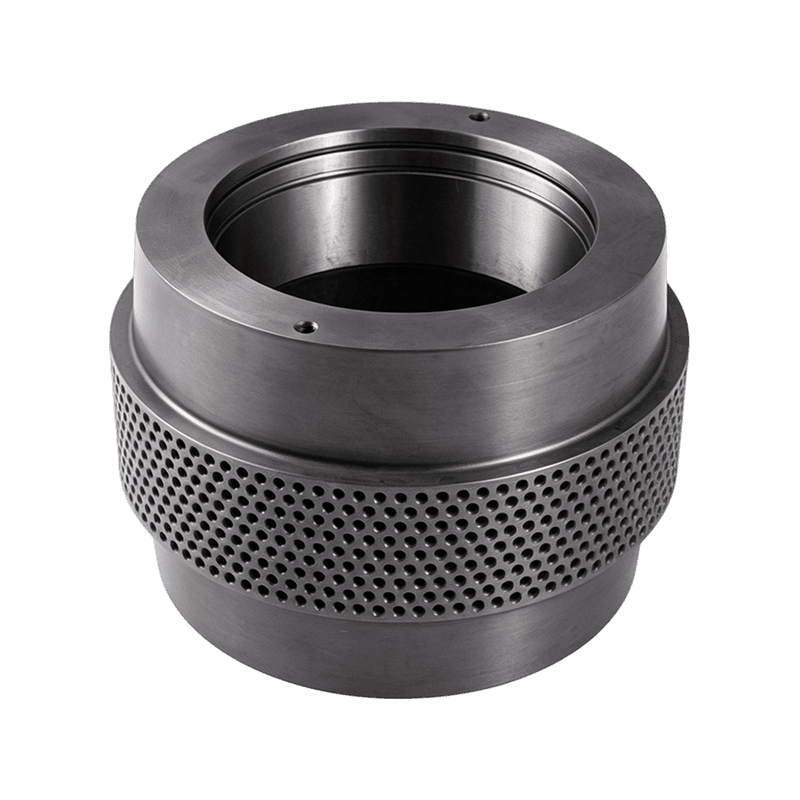
I en typisk ringform-pelletmølle roterer matricen rundt om valserne. Hver trykvalsesamling sidder på en excentrisk aksel, og et hydraulisk, pneumatisk eller mekanisk system skubber valsen udad mod matricens indvendige overflade. Friktion mellem matrice, materiale og skal roterer valsen, materialet presses ind i matricehullerne, og en stationær kniv skærer pillerne, når de kommer frem.
Nøglepunktet er, at maskinens fulde pressekraft passerer gennem denne samling. Det er grunden til, at samlingens tilstand ændrer pelleten næsten med det samme.
Rulleskallen er arbejdsfladen
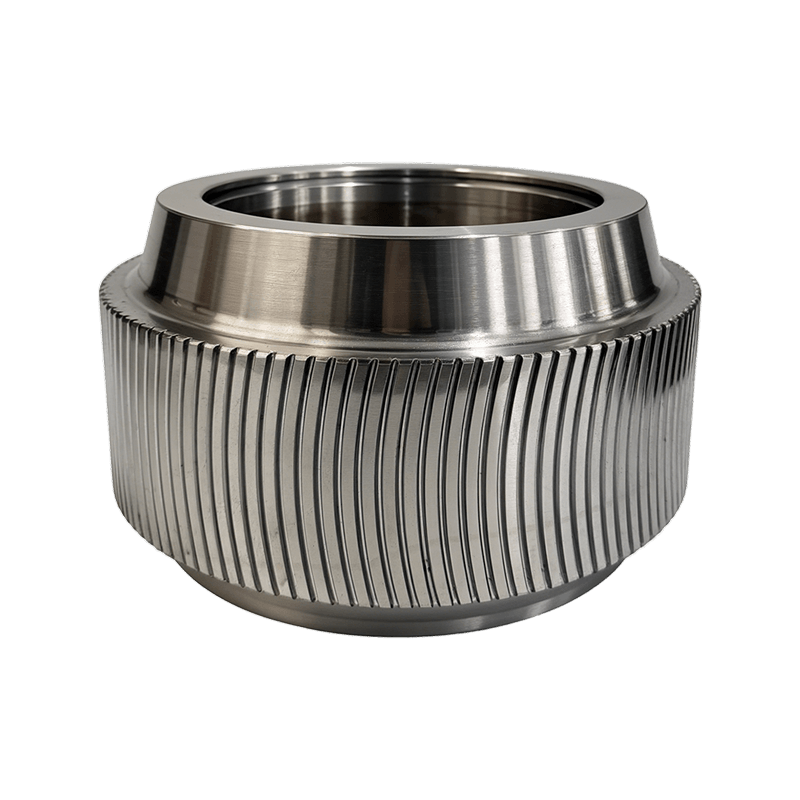
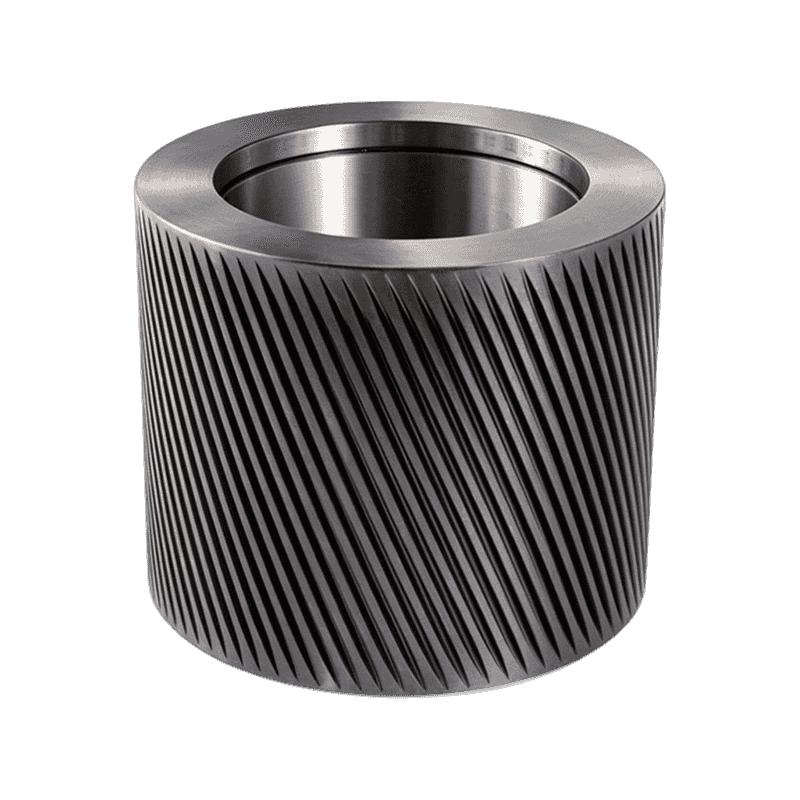
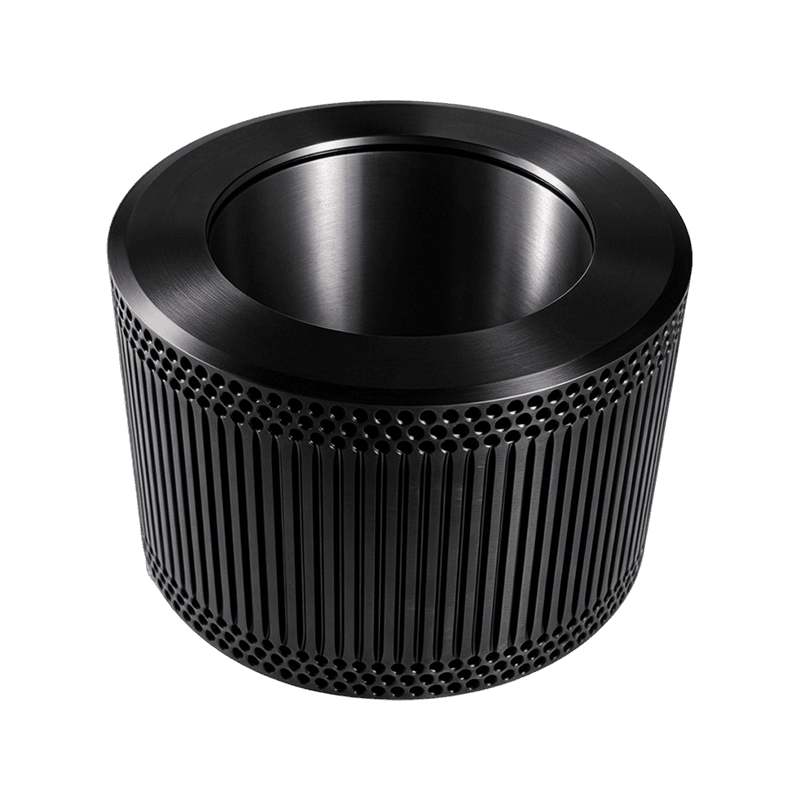
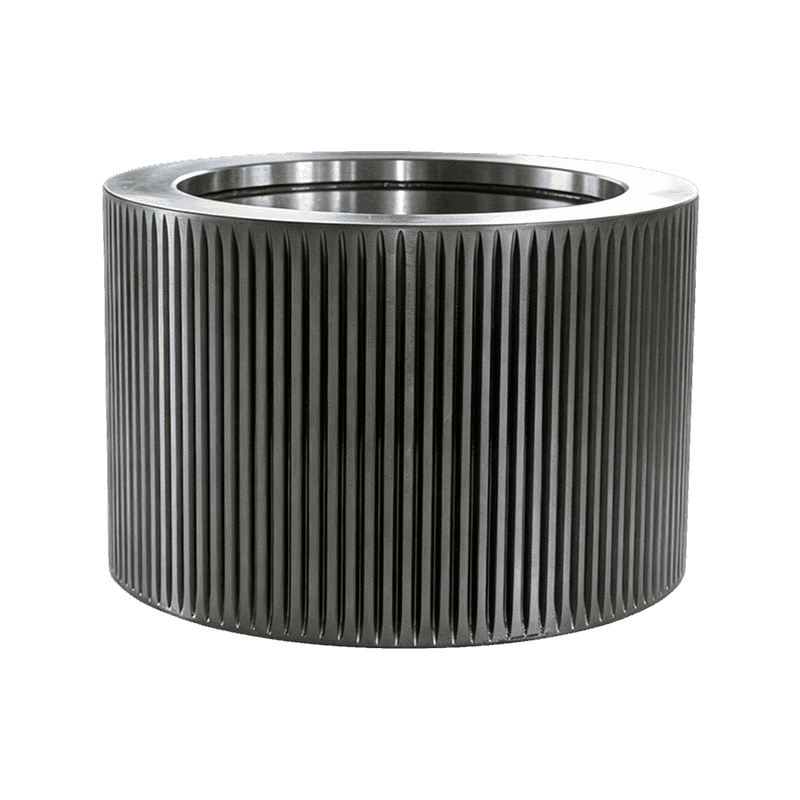
Skallen er det aftagelige ydre lag, der er i kontakt med materialelejet. Det absorberer slibende slid fra råmaterialet, træthed fra hver rotation og varme fra kontinuerlig kompression. Dens ydre diameter og bredde er tilpasset til ringformen, og dens overfladehårdhed er den vigtigste faktor i levetiden.
Lejer, tætninger og den excentriske aksel bærer det resterende arbejde
Bag skallen bærer rullelejerne den radiale belastning, tætningerne holder finkorn og fugt væk fra lejet, og den excentriske aksel gør det muligt at justere rullepositionen i forhold til matricen. En fejl i nogen af disse dele er svær at se udefra, men det forkorter hele samlingens levetid, mens skallen stadig ser acceptabel ud.
Hovedkomponenter i en trykrullesamling
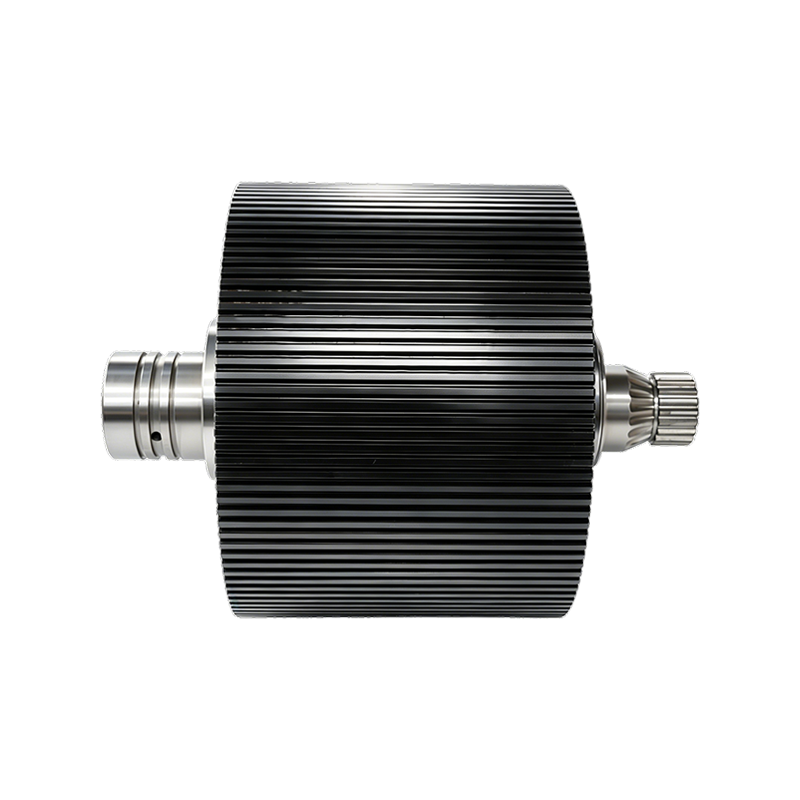
En typisk enhed består af rulleskallen, et eller to lejer, den excentriske aksel, olietætninger og fastholdelsesbeslag. Hver komponent har en defineret pligt, og hver svigter på en anden måde. At sammenligne dem side om side gør rutineinspektion lettere.
| Komponent | Primær funktion | Mest almindelige fejl |
|---|---|---|
| Rulleskal | Komprimerer materialelejet mod ringformen | Fladt slid, trinslid, overfladerevner |
| Rullelejer | Bær den radiale belastning, mens skallen roterer | Overophedning, grubetæring, afskalning |
| Excentrisk skaft | Understøtter samlingen og justerer mellemrummet mellem rulle og matrice | Træthed, bøjning, beskadigede kilespor |
| Olietætninger | Hold fedt inde og bloker for støv og fugt | Lækage, afrevne læber, forurening |
| Befæstelser og afstandsstykker | Hold lejets forspænding og løbeafstand | Løsning, korrosion |
Tegn på en svigtende trykrullesamling
De første advarsler vises to steder på én gang: pillen og maskinen. Hvis pellets tæthed bliver ujævn, fine partikler øges, og møllen vibrerer eller trækker ujævn strøm, skal du inspicere valsesamlingen, før du skyder skylden på ringformen.
- Ujævn pellets hårdhed eller en stigende andel af fine partikler
- Vibration eller banke fra pressekammeret
- Et fladt eller trinvist slidmønster på rulleskallen
- Lejehus, der bliver varmt at røre ved
- Mørket fedt eller fedt indeholdende metalpartikler
Skalslid dukker først op i pelletkvalitet
Skalslid er sjældent ensartet. En skal, der har mistet sin oprindelige profil, kan ikke komprimere materialet jævnt, så trykket falder, hvor sliddet er dybeste, og pilletætheden følger med. Når først sliddet når gennem det hærdede lag, spilder det kun energi og risikerer at beskadige matricen at køre det længere.
Lejer og tætningsfejl ender i en beslaglagt samling
Når en tætning svigter, blandes fine partikler med fedtet og fungerer som slibende pasta inde i lejet. Varme opstår først, derefter støj, derefter spil, derefter et fastlåst eller spundet leje, der ødelægger den excentriske aksel. På det tidspunkt giver det kun lidt mening at udskifte skallen, fordi de understøttende dele allerede er beskadiget.
Hvad skal du tjekke, før du køber en erstatning
Sammenlignet med ringformen er en trykvalsesamling et mindre køb, men alligevel har den en overordnet indflydelse på oppetid og pelletkonsistens. Følgende kontroller gælder både foder-, biomasse- og gødningslinjer.
Start med maskinen i stedet for kataloget. Brug møllebyggerens varenummer, eller mål valsebredden, udvendig diameter og akselgeometri. Samlingen skal passe til ringformens indvendige diameter og indstillingsområdet for det excentriske system.
Spørg derefter materialet og varmebehandlingen. Gode skaller er legeret stål, gennemhærdet eller kassehærdet til groft 58 til 62 HRC . En blødere skal slides hurtigt; en skal, der er for hård, risikerer at revne under stødbelastninger.
Tjek også lejepakken: lejetype og -nummer, forspændingsmetode og fedtspecifikation. Et leje, der simpelthen passer, men har en lavere karakter, vil fejle tidligt i kontinuerlig produktion.
Bekræft de kritiske dimensioner og tolerancer. Rulleskallens udvendige diameter påvirker rulle-til-matrice-mellemrummet, og udløbet påvirker jævn kompression. Spørg efter målte værdier i stedet for katalognumre.
Se endelig på leverandørens processtyring. Ensartede resultater kommer fra kontrolleret råmateriale, smedning, varmebehandling og endelig bearbejdning. En leverandør, der styrer hele kæden, er lettere at stole på end en, der kun samler købte dele.
- Rullebredde, udvendig diameter og skaftpasning
- Materialekvalitet og hårdhedsområde, typisk 58 til 62 HRC
- Lejetype, antal, forspænding og fedt
- Rundhed, udløb og overfladefinish
- Proceskontrol fra råmateriale til endelig bearbejdning
Udskiftning på montageniveau versus kun en skal
Udskiftning af hele samlingen giver forspændte lejer, korrekt placerede tætninger og en frisk arbejdsflade i ét skud. Det fjerner også risikoen for, at skjult slid i lejet eller akslen forkorter levetiden på en ny skal. Planlagt nedetid bliver lettere at forudsige, fordi et stop afslutter jobbet.
Kun at købe skallen giver mening, når den eksisterende aksel er blevet kontrolleret, lejefrigangen er stadig inden for spec, og den gamle enhed har ikke vist tegn på varme eller forurening. Ved kontinuerlig produktion vælger de fleste teams alligevel hele montagen, fordi prisforskellen er lille sammenlignet med en anden fejl inde i pressekammeret.
Vedligeholdelsesvaner, der forlænger monteringstiden
Den første forsvarslinje er smøredisciplin. Følg møllebyggerens fedtkvalitet og -interval; en almindelig tommelfingerregel under støvede forhold er eftersmøring af rullerne hver ottende driftstime. Stræk ikke intervallet, bare fordi maskinen virker stille.
Tjek lejeslør og hustemperatur under den daglige gåtur. Tidlig detektering af slør forhindrer lejet i at dreje på akslen, hvilket er en af de dyreste fejltilstande i pressezonen. Hvis møllen bruger mere end én valse, drej samlingerne, så sliddet forbliver afbalanceret, og ringformen holder en ensartet belastning.
Gør hvert ringformeskift til et inspektionspunkt. Et planlagt stop er det billigste tidspunkt at måle skaldiameter, inspicere tætninger og genopfriske fedt.
Bundlinjen
Trykvalsesamlingen sidder i centrum af en pillemølles mest krævende arbejde. Dens opgave er enkel, men dens konstruktion, slitage og udskiftning har en overordnet effekt på oppetid og pillekvalitet. Inspicer skallen og lyt til lejet, udskift samlingen som et matchende system i stedet for en håndfuld dele, der tilfældigvis passer, og hold smøringen efter planen. Disse tre vaner vil returnere mere oppetid end næsten nogen anden vedligeholdelsesrutine i møllen.