Industri nyheder
Udskiftningsdele til pillemøllen: Sådan matches rulleskaller, matricer og aksler
De fleste pelletplanter opdager slidte matrice- og rulleskaller på den hårde måde: gennemstrømningen pr. kilowatt-time falder, pressen begynder at skravle, og pillerne kommer ud med revner i kanterne. Grundårsagen er ofte ikke maskinen; det er en reservedel valgt med det rigtige varenummer, men den forkerte metallurgi eller frigang.
At vælge reservedele til pillemølle er en vedligeholdelsesbeslutning lige så meget som et købstrin. Den afgør, hvor længe en ring-die holder, hvor meget energi pressen bruger, og om et planlagt stop tager tyve minutter eller et fuldt skift.
Ringformen og rulleskallen er ét slidpar, ikke to varenumre
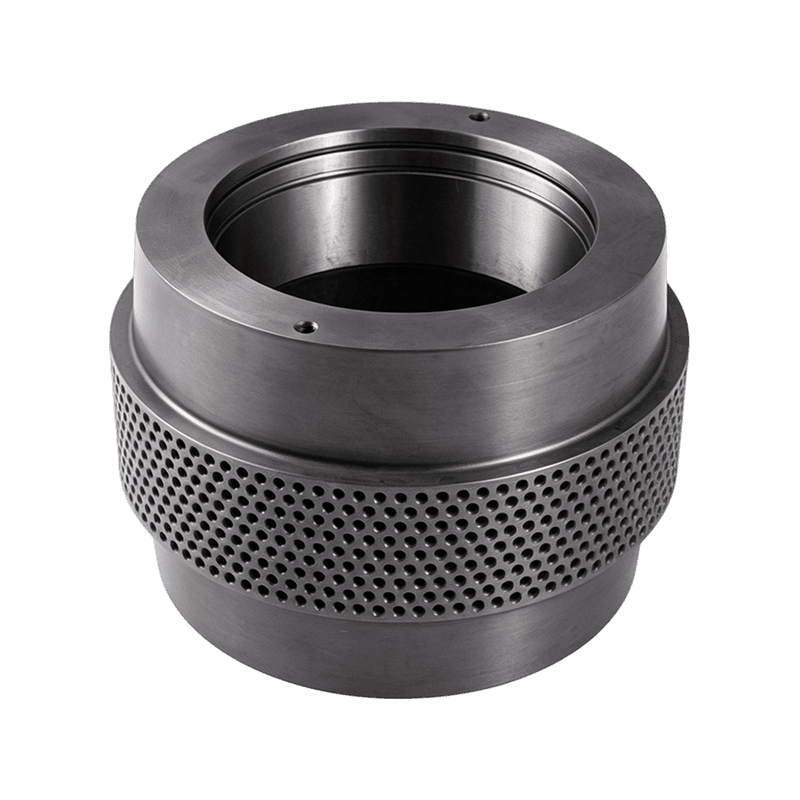
Ringmatricer og rulleskaller skal behandles som et matchet par, fordi slid på den ene komponent ændrer kontaktgeometrien af den anden. At køre nye skaller mod en gammel matrice koncentrerer belastningen på de høje punkter af matricefladen og kan afbryde forkanterne af hullerne. At køre en ny die med slidte skaller efterlader en poleret overflade, der ikke bider, hvilket forårsager udskridning og overdreven bøder.
Praktiske vedligeholdelsesteams sporer de to komponenter sammen og indstiller det radiale mellemrum mellem 0,1 mm og 0,4 mm, og bevæger sig til den øvre ende for fibrøse træpiller. Når det mellemrum ikke kan opretholdes med et rimeligt antal omdrejninger på justeringsskruen, er det næste spørgsmål ikke, om der skal bestilles dele, men hvordan skallen passer til matriceboringen, kilesporet, stiftcentrene og pressemodellen. Matricekompressionsforholdet påvirker også, hvor aggressivt valserne skal bide, så en ændring i foderformuleringen bør samtidig udløse en gennemgang af valseskalprofilen.
Tilpasning af reservedele er ikke kun boltjustering. Det betyder, at hårdhed, arbejdsmellemrum og materialespecifikationer matches til det samme driftsvindue, som den originale komponent er designet til.
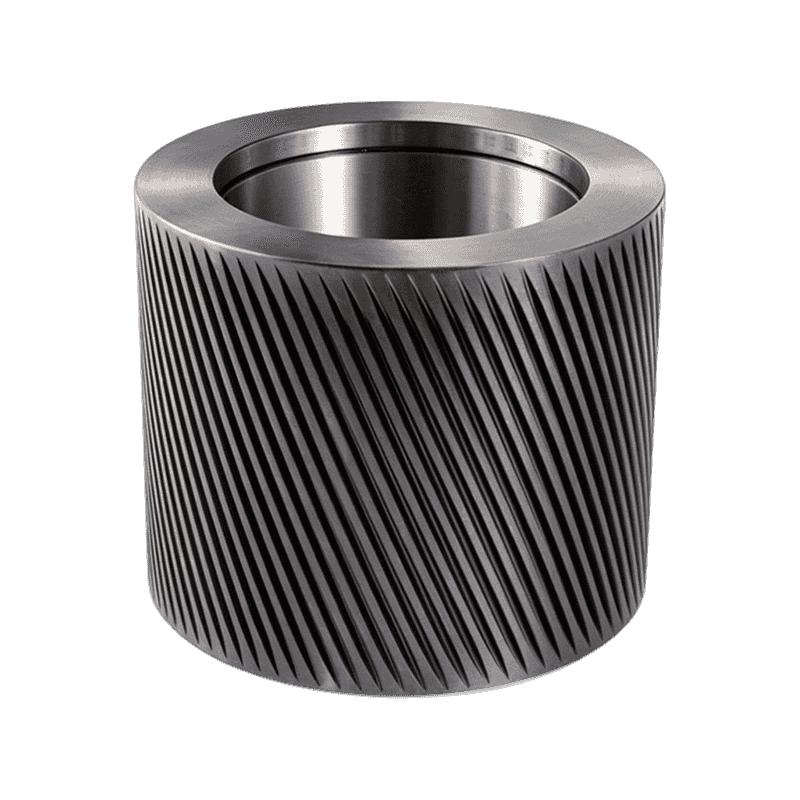
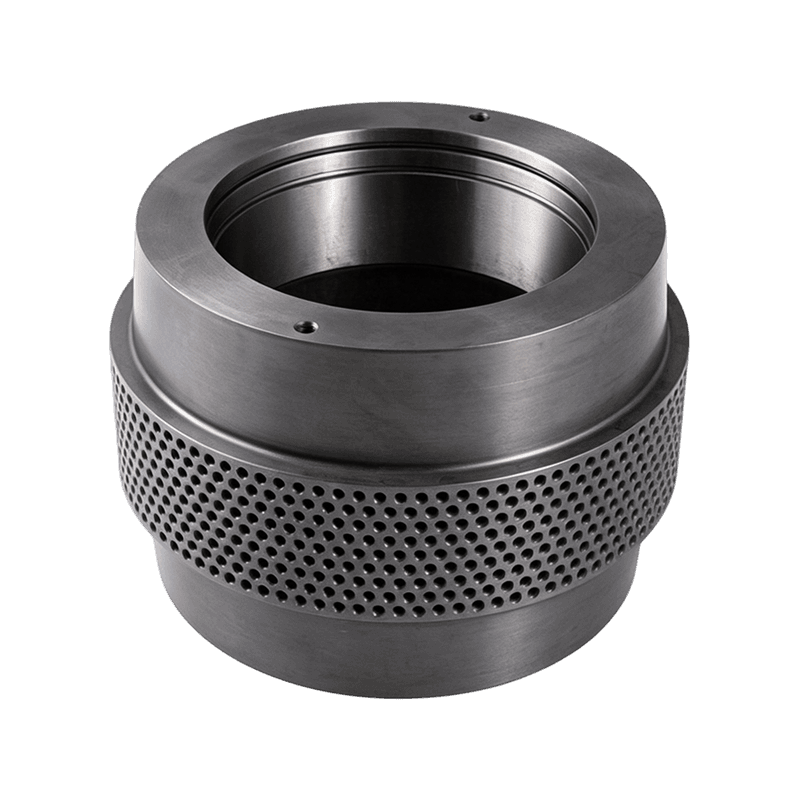 20CrMnTi legeret stålpelletrulleskal til slibefoder Denne kassehærdede 20CrMnTi rulleskal anbefales til foder med sandforurening, da sammenligninger viser, at den holder 30 til 45 procent længere end almindelige kulstofskaller under slibende forhold. Se produkt →
Tilpas rulleskalstål til slibebelastningen af dit foder
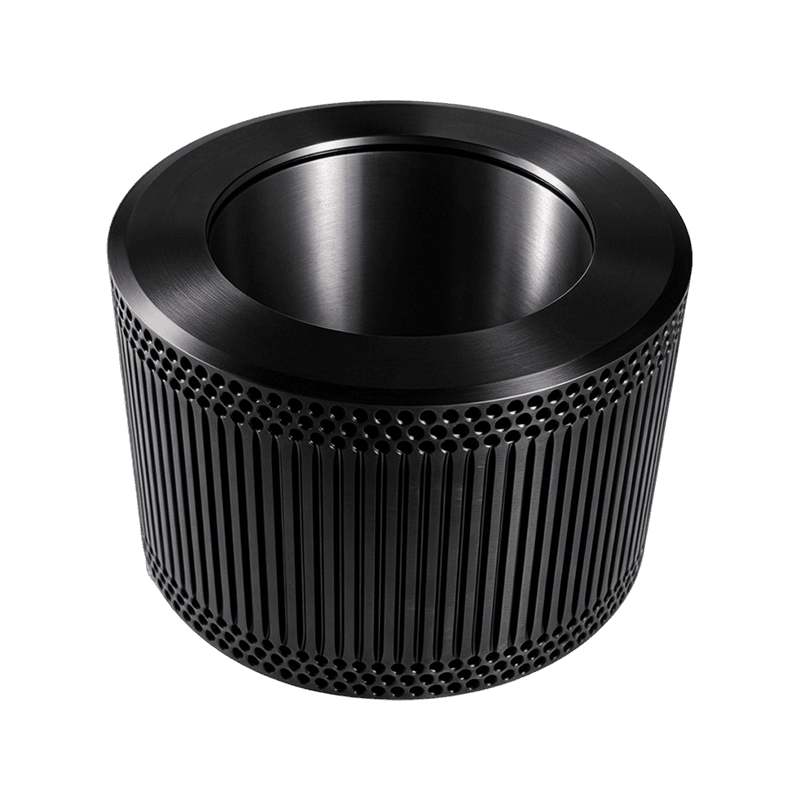
Slibebelastningen i foderet, ikke pressemærket, bør være udgangspunktet ved valg af rulleskal. Silica, fugt og fiberindhold bestemmer, hvor hurtigt en skal mister diameter. På mæskfoder med mærkbar sandforurening holder kassehærdede 20CrMnTi-skaller konsekvent 30 til 45 procent mere end almindelige kulstofskaller i marksammenligninger. På kornfremføringer med lavt slid kan et hårdt bærende stål såsom GCr15 eller 100Cr6 levere den længste samlede levetid, fordi det bevarer en jævn løbeoverflade under kompression.
Hos Anhui Jindingsheng Machinery Co., Ltd. er produktlinjen arrangeret omkring hele slidkæden: excentriske aksler, interne komponenter, rulleskaller og trykrullesamlinger. Materialeevalget behandles som en specifikation, ikke en katalogstandard.
Sammenligning af relativ slid-levetid under slibende foderforhold. Højere værdier indikerer et længere serviceinterval, før rulleskålen når sin slidgrænse.
| Material | Hårdhedsprofil | Egner sig bedst til | Slidkarakteristik |
| 20CrMnTi | Æske hærdet, hård kerne | Slibende mæskfoder, træblandinger | Langsomt ensartet slid, god slagfasthed |
| GCr15 / 100Cr6 | Høj gennem hårdhed | Foder til korn og oliefrø med lav slidstyrke | Lang levetid, lavere tolerance over for trampet metal |
| 60Si2Mn | Fjederstål, elastisk | Kraftig stødbelastning, højtonnagepresser | Modstår revner under pludselige belastningsændringer |
| 40 Cr | Legeret konstruktionsstål | Vedligeholdelsesroller til generelle formål | Afbalanceret slitage og omkostninger for tidlige anlæg |
| Buet tandskal | Profil frem for materiale | Foder med lav massefylde, dårligt bid | Forbedrer materialeindtag og reducerer glidning |
Den mest almindelige specifikationsfejl er at bestille en skal, der er hårdere end matricen. En hårdere skal flytter slid til formfladen, og ringformen koster to til tre gange mere end skallen.
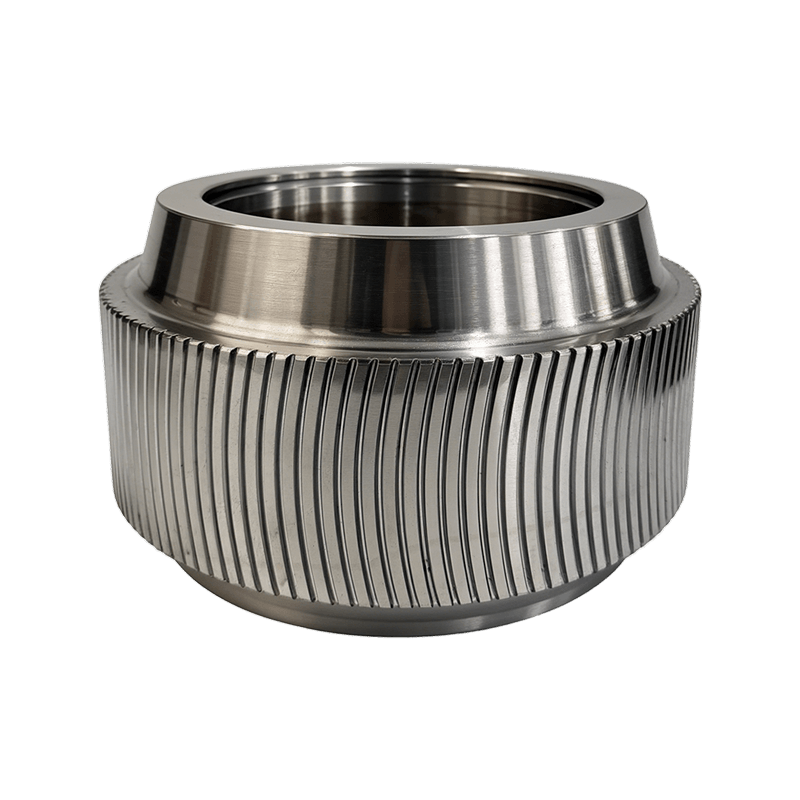
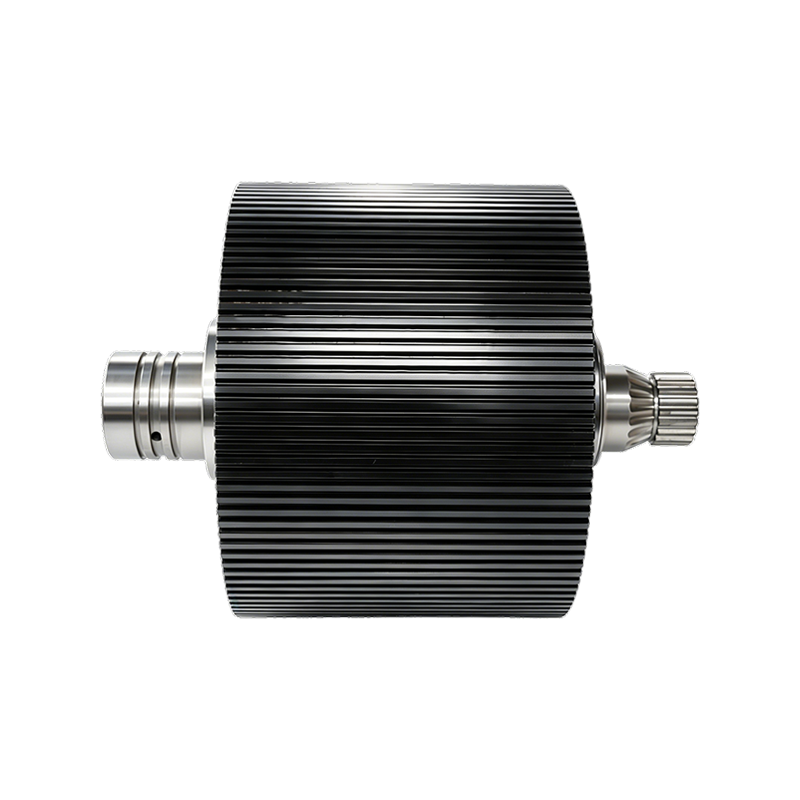
 Komplet ringformrulleskalsamling til pillemøller Denne enhed inkluderer skal, lejer, aksel og tætninger som en enkelt udskiftningsenhed, der hjælper med at undgå for tidligt slid, når der er mistanke om skjulte leje- eller monteringsproblemer under vedligeholdelse. Se produkt →
Kun rulleskal eller komplet trykrullesamling?
Vælg en enkelt skal, når lejet og monteringsudstyret er sunde; vælg en komplet trykrullesamling, når du ikke kan verificere tilstanden af de skjulte dele. På en planlagt vedligeholdelsesplan udskiftes kapsler ofte to gange, før et sæt lejer når sin servicegrænse. I den situation er det kun skallen, der skal udskiftes. Når du måler lejespil, hører en knurrende lyd eller finder forurening på olieslyngen, ændres beslutningen.
Installation af en ny skal på et beskadiget leje giver et poleret, skiftende kontaktmønster, der hurtigt ødelægger den nye del. Den komplette trykrullesamling fjerner denne risiko ved at udskifte skallen, akselstøtten, tætningerne og det tilhørende monteringsudstyr sammen. Jindingsheng designer samlingen som en enkelt udvekslingsenhed, så rulleskallen kommer med den korrekte forudindstillede geometri til pressemodellen.
- Lejefedtet er rent og sløret er inden for grænsen
- Monteringsstifter og akseltapper viser ingen ridser
- Produktionsplan giver ekstra nedbrydningstid
- Lejestøj eller aksialt spil kan allerede detekteres
- Tætninger, endedæksler eller olieslinger viser slidmærker
- Nedetiden er tæt, og forudindstillet frigang har værdi
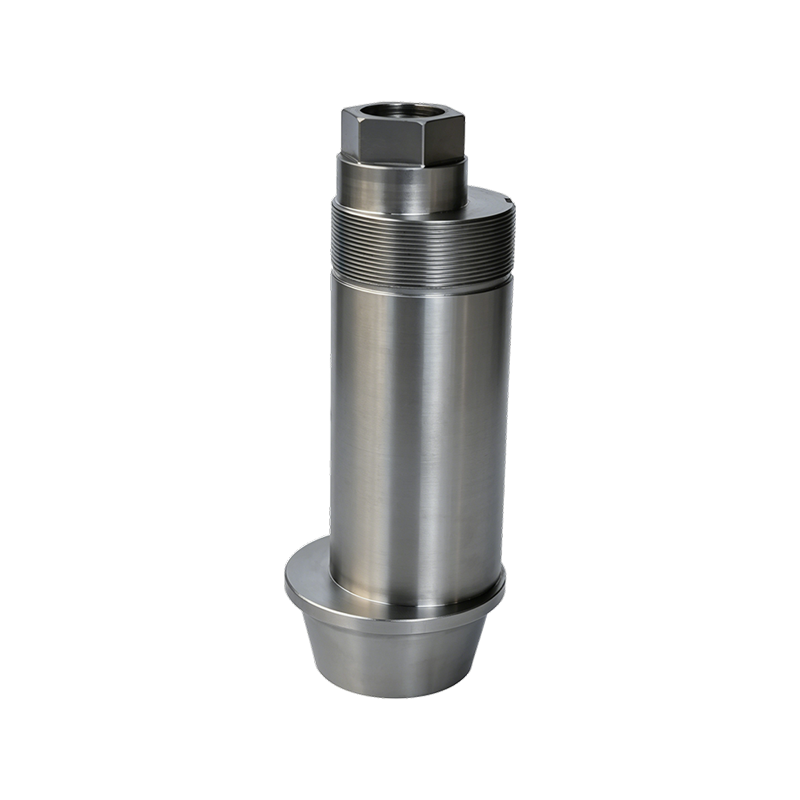
 42CrMo excentrisk skaft til pillepressemaskineri En præcisionssmedet og varmebehandlet excentrisk aksel, der omdanner roterende bevægelse til den svingning, der er nødvendig for materialeflow, hvilket er afgørende for at opretholde den korrekte rullekappeydelse. Se produkt →
Excentriske aksler og indvendige komponenter bærer slidkæden fremad
Et slidt excentrisk skaft eller en forkert dimensioneret afstandsholder kan få en helt ny skal til at svigte hurtigere end en hel sæson med normal produktion. Excentriske aksler, endedæksler til lejering, olieslinger og præcisionsafstandsstykker behandles ofte som billigt tilbehør, men hver enkelt har et specifikt mekanisk arbejde. Akslen omdanner roterende bevægelse til den oscillation, der driver materiale gennem matricen. Olieslyngeren leder smøringen ind i lejet, og afstandsstykket fastlægger den nøjagtige sideposition af rulleskallen.
En 0,05 mm afvigelse i akseltapslid er nok til at ændre lejebelastningsfordelingen, og det viser sig som ujævnt slid på kappen på tværs af matricefladen. Jindingsheng tilbyder excentriske aksler i 45 stål, 40Cr og 42CrMo, så udskiftningen kan matche den oprindelige belastningsantagelse snarere end standard til den billigste løsning.
- Fjern rulleskallen og mål den resterende vægtykkelse.
- Drej det excentriske skaft med hånden og mærk efter uregelmæssig træk.
- Undersøg endedækslet og olieslyngen for kontaktmærker.
- Sammenlign akseltapdimensioner med specifikationen for den nye del.
- Indstil skal-til-matrice radiale mellemrum efter samling, ikke før.
En ren fedtprøve er ikke bevis på et sundt leje. Roller shell slid-mønsteret fortæller historien først.
Planlæg udskiftningsarbejde på mellemrumsmålinger, ikke på en kalender
Den mest pålidelige udløser for udskiftning er den målte stigning i dyse-til-rulle-gabet og tabet af skalvægtykkelse, ikke en timetæller. Kalendere er nyttige som påmindelser, men produktionsbelastning og råmaterialeslibning varierer for meget til at gøre dem til den eneste kontrol. For en mellemstor ringformpresse, der kører to skift, skal du kontrollere rulle-til-matrice-mellemrummet for hver 200 driftstimer.
Udskift en rulleskal, når den ydre diameter er slidt med 2,5 til 3,0 mm fra den nye dimension, eller hurtigere, hvis profilen mister sit bid. Denne tidsplan giver forudsigelige resultater uden at ændre dies for tidligt. For presser, der kører kontinuerlige højtonnageskift, fortjener kraftige valsesamlinger opmærksomhed, fordi deres større støtteflader spreder den samme belastning over et større kontaktområde.
| Symptom | Sandsynlig årsag | Del til eftersyn eller udskiftning |
| Tynde pellets og glasur med formflader | Rulle-til-matrice-gabet er for stort | Rulleskal, excentrisk akselslid |
| Skal poleret, men ikke bidende | Forkert tandprofil til foderet | Rulleskal med buet tand |
| Overophedning af lejer | Beslaglagt eller tør olieslynge | Olieslynge, lejet endedæksel |
| Metallisk bank på en fyldt presse | For stort lejespil eller bøjet aksel | Trykrullesamling, excentrisk aksel |
| Ujævnt slid over skalbredden | Slidt afstandsring eller forkert justeret aksel | Præcisionsafstandsstykke, excentrisk aksel |
Spor diameteren, ikke kun timerne. En skal, der taber 0,1 mm på 200 timer, slides normalt. En kappe, der taber 0,4 mm i samme periode, peger på et forurenet leje eller en spalte, der er sat for tæt.
Indkøb Reservedele til pillemølle Uden at miste metallurgisk kontrol
Den kommercielle risiko ved reservedele er ikke enhedsprisen; det er ukontrolleret metallurgisk og dimensionel variation mellem batch. Udskiftningsdele til pillemøller fremstilles i batcher, og hver batch afhænger af råmateriale, varmebehandling og bearbejdningstolerancer. Et tilbud, der ser billigt ud, er kun billigt, hvis hårdhedsrapport og dimensionsattest matcher den aftalte karakter.
- Spørg efter materialekvalitet og varmenummer på hver faktura.
- Anmod om en hårdhedsrapport for rulleskaller og -aksler, ikke kun et kemikaliecertifikat.
- Bekræft, om der er tolerancer på den nye dels dimension eller den slidte grænse.
- Angiv paknings- og fugtbeskyttelseskravet for søfragt.
- Tjek reservedelskataloget for pressemodellen og matricens ydre diameter.
Bestil med den samme dokumentation, som du ville forvente fra en OEM: materialekvalitet, hårdhedsområde, dimensionsrapport og batchsporbarhed. En leverandør, der ikke kan levere varmebehandlingsjournaler, kan ikke garantere slidlevetid.
Pillemølleudskiftningsdele: Almindelige indkøbsspørgsmål fra vedligeholdelsesteams
Hvor ofte skal rulleskaller udskiftes i en foderpillemølle?
I slibende foderapplikationer udskifter de fleste anlæg en rulleskal hver 800. til 1.200 driftstimer. I foderapplikationer med lavt slid kan intervallerne strække sig ud over 2.000 timer. Brug 200-timers afstandskontrollen som den primære udløser, og skift skallen, når dens ydre diameter har mistet 2,5 til 3,0 mm.
Skal jeg udskifte hele trykrulleenheden eller kun rulleskallen?
Udskift kun skallen, når lejet, akseltapperne og endedækslerne er inden for tolerancen. Udskift hele samlingen, når du kan måle lejeslør, høre støj eller se, at der er en scoring på olieslyngen. De ekstra forudgående omkostninger er lavere end omkostningerne ved en anden rivning.
Hvorfor fejler en ny rulleskal nogle gange, før den gamle terning er slidt op?
En ny skal kan svigte tidligt, hvis det radiale mellemrum er sat for stramt, hvis skalmaterialet er for hårdt til matricefladen, eller hvis den excentriske aksel og lejer overfører vibrationer ind i skallen. Tjek mellemrummet efter hver samling, og sammenlign skalhårdheden med formens hårdhed, før du bestiller.
Hvilke oplysninger skal jeg sende, før jeg bestiller reservedele?
Send pressemærket og -modellen, matricens ydre diameter, rulleskålens bredde, monteringsstiftens centre, akseltappens dimensioner og det aktuelle skalmateriale. Hvis det er muligt, tilføj billeder af den slidte del og lejehuset. Det reducerer chancen for et misforhold forårsaget af ældre maskiner, der er redesignet på tværs af produktionsår.
Tag kontakt
Følg os
Hurtige links
Kontakt os
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen