Industri nyheder
Pillemølle trykvalse: Materialer, frigang og udskiftningstid
Operatøren af en 350 kW ring-die pellet linje ser output drift fra 12 t/t til 9,6 t/t over seks uger. Matricen er ren, konditioneringstemperaturen er stabil, og motorbelastningen er normal. Fejlen er på rullesiden: alle tre pillemølle trykvalser har flade pletter, og kompressionsspalten er blevet til en glidezone. Den fejlsekvens forklarer en stor andel af pludselige produktionstab i foderfabrikker.
En pillemølle trykvalse er en slidkomponent med en målbar levetid, og at vælge den er ikke en generisk reservedelsbestilling. Foderformel, skalprofil, skalmateriale og monteringsafstand ændrer hver rullens levetid med en faktor to eller mere. Anhui Jindingsheng Machinery Co., Ltd. bygger rulleskaller, trykvalsesamlinger, excentriske aksler og interne komponenter til pillemøller, og beslutningerne nedenfor er dem, dets ingeniører ser gentages oftest i vedligeholdelsesbudgetter.
Hvad en pillemølle trykvalse gør under kompression
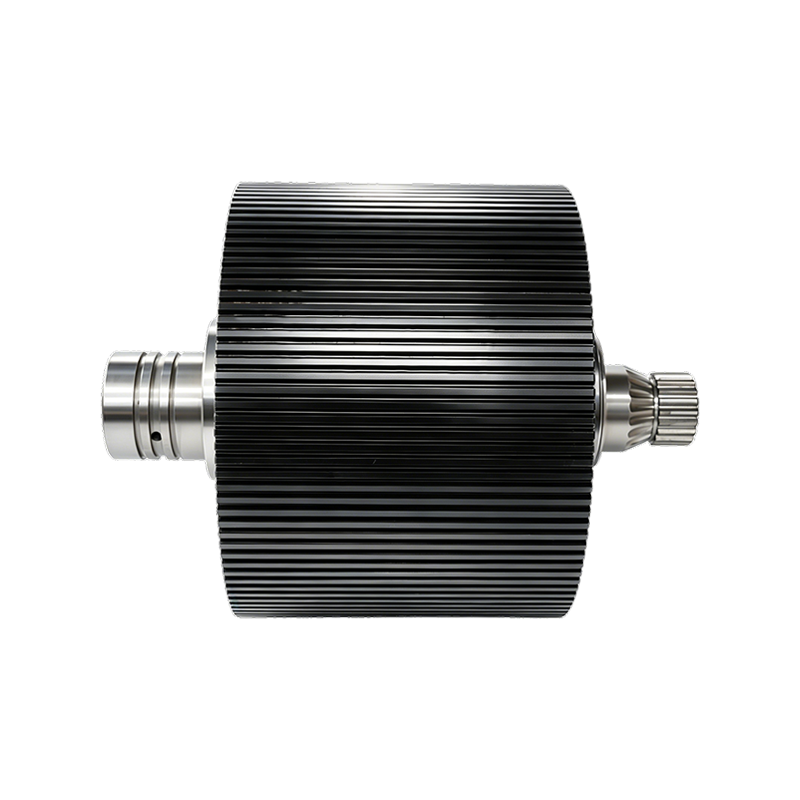
En pelletmølle-trykvalse overfører matricens friktion til radial kompression, der skubber konditioneret mæsk gennem matricehullerne. Ring-die-maskiner bærer to eller tre ruller på faste excentriske aksler, og hver passage gennem valsen genererer lokalt tryk nær 300-500 MPa. Ved overfladehastigheder omkring 5-7 m/s fortætter dette tryk foder, træ eller gødning til pellets.
Valsen angribes af slid og træthed på samme tid. Mineralsk grus scorer ansigtet, og gentagne cykliske belastninger skræller overfladen. En foderformel, der kun indeholder 2-3 % sand eller silica, kan reducere skal-levetiden med mere end det halve. Derfor kommer materialevalg før hver anden vedligeholdelseshandling.
Før du giver rulledelen skylden, skal du bekræfte tre driftsbetingelser:
- Frigang: et mellemrum større end 0,3 mm udløser glidende kontakt og varmeopbygning.
- Fuld kontakt: skaldiameterforskelle over 1 mm over bredden ændrer trykprofilen.
- Lejesæder: slør i den excentriske aksel eller rullelejet skaber banker på kappens kant.
Tre slidmønstre, der afslører problemer med pelletmølle-trykvalse
Hvert slidmønster på en trykrulleskal peger på en specifik grundårsag. At læse mønsteret korrekt fortæller et vedligeholdelsesteam, hvilket materiale der skal bestilles næste gang, og hvilken driftsfejl der skal rettes først.
| Mønster | Visuelt tegn | Grundårsagen | Typisk fix |
| Slibende scoring | Fine parallelle riller i rulleretningen | Sand, silica eller genanvendte fine partikler i mosen | Flyt til GCr15/100Cr6, hårdhed over 58 HRC |
| Flad pletblødning | Polerede facetter, der udjævner skalkurven | Frirummet er for stramt eller skal for blødt til lasten | Nulstil afstand til 0,1-0,3 mm; overveje 40Cr |
| Spaltning | Små gruber, der vokser til kratere | Træthedscykling, overfladehårdhed overskrider kernestøtte | Brug karburiseret 20CrMnTi for et stærkere kasse-kernesystem |
| Kantafhugning | Brækkede kanter ved skalhjørnerne | Lejespil eller forskydning af rullesæt | Efterse først den excentriske aksel og lejesæder |
Spaltning er den fejl, der følger efter en hårdhedsopgradering. En mølle, der bevæger sig fra 40Cr til GCr15 uden at kontrollere lejets tilstand, ser nogle gange gruber opstå inden for få uger: en meget hård skal uden kernestøtte kan ikke absorbere stød. Carburized 20CrMnTi eksisterer netop for den kombination af slid og stød.
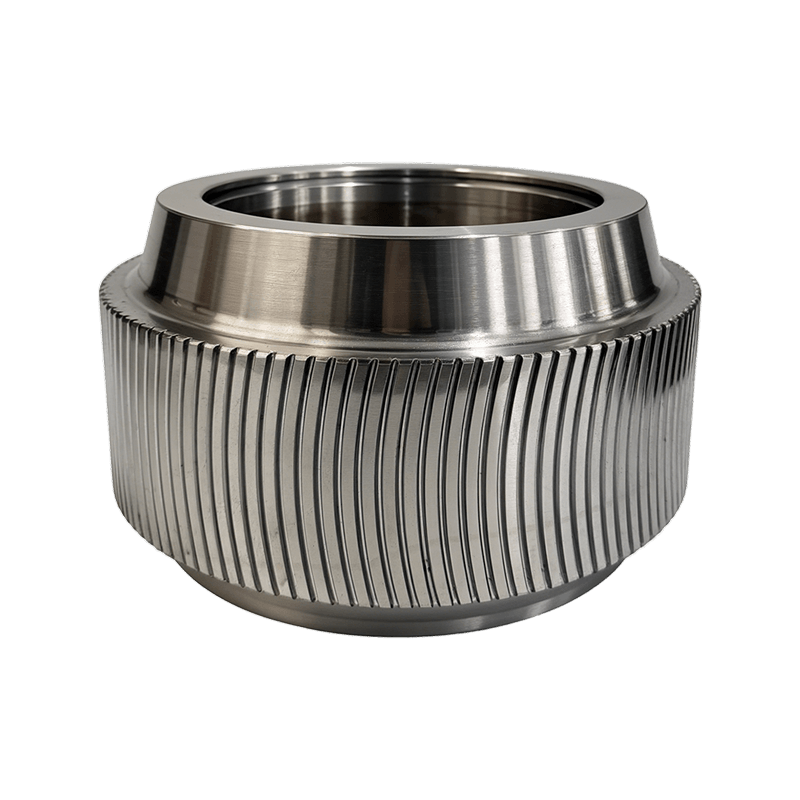
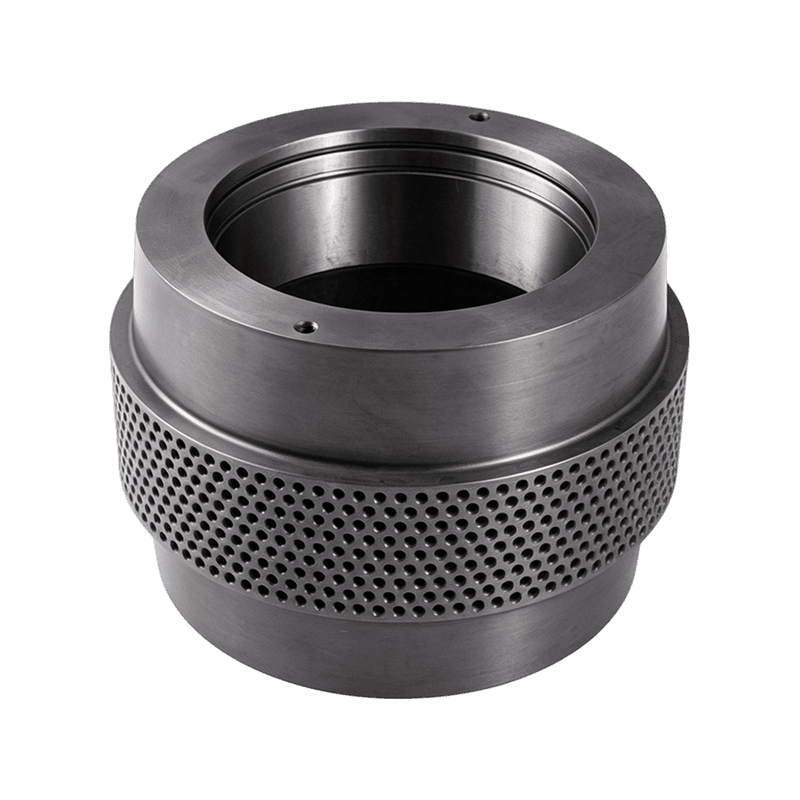
 GCr15/100Cr6 lejet stålpelletrulleskal til opgaver med høj slid Denne rulleskal bruger krombærende stål med højt kulstofindhold for maksimal overfladehårdhed, hvilket gør den til et stærkt valg, når slid opvejer stød under krævende pelletiseringsforhold. Se produkt →
Trykrulleskalmaterialer: Hårdhed vs Sejhed
Skallevetid er en afvejning mellem overfladehårdhed og kernesejhed. Gennemhærdet GCr15/100Cr6 modstår slid bedst, karburiseret 20CrMnTi er det bedste kompromis for stødbelastede møller, og 40Cr er fortsat standard for generel foderdrift.
| Stålkvalitet | Overflade hårdhed | Relativt liv | Bedste pasform |
| 45# kulstofstål | 45-52 HRC | 1,0x | Lavpris erstatning, ikke-slibende mæsk |
| 40Cr legeret stål | 52-56 HRC | 1,4x | Generelle fodermøller, majs-sojarationer |
| 60Si2Mn fjederstål | 45-50 HRC | 1,2x | Slagtungt arbejde, stærkt varierende belastninger |
| 20CrMnTi karburiseret | 58-62 HRC | 1,8x | Slibende foder med stødbelastninger |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Rene, men slibende rationer |
Livsindekser er relative sammenligninger på butiksgulvet under lignende clearance- og formelbetingelser; de er ikke garanterede vurderinger.
Træpillelinjer ændrer beregningen. Savsmuld bærer silica fra bark og markkorn, så mange træpilleoperatører vælger 20CrMnTi eller GCr15 overflader, selv når matricen har samme størrelse som en foderform.
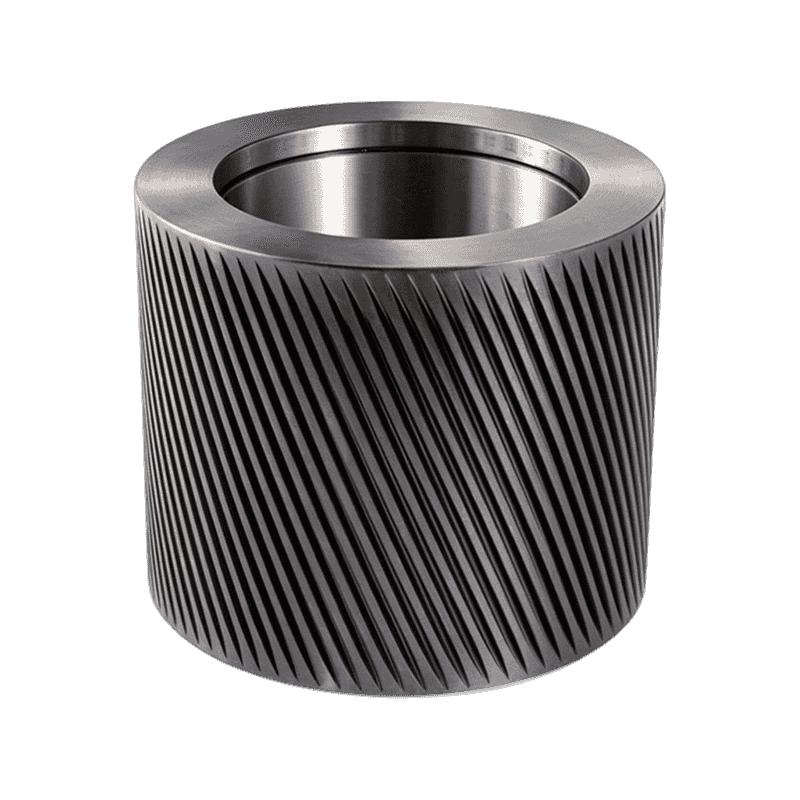
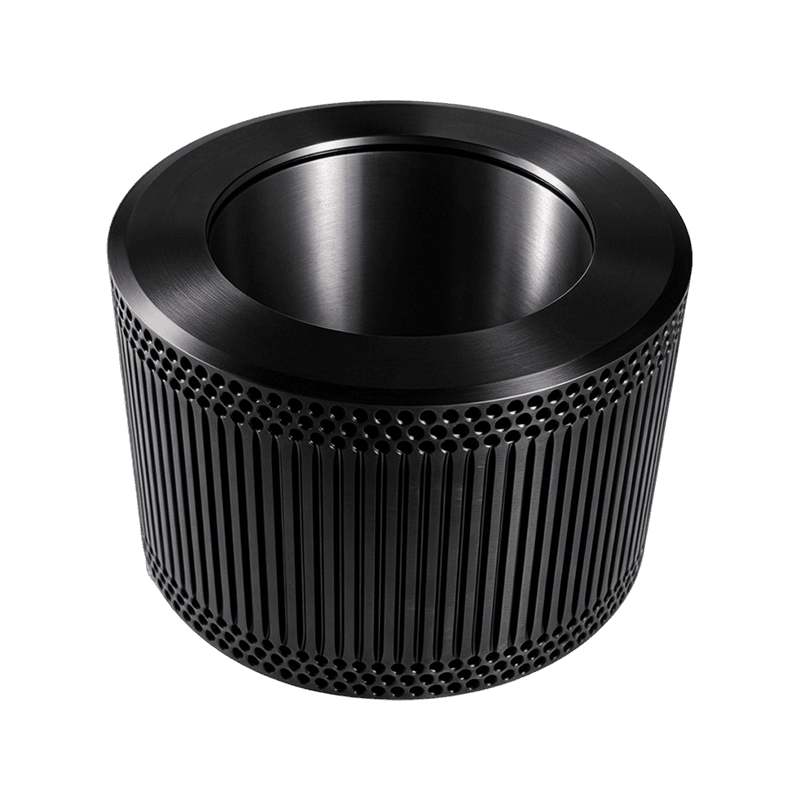
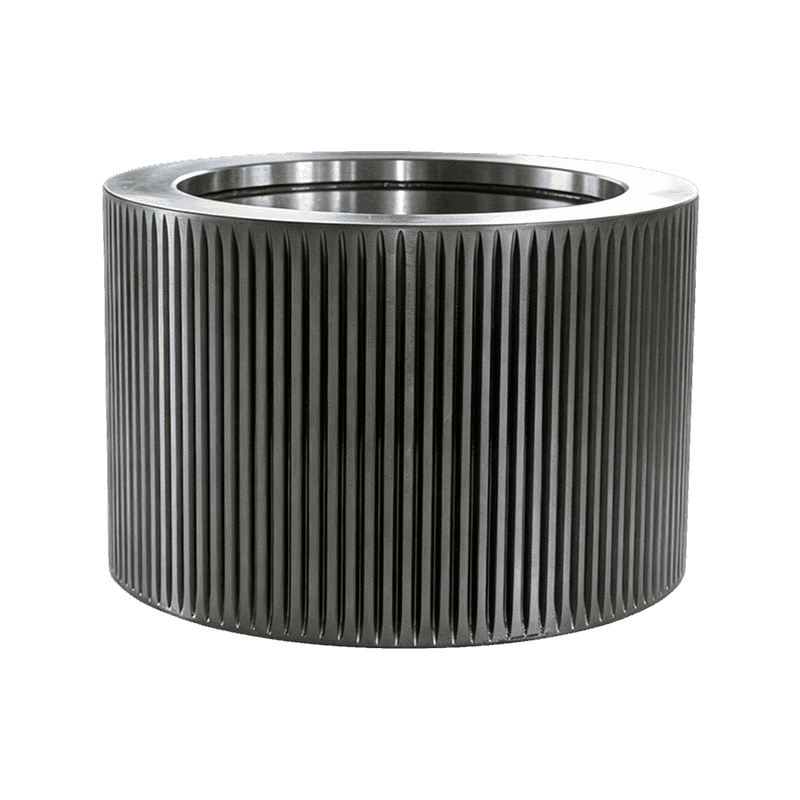
 40Cr legeret stålpelletrulleskal med flere tandprofiler En alsidig, omkostningseffektiv rulleskal tilgængelig i lige-, spiral-, bue- eller hulmønstre, velegnet til biomasse- og fødeledninger, der kræver pålidelig generel ydeevne. Se produkt →
Tilpasning af rulleskalsprofilen til råmaterialet
Skalprofilen styrer, hvordan mæsken trækkes ind i nippen. Lige bølgede rulleskaller greb fibrøs mos, en fordybning komprimeres blidt, og en buet tandskal forbedrer bid på fine, melede ingredienser. Der er ingen universel bedste profil, kun en parringsbeslutning mellem rulleoverflade og matricespecifikation.
- Bølgeprofil: bedst til omfangsrige, fibrøse materialer som halm og hø; forbedrer materialeindtaget.
- Fordybningsprofil: lavere kompressionsstød, velegnet til olieholdige og varmefølsomme foderformler.
- Buet tandprofil: sikkert greb med mindre slip, god til finmalet mæsk og træ.
- Skaller med lukkede ende beskytter rullesiderne ved slibende arbejde; åbne skaller rengøres hurtigere og passer til bløde formler.
Tjek skalbredden og tilspidsningen i forhold til den originale samlingstegning før bestilling. En valse, der ikke rører matricen i dens fulde bredde, skaber en trykstribe, som frembringer matriceslid i et smalt bånd.
Indstillinger for rullerydning og vedligeholdelsesplan
Rolle-til-matrice-frirummet indstilles med møllen stoppet: valsen skal røre matricen i hele bredden og derefter trækkes tilbage med 0,1-0,3 mm. Mere frigang forårsager slip, og mindre frigang gør valsen flad og overbelaster matricen.
Daglig opstart
Drej matricen med hånden, lyt efter metalkontakt, og kontroller rullefladen efter de første minutters belastning.
Hver 200 timer
Mål skaldiameteren ved begge kanter og midten; registrere flade pletter i millimeter.
Hver 300-500 timer
Kontroller lejeslør og excentriske akseltilstand før montering af nye skaller.
Hver 600-800 timer
Roter eller udskift skaller baseret på den målte slidtrend, ikke på et kalendergæt.
Denne tidsplan er et praktisk minimum for en foderfabrik, der kører to skift. I et 12 t/t anlæg koster rulleinspektion nogle få timers arbejde; en uplanlagt fejl koster en udskiftning af matricen og femcifret nedetid.
Når en pelletmølle-trykvalsesamling er den hurtigere udskiftning
At udskifte kun skallen er billigere på papiret, men en komplet trykrullesamling er ofte det rationelle valg, når lejer, tætninger og akselsæder også er ved at være slut. Arbejdsforskellen er stor, fordi man ved at bytte en samling undgår at presse den gamle skal af og trykke på en ny.
Skal kun udskiftning
- Lavere komponentomkostninger
- 4-6 timers nedrivnings- og pressearbejde
- Anden nedrivningsrisiko, hvis lejerne er slidte
Komplet trykvalsesamling
- Højere komponentomkostninger
- 1-2 timers udvekslingsarbejde
- Enkelt vedligeholdelsesvindue med kendt sluttilstand
En 24/7 linje gør normalt montagevalget. Den ekstra komponentomkostning er mindre end værdien af den første times undgået nedetid.
 Komplet pelletmøllerulleskalsamling med lejer og aksel Denne enhed samler rulleskålen, lejerne, akslen og tætningssystemet i én enhed, hvilket forenkler udskiftningen og reducerer nedetiden for kontinuerlig pelletproduktion. Se produkt →
Ofte stillede spørgsmål om pelletmølle trykvalse
Det er de spørgsmål, som vedligeholdelseskøbere oftest stiller, når de bestiller trykvalsedele til pillemølle.
Hvor ofte skal en pillemølle-trykvalse udskiftes?
I foderservice holder en korrekt afstemt skal ca. 1.000-2.400 timer. Trælinjer med slibende bark løber mod den nederste ende, rene majs-soja-rationer mod den øvre ende. Inspicer ved hvert planlagt stop, og udskift, når skallen har mistet 1,5-2 mm i diameter eller viser sprøjtehuller.
Hvad er den korrekte rulle-til-matrice-afstand på en pillemølle-trykvalse?
Indstil valsen, så den næsten ikke rører matricen, og vend derefter 0,1-0,3 mm tilbage. Bekræft kontaktmærket over hele skalbredden med matricen stationær. En løs rulle glider og varmer; en stram rulle flad-pletter og revner.
Kan en slidt pillemølle trykvalseskal hårdbehandles og genbruges?
Hardfacing store flad-die-ruller er nogle gange praktisk, men på ring-die-skaller kan det sjældent betale sig. Svejsevarme forvrænger skalprofilen, og overlejringstykkelsen kan ikke holde den 0,1 mm tolerance, der er nødvendig for et jævnt tryk. En ny 40Cr eller 20CrMnTi shell koster mindre end omarbejde plus nedetid.
Hvilken hårdhed skal en trykrulleskal have til foderpiller sammenlignet med træpiller?
Fodermos er olieagtig, men mindre slibende end træ. De fleste foderrationer kører godt ved 52-56 HRC i 40Cr. Træpiller, der bærer silica-rig bark og grus, foretrækker 58-62 HRC overflader fra 20CrMnTi eller GCr15/100Cr6. Under 45 HRC falder livet kraftigt i begge applikationer.
Tag kontakt
Følg os
Hurtige links
Kontakt os
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen