Industri nyheder
Pelletmaskindele: Valg af rulleskaller, samlinger og reservedele for maksimal oppetid
En fodermølle i Vietnam mistede seks timers produktion, da en rulleskal revnede ved boltens forsænkning, og den reservedel, der blev bestilt hos en mægler, havde en anden boringstolerance end originalen. Reparationen kostede 3.200 USD i luftfragt og overarbejde, omkring tolv gange skallens fakturaværdi. De fleste nedetid for pilleanlæg følger samme sekvens: en slidfejl, en forkert specifikation og et misforhold opdaget under installationen.
Denne vejledning dækker pillemaskindele som faktisk bestemmer møllens oppetid: rulleskaller, trykvalsesamlinger, excentriske aksler og interne komponenter. Den forklarer, hvordan man specificerer dem, så udskiftningen passer første gang, slides forudsigeligt og ikke fejler tidligt under normal belastning.
Hvilke pillemaskinedele fejler først?
Valseskaller og ringforme forårsager størstedelen af slid-relateret nedetid i ringformpillemøller. Ved normal drift presser skallen råmaterialet ind i matricehullerne under et kontakttryk på ca. 100 til 150 MPa, hvilket gør skaloverfladen til den første del, der mister sin profil.
Fejlsekvensen i en typisk mølle er forudsigelig:
- Slid på rulleskallens overflade, gnidning eller revner på arbejdsfladen
- Ringformhulsforstørrelse og erosion ved matricefladen
- Slid på excentrisk akselleje fra forurening eller tabt forspænding
- Interne komponentfejl, såsom deforme afstandsstykker og utætte olieslinger
Fordi sekvensen er forudsigelig, koncentrerer planlagt vedligeholdelse sig om skallen og formen. Uventede driftsstop kan næsten altid spores tilbage til en del, der blev inspiceret for sent eller angivet forkert.
Roller Shell Materialer: Tilpas hårdhed til dine driftsforhold
Overfladehårdhed er den enkelte bedste forudsigelse for rulleskalsslidlevetid, men hårdhed uden kernesejhed producerer en skør del, der revner under stødbelastning. Det korrekte valg balancerer en hård arbejdsflade mod en kerne, der kan absorbere stød.
Fire stålkvaliteter dækker det meste af erstatningsmarkedet: 40 Cr, 20CrMnTi, GCr15/100Cr6 og 60Si2Mn. De adskiller sig i, hvordan hårdheden udvikles, enten gennemhærdning eller karburering, og den forskel påvirker både slidhastighed og fejltilstand.
| Stålkvalitet | Overflade hårdhed | Sag og kerneadfærd | Egner sig bedst til |
| 40Cr (AISI 5140) | 28 til 34 HRC | Ensartet gennem hårdhed, hård kerne | Generelle foderpiller, moderat udbytte |
| 20CrMnTi | 58 til 62 HRC | Hårdt karburiseret kabinet, hård kerne med lavt kulstofindhold | Slibende biomasse og højtryksføde |
| GCr15 / 100Cr6 | 58 til 63 HRC | Fuldt hærdet, lavere slagtolerance | Rene foderledninger, kontinuerlig høj gennemstrømning |
| 60Si2Mn | 40 til 46 HRC | Sejhed i fjederkvalitet, høj udmattelsesstyrke | Stødbelastninger og intermitterende drift |
Typisk overfladehårdhed efter anbefalet varmebehandling, i HRC
Markdata fra pilleanlæg viser en forbedring på 30 til 50 procent i skallevetiden ved skift fra 40Cr til en karburiseret kvalitet under slibende foderforhold. Forbedringen kommer fra sagens dybde lige så meget som fra overfladens hårdhed.
Husets dybde er dybden under arbejdsfladen, hvor hårdheden forbliver over det mindst acceptable niveau. For karburerede 20CrMnTi-skaller skal du angive en minimal effektiv kassedybde på 1,5 mm på arbejdsfladen. Herunder kollapser kabinettet under kontakttryk, og skallen svigter ved plastisk deformation, ikke ved slid.
Udbudsrisikoen er reel på dette marked. Lavprisskaller mærket GCr15 fejler nogle gange et bærbart spektrometertjek, fordi de ikke indeholder noget målbart krom. Spørg efter møllecertifikatet og bekræft kvaliteten før installation, ikke efter en for tidlig fejl.
For rene fødeledninger, der kører kontinuerligt, leverer en fuldt hærdet lejeskål som GCr15/100Cr6 det længste interval mellem ændringer.
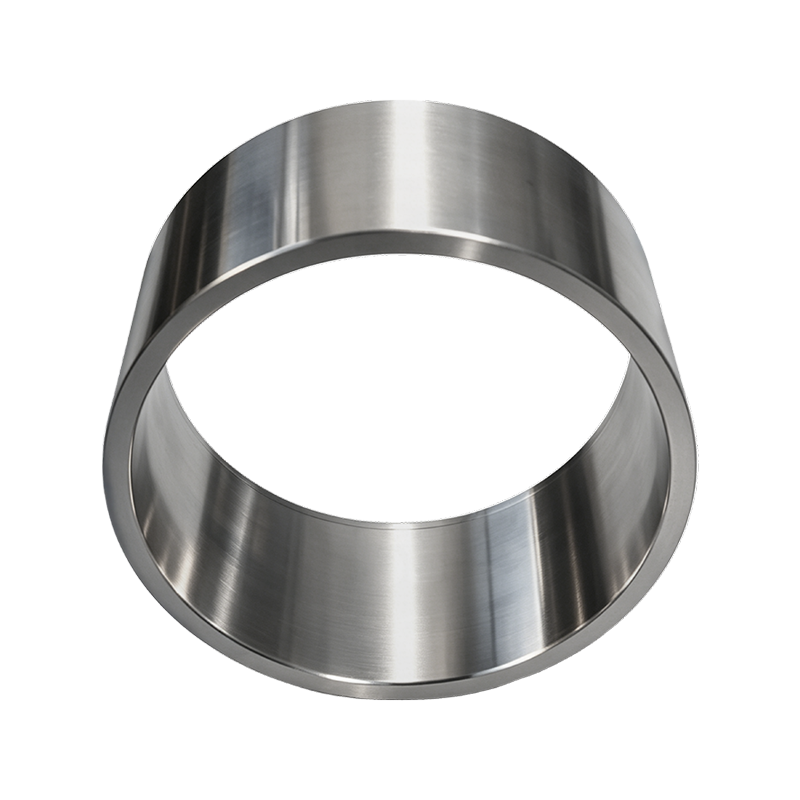
 GCr15/100Cr6 lejet stålpelletrulleskal Denne fuldt hærdede stålrulleskal passer til kontinuerlige tilførselslinjer, der søger lang levetid. Dens tandgeometri påvirker materialebid og matricetilførsel, hvilket gør det til et pålideligt valg til højbelastnings-pelleteringsforhold. Se produkt →
Tandprofil: Specifikationen for de mest oversete pillemaskinedele
Tandgeometrien bestemmer, om skallen fanger materialet og trækker det ind i nip-zonen. En skal lavet af det korrekte stål, men den forkerte profil vil glide, glasere og udsulte matricen.
Match profilen til formuleringen, ikke kun til maskinen:
- Standard korrugerede tænder passer til tør, fritflydende mos med stabil fugt
- Fordybning af skaller forbedrer grebet på formuleringer med højt fugtindhold og højt fedtindhold
- Buede tandskaller bruger en vinklet indgang, der bider mere aggressivt ind i glat eller olieagtigt materiale
Profilen påvirker også, hvordan skallen og diesen ældes sammen. At køre en ny skal mod en slidt matrice koncentrerer stress på et mindre kontaktareal, og planter ser almindeligvis produktionen falde med 15 til 20 procent i den tilstand. Mål formens slid, før du planlægger omstillingen.
Hvornår skal man udskifte fuldtryksrulleenheden
Udskift hele trykrulleenheden, når lejerne larmer, tætningerne lækker fedt, eller skallen har mistet mere end 1 mm tandprofil. En trykrulleenhed er den fuldt roterende enhed, der presser materiale mod matricen: rulleskallen, lejesættet, olietætninger, afstandsbøsningen og holdebeslag.
Forstå hvordan trykrullesamlinger er konstrueret, og hvor de slides gør udskiftningsbeslutningen ligetil.
Skal kun udskiftning
- Lavere delomkostninger pr. skift
- Kræver lejetræk, inspektion og genmontering på møllen
- Risiko for tætningsskade eller forspændingsfejl under montering
- Længere omstillingstid på en køreline
Fuld samling swap
- Formonteret med afstemt lejefrigang og forspænding
- Kortere planlagt stop, fordi der ikke trykkes på stedet
- Konsekvent tolerance mellem skal, aksel og tætning
- Højere upfront-omkostninger, normalt gendannet i et undgået sammenbrud
Anlæg, der kører 24/7, vælger konsekvent komplette samlinger til planlagte stop. For mindre møller, hvor arbejdskraft er tilgængelig, og tolerancer kan kontrolleres, forbliver udskiftning kun omkostningseffektiv.
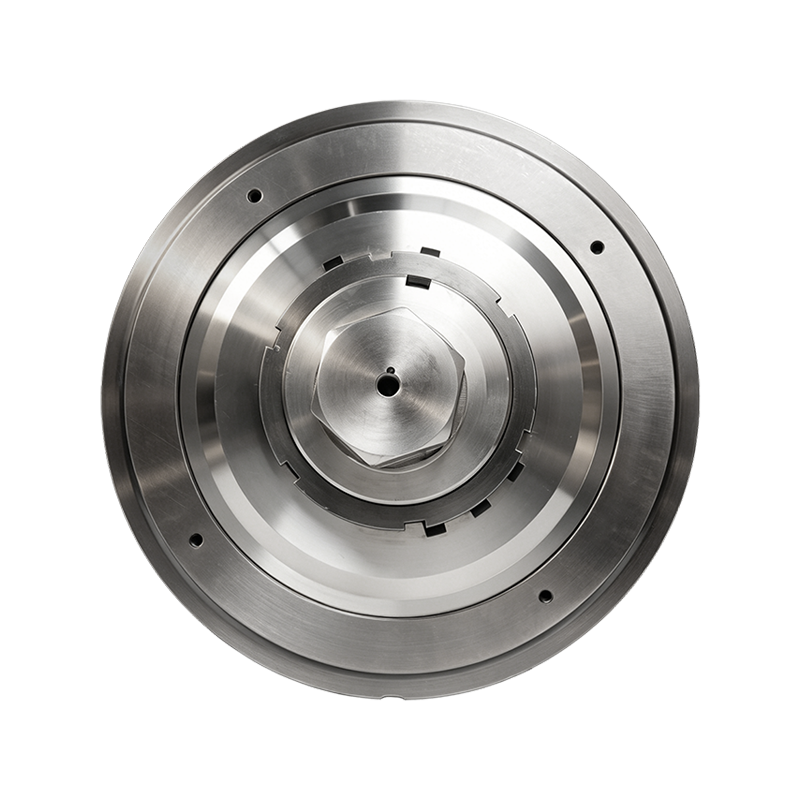
 Højproduktiv ringformrulleskalsamling En komplet samling med skal af legeret stål, koniske rullelejer og tætningssystem til 24/7 anlæg. Det bevarer det præcise mellemrum mellem ruller og matrice, forbedrer materialegrebet og reducerer nedetiden under planlagte vedligeholdelsesstop. Se produkt →
Excentriske aksler og interne komponenter: Små dele, store fejl
Et excentrisk akselfejl er sjældent forårsaget af selve akslen; det starter sædvanligvis som en smøre- eller justeringsfejl ved en tætning, afstandsstykke eller lejepakning, der blev sprunget over under vedligeholdelse.
Den excentriske aksel roterer for at flytte valsen mod eller væk fra matricen, hvorved nipspalten indstilles. Når lejesædet slides, bliver det kontrollerede mellemrum en oval, output falder, og rulleskallen begynder at banke. Aksler leveres typisk i 45 stål til standardbrug, 40Cr for forbedret styrke eller 42CrMo til maskiner med højt drejningsmoment, der kører slibende materialer.
Interne komponenter får endnu mindre opmærksomhed og fejler lige så forudsigeligt:
- Lejedæksler holder fedt inde og forurening ude
- Olieslynger og deflektorer dirigerer smøremiddel mod lejeringen
- Præcisionsafstandsstykker og afstandsringe indstiller den korrekte lejeforspænding
Et deformeret afstandsstykke ødelægger lejets forspænding, og et leje, der kører uden forspænding, kan svigte inden for timer. Ved bestilling af indvendige dele, bekræft breddetolerancen; et afstandsstykke, der adskiller sig fra originalen med 0,1 mm, ændrer hele belastningsvejen.
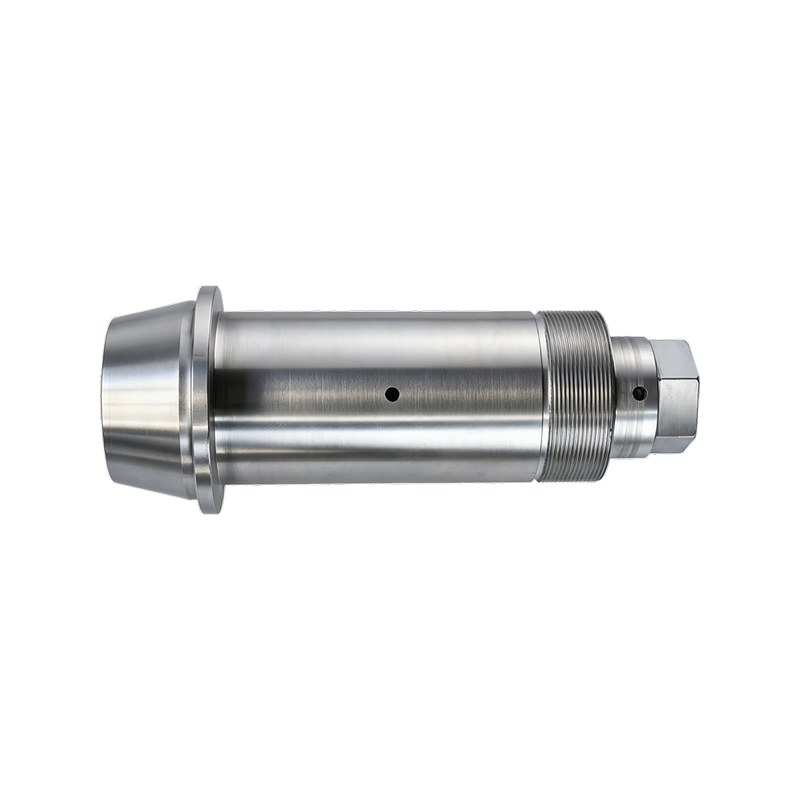
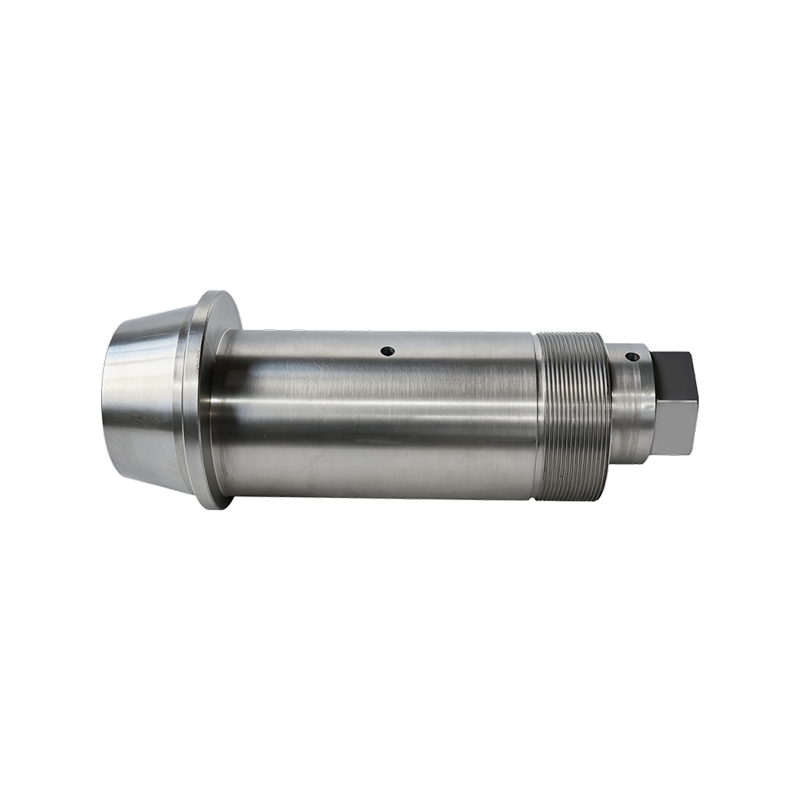
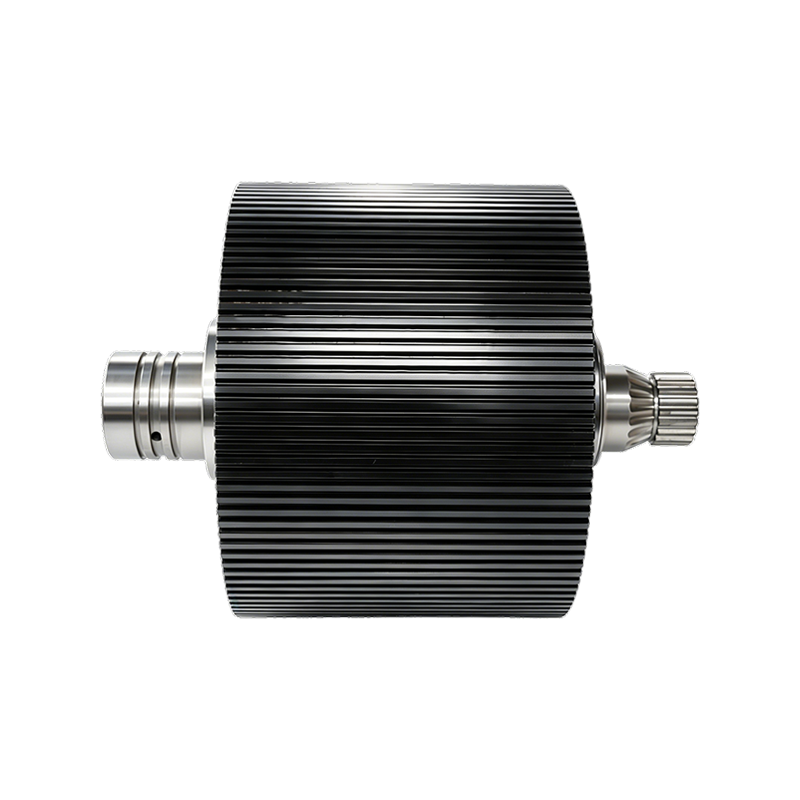
 42CrMo legeret stål excentrisk aksel Præcisionssmedet og varmebehandlet 42CrMo skaft til pillemøller. Dens dimensionelle nøjagtighed og overfladefinish beskytter lejernes forspænding og justering, som er kritiske ved udskiftning af indvendige dele under vedligeholdelse. Se produkt →
Leverandørtjekliste: Sådan dyrlæger du en reservedelsproducent
Evaluer leverandørens proces, ikke kun prisen. De dele, der passer og lever længst, kommer fra producenter, der styrer materiale, varmebehandling og endelige dimensioner ét sted.
Brug denne tjekliste for hver ny kilde:
- Anmod om et møllecertifikat med varmenummer og kemisk sammensætning for hvert parti
- Bekræft, at hårdhedstestning udføres på færdige dele, ikke kun på en vidnekupon
- Bekræft tolerancer for boring, kilespor og koncentricitet i forhold til den originale tegning eller dine egne mål
- Spørg om lager og leveringstid; en to ugers nødluftfragtordre kan koste mere end selve delen
- Bekræft, at garantien dækker for tidligt slid eller brud under dokumenterede driftsparametre
Anhui Jindingsheng Machinery Co., Ltd. fremstiller pillemaskinedele i sit 14.509 kvadratmeter store anlæg i Guangde og kontrollerer flowet fra råmateriale, smedning, præcisionsbearbejdning og varmebehandling. Virksomheden leverer rulleskaller, trykrullesamlinger, excentriske aksler og interne komponenter som en one-stop reservedelsservice med eksport til USA, Japan, Sydkorea, Vietnam, Frankrig, Bangladesh, Rusland, Indien og Filippinerne.
FAQ: Pillemaskine dele
Hvor ofte skal pillemaskinens rulleskal udskiftes?
Typisk levetid spænder fra 800 timer på slibende biomasse til 1.500 timer på rene foderledninger. Den praktiske udløser er tab af tandprofil; når tandhøjden er reduceret med ca. en tredjedel, udskiftes skallen, før revner starter.
Hvad er forskellen mellem åbne og lukkede rulleskaller?
En åben skal er en bearbejdet bøsning, hvor lejet sidder mod en skulder, og akslen passerer helt igennem. En lukket skal har en lukket ende, så lejet er fanget i en lomme, og varmevejen til den ydre overflade er anderledes. Vælg den stil, der passer til din mølles lejerrangement.
Hvorfor revner premium rulleskaller, før de bliver slidt?
Revner i premium skaller kommer normalt fra rydningsproblemer, ikke stålkvalitet. En overdimensioneret rulleaksel eller en underdimensioneret boring fjerner forspændingen, skallen bøjes under belastning, og træthedsrevner starter ved kilesporet eller bolthullerne. Mål boringen og akslen før installation.
Skal jeg altid udskifte ringformen, når jeg skifter rulleskallen?
Ikke hver gang, men du bør måle formfladen. Hvis forsænkningsdybden er fordoblet, eller matricefladen viser 0,5 mm eller mere radialt slid, skaber en ny skal mod den gamle matrice ujævnt tryk og forkorter den nye dels levetid.
Tag kontakt
Følg os
Hurtige links
Kontakt os
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui-provinsen